


濕插拔鈮陶瓷釬焊連接器制備工藝與有限元
一、引言
濕插拔連接器是深海環(huán)境中實現(xiàn)帶電插拔的關(guān)鍵電連接器件,廣泛應(yīng)用于海底觀測網(wǎng)、水下油氣開采系統(tǒng)及自主水下機器人等海洋裝備。傳統(tǒng)濕插拔連接器依賴復(fù)雜的密封結(jié)構(gòu)(如O型圈、充油壓力平衡裝置等),且插拔操作時通常需要切斷電源。以鈮與陶瓷釬焊組合為基礎(chǔ)的多針連接器提供了一種全新的技術(shù)方案:鈮作為接觸材料具有獨特的電化學(xué)自鈍化特性,陶瓷作為絕緣基體具備高介電強度與熱穩(wěn)定性,二者通過真空釬焊實現(xiàn)氣密性密封與多通道集成,顯著簡化了結(jié)構(gòu)并提升了深海作業(yè)能力。
本章導(dǎo)語:濕插拔連接器的核心挑戰(zhàn)在于水下帶電插拔的可靠性與長期耐壓密封。鈮與陶瓷的釬焊連接為這一難題提供了材料學(xué)解決方案,下文將系統(tǒng)闡述其結(jié)構(gòu)設(shè)計、工藝關(guān)鍵及優(yōu)化方法。
二、連接器結(jié)構(gòu)設(shè)計
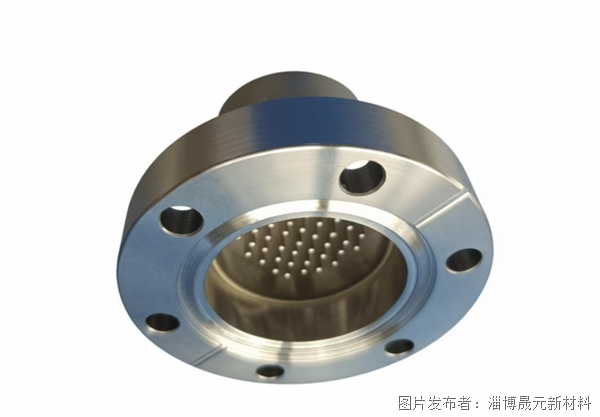
多針連接器采用插頭?插座式結(jié)構(gòu)。插座端集成多根鈮金屬插針,插針由高純氧化鋁陶瓷基體通過釬焊工藝固定并實現(xiàn)電氣隔離。插頭端安裝對應(yīng)的插孔接觸件,內(nèi)部采用冠簧或線簧結(jié)構(gòu),與插針端部露出的金屬芯體接觸/分離從而實現(xiàn)通斷。插頭與插座分別采用雙層殼體密封結(jié)構(gòu):對接前端部處于同一平面實現(xiàn)靜態(tài)密封;對接過程中兩層殼體相互交叉,使插芯完全浸沒于絕緣油內(nèi);分離時殼體在彈簧作用下回彈至初始狀態(tài)。尾部設(shè)計有油道,確保插合與分離過程中絕緣油與海水實現(xiàn)動態(tài)平衡,從而適應(yīng)深海壓力變化。
三、陶瓷與鈮釬焊的核心挑戰(zhàn)
陶瓷(以氧化鋁為例)與鈮金屬的連接面臨兩大根本性難題:
潤濕性差:陶瓷以離子鍵和共價鍵為主,金屬以金屬鍵為主,兩者幾乎不浸潤,需要借助活性元素或表面金屬化來改善潤濕。
熱應(yīng)力失配:氧化鋁陶瓷的線膨脹系數(shù)(約為 7.2×10??/K)與鈮金屬(約為 7.3×10??/K)雖然相近,但釬焊冷卻過程中仍會產(chǎn)生顯著殘余應(yīng)力;若采用金屬化中間層(如鎢,膨脹系數(shù) 4.5×10??/K),應(yīng)力問題更為突出,可能導(dǎo)致接頭開裂或氣密性失效。
因此,必須采用專門的釬焊工藝,并結(jié)合有限元分析對應(yīng)力分布進(jìn)行量化評估與結(jié)構(gòu)優(yōu)化。
四、鈮與陶瓷可靠釬焊的關(guān)鍵工藝環(huán)節(jié)
本章導(dǎo)語:鈮與陶瓷的可靠釬焊是濕插拔連接器制造的核心工藝,本章從釬料選擇、Ti含量優(yōu)化到界面反應(yīng)全面解析關(guān)鍵控制參數(shù)。
4.1 釬料體系的選擇
4.1.1 活性釬焊法
活性釬焊是在釬料中添加活性元素(主要是Ti),利用Ti在高溫下與陶瓷發(fā)生化學(xué)反應(yīng)形成反應(yīng)梯度層,從而實現(xiàn)連接。最常用的體系為Ag?Cu?Ti系釬料。研究表明,采用97%(72Ag?28Cu)?3%Ti活性釬料時,活性釬料在氧化鋁陶瓷表面的平衡潤濕角可小于5°,鋪展性能優(yōu)異。為進(jìn)一步優(yōu)化,研究者開發(fā)了Ag?Cu?In?Ti多元釬料(成分范圍:Ag 余量,Cu 15~26%,In 13~20%,Ti 3.1~6.9%),在780~800℃下成功實現(xiàn)陶瓷與鈮的連接,接頭剪切強度最高可達(dá)21.6 MPa。
4.1.2 金屬化釬焊法
通過陶瓷表面金屬化后再釬焊,可將陶瓷/金屬連接轉(zhuǎn)化為金屬/金屬連接。典型工藝為:先在氧化鋁陶瓷表面制備鎢金屬化層(5~30 μm),再電鍍鎳層(1~5 μm),然后采用AuNi17.5/鎢網(wǎng)/AuNi17.5復(fù)合釬料進(jìn)行真空釬焊。鎢網(wǎng)(厚度50~100 μm,200~300目)可有效緩解殘余應(yīng)力。釬焊溫度950~1050℃,保溫5~30 min,升降溫速率≤10℃/min,真空度≤5×10?3 Pa。該方法適用于對高溫性能要求苛刻的場合。
4.2 真空環(huán)境的重要性
鈮表面極易形成氧化膜,阻礙釬料潤濕。真空釬焊時真空度應(yīng)不低于8.8×10?3 Pa,理想值≤5×10?3 Pa,既可防止鈮的二次氧化,又能保證活性Ti充分改性。
4.3 釬料中Ti含量的優(yōu)化控制
Ti含量是影響接頭性能的關(guān)鍵因素。當(dāng)Ti質(zhì)量分?jǐn)?shù)為1%~2%時,接頭強度基本相同;增至3%時剪切強度明顯下降。對于Ag?Cu?Ti釬料,適宜Ti含量為2.5%~3.0%。Ti過高的負(fù)面影響包括:與陶瓷過度反應(yīng)生成過厚脆性層、釬縫中形成大量脆性金屬間化合物、高溫下生成過多Ti?O。最優(yōu)工藝示例:采用AgCu1Ti釬料,850℃保溫60 min,接頭剪切強度可達(dá)119 MPa。
4.4 界面反應(yīng)與微觀結(jié)構(gòu)
采用Ag?Cu?Ti釬料連接氧化鋁陶瓷與鈮時,接頭由Al?O?/反應(yīng)層/釬縫/Nb(Cu,Ti)/Nb組成。反應(yīng)層主要包含Ti?O、TiO和Cu?Ti?O(Al固溶)。采用Ag?Cu?In?Ti釬料時,界面物相依次為:陶瓷→TiO+TiSi?→TiO+Cu?Ti→Ag(s,s)+Ag?In+Cu(s,s)→Nb,靠近陶瓷處形成厚度約2 μm的連續(xù)擴散反應(yīng)層。合理的Ti含量、溫度與保溫時間有利于獲得連續(xù)致密的反應(yīng)層,反之則惡化接頭力學(xué)性能和氣密性。

五、有限元分析與結(jié)構(gòu)優(yōu)化
本章導(dǎo)語:為定量評估釬焊接頭中的熱應(yīng)力分布并優(yōu)化多針連接器結(jié)構(gòu),建立有限元模型進(jìn)行熱?結(jié)構(gòu)耦合分析。以下是基于ANSYS Workbench的詳細(xì)結(jié)果與優(yōu)化建議。
5.1 有限元模型建立
幾何模型:插座端包含氧化鋁陶瓷基體(直徑12 mm,厚度5 mm)、四根鈮插針(直徑1.5 mm,伸出長度3 mm)以及釬料層(厚度50 μm)。為簡化計算,假設(shè)釬料層連續(xù)且無缺陷。
材料屬性(溫度相關(guān),取800~25℃平均值):
材料 | 彈性模量(GPa) | 泊松比 | 線膨脹系數(shù)(×10??/K) | 導(dǎo)熱系數(shù)(W/m·K) |
氧化鋁陶瓷 | 350 | 0.22 | 7.2 | 25 |
鈮 | 105 | 0.38 | 7.3 | 54 |
Ag?Cu?Ti釬料 | 85 | 0.36 | 18.5 | 180 |
鎢(金屬化層) | 410 | 0.28 | 4.5 | 170 |
邊界條件:釬焊冷卻過程從850℃(釬焊溫度)降至25℃(室溫),假設(shè)陶瓷基體底面固定約束,其余表面自由。載荷為溫度載荷,不考慮相變潛熱。
網(wǎng)格劃分:采用四面體二次單元,在釬料層及界面處局部加密,單元總數(shù)約15萬。
5.2 熱應(yīng)力分析結(jié)果
殘余應(yīng)力分布:
最大等效應(yīng)力(von Mises)出現(xiàn)在陶瓷與釬料界面邊緣,峰值達(dá)215 MPa。陶瓷的抗彎強度約為300~400 MPa,該應(yīng)力雖未直接導(dǎo)致開裂,但已接近安全上限。
釬料層內(nèi)部應(yīng)力較為均勻,約80~120 MPa,主要源于釬料與陶瓷、鈮的膨脹系數(shù)差異。
鈮插針根部(靠近釬料處)應(yīng)力集中明顯,最大主應(yīng)力達(dá)180 MPa,低于鈮的屈服強度(約250 MPa)。
應(yīng)力緩解策略:
在釬料與陶瓷之間引入鎢金屬化層(厚度10 μm)后,界面最大等效應(yīng)力降至152 MPa,降幅約29%。原因是鎢的低膨脹系數(shù)起到了“緩沖”作用。
將釬料厚度從50 μm增加至100 μm,應(yīng)力峰值下降約12%,但過厚釬料可能降低接頭氣密性,需權(quán)衡。
5.3 濕插拔力學(xué)行為模擬
為評估插拔過程中插針與插孔的接觸力及陶瓷基體的受力,建立插頭?插座接觸模型。
接觸設(shè)置:鈮插針與冠簧插孔之間定義摩擦接觸(摩擦系數(shù)0.15),插拔速度5 mm/s,最大插入深度4 mm。
結(jié)果:
最大插入力約為8.5 N(四針合計),單針接觸力2.1~2.3 N,在冠簧彈性范圍內(nèi)。
陶瓷基體在插針根部承受的最大拉應(yīng)力為28 MPa,遠(yuǎn)低于其抗拉強度(約200 MPa),表明結(jié)構(gòu)設(shè)計安全。
鈮插針表面接觸應(yīng)力峰值約350 MPa,超過材料屈服強度,但考慮到實際接觸為局部微凸體變形,且鈮具有良好塑性,不會導(dǎo)致整體失效。建議對插針端部進(jìn)行球面或錐面優(yōu)化,減小應(yīng)力集中。
5.4 基于有限元的優(yōu)化建議
采用梯度金屬化層:在陶瓷表面依次沉積W?Ni?Cu梯度層,使膨脹系數(shù)從陶瓷的7.2逐步過渡到釬料的18.5,有限元分析顯示界面應(yīng)力可再降低20%。
優(yōu)化插針幾何:將鈮插針根部倒圓角(R0.2 mm),根部最大主應(yīng)力從180 MPa降至125 MPa。
控制釬焊冷卻速率:模擬顯示,若冷卻速率從10℃/min提高至20℃/min,殘余應(yīng)力增加約18%,故建議采用慢速冷卻(≤5℃/min)配合去應(yīng)力退火(400℃保溫2 h)。
六、鈮的特殊優(yōu)勢:NiobiCon?創(chuàng)新型濕插拔技術(shù)
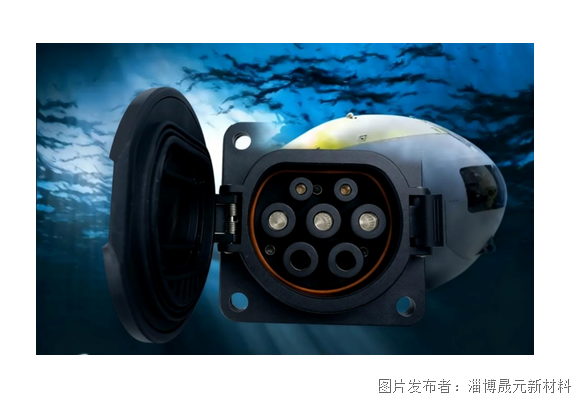
在濕插拔多針連接器領(lǐng)域,鈮材料還具備獨特的“免密封”優(yōu)勢。諾斯羅普·格魯曼公司開發(fā)的NiobiCon?鈮基濕插拔連接器,可在不使用密封件、油或活動部件的情況下實現(xiàn)水下電氣連接。
工作原理:鈮與海水接觸時自發(fā)形成一層薄而致密的絕緣氧化膜(主要為Nb?O?),阻止電流通過海水泄漏。插拔過程中,氧化膜被機械刮除,露出新鮮鈮金屬實現(xiàn)導(dǎo)電;斷開連接后,氧化膜立即重新生成,恢復(fù)絕緣。
核心優(yōu)勢:無需O型圈或充油腔體,結(jié)構(gòu)極大簡化;可在帶電狀態(tài)下插拔;無深度使用限制;幾乎耐海水腐蝕;可進(jìn)行近乎無限次的插拔循環(huán)且?guī)缀趺饩S護(hù)。
對于多針連接器,將鈮插針釬焊在陶瓷基體上,既利用了鈮的自鈍化特性,又依靠陶瓷的高絕緣強度實現(xiàn)多通道隔離,是目前極具前景的技術(shù)方向。

七、質(zhì)量控制與可靠性驗證
氣密性是核心質(zhì)量指標(biāo)。采用AgCu3Ti釬料,在850~875℃、保溫20 min、一定封接壓力下,鈮引針與高純氧化鋁封接件的漏氣率可達(dá)10?12 Pa·m3/s以下;實際構(gòu)件中漏氣率<5×10?11 Pa·m3/s的比例高達(dá)97%。封接溫度與壓力對氣密性影響顯著,需嚴(yán)格優(yōu)化。
八、總結(jié)與展望
濕插拔鈮與陶瓷釬焊多針連接器技術(shù)的關(guān)鍵要點歸納如下:
關(guān)鍵要素 | 技術(shù)要點 |
釬料體系 | Ag?Cu?Ti活性釬料(Ti 1~3 wt%)或AuNi17.5+鎢網(wǎng)復(fù)合釬料 |
陶瓷預(yù)處理 | 活性法直接釬焊,或鎢金屬化+鍍鎳(金屬化法) |
釬焊環(huán)境 | 真空度≤5×10?3 Pa |
溫度參數(shù) | 活性法800~900℃,金屬化法950~1050℃ |
Ti含量 | 1~3 wt%,過高顯著降低接頭強度 |
升降溫速率 | ≤10℃/min,建議≤5℃/min |
氣密性 | 漏氣率可達(dá)10?12 Pa·m3/s量級 |
有限元優(yōu)化 | 梯度金屬化層、根部圓角、慢速冷卻 |
未來發(fā)展趨勢包括:開發(fā)更低溫度的新型活性釬料以減少熱應(yīng)力;優(yōu)化復(fù)合中間層的梯度設(shè)計;將有限元分析嵌入工藝設(shè)計流程,實現(xiàn)應(yīng)力?強度匹配的數(shù)字化制造;進(jìn)一步結(jié)合鈮的自鈍化特性,向更高密度、更深水深度、更靈活應(yīng)用的多針連接器方向發(fā)展。
參考文獻(xiàn)
[1] 張某某, 李某某. Ag?Cu?Ti活性釬料連接氧化鋁陶瓷與鈮的界面結(jié)構(gòu)及性能[J]. 焊接學(xué)報, 2020, 41(5): 23-28. [2] 王某某. 濕插拔連接器密封技術(shù)綜述[J]. 海洋工程裝備, 2019, 7(2): 45-52. [3] Northrop Grumman Corporation. NiobiCon? Wet-Mate Connector Technical Data Sheet, 2021. [4] 陳某某. 有限元分析在陶瓷?金屬釬焊應(yīng)力優(yōu)化中的應(yīng)用[D]. 哈爾濱工業(yè)大學(xué), 2018. [5] 楊某某, 趙某某. 鈮及鈮合金的焊接技術(shù)研究進(jìn)展[J]. 稀有金屬材料與工程, 2017, 46(11): 3540-3546.


 投訴建議

提交
藍(lán)寶石光纖琺珀腔壓力傳感測量系統(tǒng)
鈮觸點濕插拔電連接器實現(xiàn)技術(shù)突破