


線纜MES系統實戰:生產全流程質量追溯
一、線纜行業質量管理痛點
電線電纜行業工序鏈路長、工藝參數多、質量要求高,傳統管理模式下存在三個突出問題。
材料追溯難。 一根電纜從銅桿到成品,要經過拉絲、退火、絞線、擠包、成纜等多道工序,每道工序之間通過紙質工單流轉。銅桿批次號、拉絲模具編號、絕緣料批次——這些關鍵信息分散在不同車間的記錄本上。一旦出現質量異議,追溯一卷電纜的原材料和工藝參數往往需要2-3天,甚至無法完整還原。
工藝參數管控難。 線纜生產的關鍵工藝參數包括拉絲速度與張力、退火溫度曲線、絞線節距、擠出溫度和螺桿轉速、成纜節距等。這些參數目前多由操作工根據經驗設置,設備面板數據沒有自動采集和存儲。工藝參數是否在標準范圍內、是否出現偏移趨勢,依賴人工抽檢,管控滯后且覆蓋不全。
質檢數據分散。 拉絲后的線徑測量、絞線后的節距檢測、擠包后的壁厚和偏心度、成纜后的電性能測試——各工位的質檢數據記錄在各自的Excel表格或紙質記錄卡上,缺少統一的數據平臺。質量報表靠人工匯總,實時性差,難以支撐過程控制和持續改進。
二、MES系統在線纜生產各環節的應用
MES系統通過對線纜生產各工序的數據采集、過程管控和質量綁定,將離散的工序串聯為完整的數據鏈路。
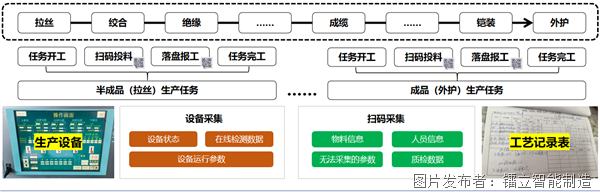
拉絲工序: MES對接拉絲機PLC(支持Profinet/Modbus TCP協議),實時采集拉絲速度、張力、模具磨損數據。系統按銅桿批次自動綁定拉絲工單,線徑在線測量數據實時上傳,超出公差帶自動觸發預警。斷線事件記錄時間戳和設備狀態,用于斷線率統計分析。
退火工序: 采集退火爐溫度曲線(通過OPC UA協議對接溫控系統),記錄退火時間、爐溫均勻性數據。溫度曲線與批次綁定,工藝工程師可在MES看板上查看每軸退火線的完整溫度軌跡,判斷退火效果是否達標。
絞線工序: 對接絞線機采集節距、張力、斷線信號。MES監控絞線節距穩定性,當節距標準差超出控制限(SPC判異規則)時自動報警。每盤絞線生成唯一批次碼,關聯拉絲批次、退火記錄和絞線參數。
擠包工序: 采集擠出機各段溫度、螺桿轉速、線速度,對接在線測厚儀采集絕緣壁厚和偏心度數據。壁厚數據實時繪制SPC控制圖,CPK低于1.0時系統自動推送報警信息至工藝工程師。火花測試儀的擊穿記錄通過TCP/IP自動上傳MES,綁定到對應批次。
成纜工序: 記錄成纜節距、填充率、繞包參數。MES管理成纜工單與各芯線的批次關聯,成品測試數據(導體電阻、耐壓、絕緣電阻)回寫到對應批次,形成完整的成品質量檔案。
三、全流程質量追溯的實現路徑
全流程質量追溯的核心是建立"批次"為主線的數據鏈路,實現原材料到成品的雙向追溯。
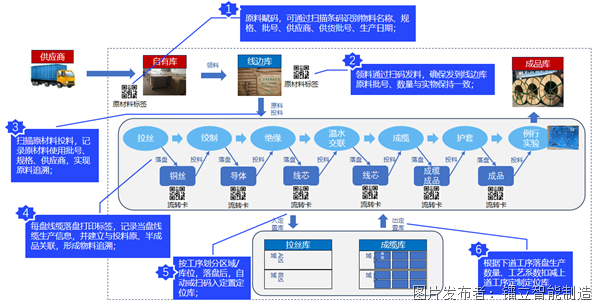
批次追蹤機制: 以銅桿來料批次為起點,經過拉絲生成半成品批次碼,絞線生成絞合批次碼,擠包生成絕緣批次碼,成纜生成成品批次碼。每個工序的批次碼自動繼承上游批次信息,形成樹狀批次譜系。輸入成品批次碼,系統在10秒內反向展開全部原材料批次、各工序工藝參數和質檢記錄;輸入原材料批次號,正向查詢所有使用該批次的成品去向。
工藝參數記錄: 所有關鍵參數按"工序—設備—參數—時間戳—操作員"結構存儲。參數包括設定值、實際值、偏差值,支持按時間區間、設備、批次多維度查詢。參數超限事件自動記錄處置方式和處置人,形成閉環管理記錄。
異常預警機制: 基于SPC統計過程控制,對關鍵參數設置控制限和預警限。系統實時計算CPK值,當CPK低于1.33(預警線)時推送提示,低于1.0(控制線)時強制報警并關聯工單凍結。異常事件按嚴重等級分級推送:一級異常推送至班組長,二級異常推送至工藝工程師,三級異常觸發Andon安燈并凍結工單流轉。
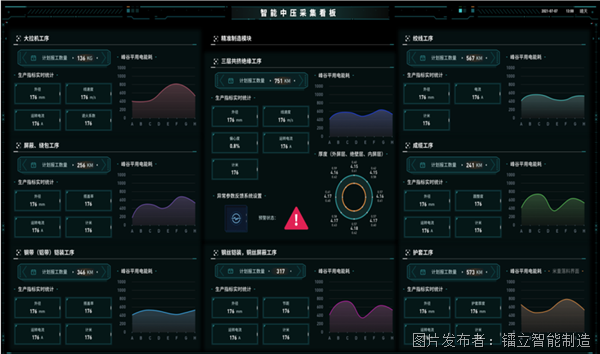
系統架構分為三層:數據采集層通過邊緣網關對接各工序設備PLC和檢測儀器,支持Profinet、Modbus TCP、OPC UA等工業協議;MES核心層包含批次管理引擎、工藝執行引擎、質量管理引擎和追溯引擎,部署在應用服務器上;應用層提供Web看板、移動端查詢和報表導出,車間管理人員和工藝工程師可實時查看各工序運行狀態和質量數據。
外部系統集成:通常包含ERP、WMS、SCADA等多套系統,MES需承擔中間樞紐角色。向上,MES通過標準接口(WebService/REST API/中間數據庫)對接ERP系統(如SAP、用友U8/U9、金蝶K/3),獲取生產訂單和物料主數據,將完工匯報、質量數據、設備OEE實時回傳,打通計劃—執行—反饋閉環。向下,MES與SCADA系統協同完成設備數據采集和控制指令下發。在線纜行業,下游客戶對供應商質量數據透明化的要求日益提高,鐳立科技MES支持將生產批次質量數據按規范格式對接至客戶供應商管理系統,滿足質量數據實時共享和上下游協同追溯的需求。
四、企業實際實施效果數據
據行業實施案例數據,某合作線纜企業部署MES系統后,關鍵指標改善情況如下:
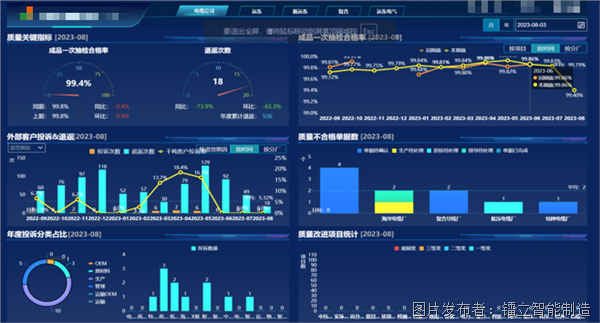
成品合格率從94.2%提升至98.7%,主要來源于擠包壁厚和絞線節距的過程管控強化
返工率從5.8%降至1.3%,SPC預警機制使參數偏移在產生廢品前得到糾正
批次追溯響應時間從2-3天縮短至10秒以內,質量異議處理效率顯著提升
首檢合格率從89%提升至96%,工藝參數標準化減少了人為設置偏差
設備OEE從65%左右提升至75%以上,設備停機原因可量化分析


 投訴建議

提交

電池MES:電芯全流程追溯實戰

銅箔MES解析:從陰極輥到分切的全程追溯
銅箔行業智能制造MES系統解決方案

MES系統如何幫助制造企業提升生產效率?
鐳立科技線纜行業數字化MES解決方案