


鋁合金機器人零件消除多次裝夾偏差
一、產品核心概述
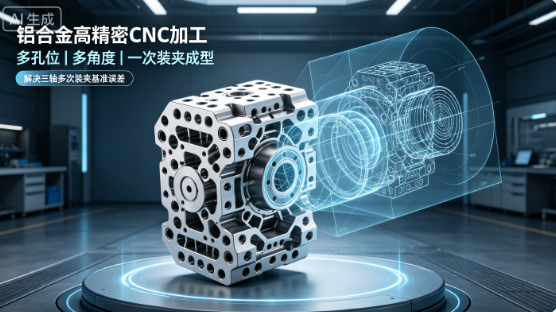
本款鋁合金高精密CNC加工服務,專為工業機器人零部件定制研發,核心針對性解決行業普遍難題:機器人零件多孔位、多斜面、多角度復雜結構,采用普通三軸機床多次翻面、多次裝夾加工,產生嚴重基準偏移、累積誤差大、批量一致性差的工藝弊端。依托五軸聯動一次裝夾成型工藝,從根源規避多次裝夾帶來的精度損耗,精準匹配工業機器人關節、傳動、執行、安裝類零部件的超高精度裝配要求,支持全品類機器人鋁合金非標零件來圖定制。
一、產品核心概述
本款鋁合金高精密CNC加工服務,專為工業機器人零部件定制研發,核心針對性解決行業普遍難題:機器人零件多孔位、多斜面、多角度復雜結構,采用普通三軸機床多次翻面、多次裝夾加工,產生嚴重基準偏移、累積誤差大、批量一致性差的工藝弊端。依托五軸聯動一次裝夾成型工藝,從根源規避多次裝夾帶來的精度損耗,精準匹配工業機器人關節、傳動、執行、安裝類零部件的超高精度裝配要求,支持全品類機器人鋁合金非標零件來圖定制。
二、行業核心痛點(機器人零件專屬)
工業機器人核心零部件普遍具備孔位密集、角度異形、多面特征疊加的結構特點,傳統三軸加工模式存在無法規避的工藝缺陷,也是多數加工廠難以解決的精度難題:
1. 基準誤差累積:三軸設備無法一次性完成多面、多孔、多角度加工,需要反復拆件、翻面、重新找正基準,每一次裝夾都會產生微小定位偏差,最終形成累積誤差,導致孔位偏移、角度超差、形位公差不達標。
2. 零件互換性差:多次裝夾造成單件尺寸偏差不一,批量生產零件精度參差不齊,無法滿足機器人整機標準化裝配需求,易出現裝配卡頓、間隙不均、定位失效等問題。
3. 薄壁結構易變形:機器人鋁合金薄壁殼體、支架類零件,多次裝夾受力不均,極易產生形變,進一步加劇精度誤差,報廢率高。
三、核心加工工藝與解決方案
針對工業機器人多孔、多角度零件的加工短板,我們摒棄傳統三軸多次裝夾工藝,采用美國Haas五軸聯動加工工藝,實現零件一次裝夾、全維度成型,從工藝源頭解決基準誤差問題:
1. 一次裝夾全工序加工:機器人零件所有多孔、斜面、異形角度、多面結構,單次定位裝夾即可完成全部切削,無二次找正、無重復定位,徹底消除多次裝夾產生的基準偏移與累積誤差。
2. 精準把控形位公差:依托恒溫車間加工環境+進口精密刀具,穩定控制零件孔位精度、角度精度、平面度、平行度,批量形位公差可穩定控制在0.01mm以內,關鍵精度可達0.003–0.005mm。
3. 專屬鋁合金工藝優化:深耕6061、7075等機器人常用鋁合金材質,精準把控材料切削應力,有效規避薄壁件、復雜結構件加工變形問題,保障零件整體精度穩定性。
4. 全維度精密檢測校驗:加工完成后通過德國蔡司三坐標檢測儀全域檢測,針對多孔位、多角度關鍵特征重點校驗,所有精度數據可溯源,確保每一件機器人零件精度合規、批量一致。
四、適配應用場景與零件類型
適配行業:全品類工業機器人設備研發、量產配套(協作機器人、工業機械臂、伺服機器人等)
核心適配零件(多孔/多角度復雜結構):
機器人關節殼體、關節連接支架
機器人執行器外殼、靈巧手結構件
減速器安裝座、傳動定位支座
機器人機架、滑軌、精密連接六面體零件
各類異形多孔、多斜面機器人鋁合金非標結構件
五、核心技術參數
加工材質:6061、6063、7075等工業機器人專用鋁合金
核心工藝:五軸一次裝夾成型(杜絕多次裝夾基準誤差),兼容四軸/三軸精密加工
加工精度:常規公差≤0.01mm,關鍵精密尺寸0.003–0.005mm
檢測精度:蔡司三坐標檢測,檢測誤差≤0.7μm
加工特性:適配多孔位、多角度、多斜面、薄壁、復雜異形結構件
定制方式:支持來圖定制、非標定制,適配研發打樣、小批量試產、大批量量產
品質保障:ISO9001質量體系認證,全流程精度數據可追溯
六、產品核心價值
1. 解決行業工藝痛點:徹底解決機器人多孔、多角度零件三軸多次裝夾基準誤差大、精度不穩定的核心問題,從工藝端提升零件精度與合格率。
2. 保障整機裝配精度:批量零件精度高度統一,互換性強,杜絕機器人整機裝配卡頓、定位偏差、運行抖動等質量問題。
3. 適配研發量產全階段:靈活響應機器人企業研發迭代、試樣驗證、批量生產需求,工藝可按需優化,適配不同結構復雜度的非標零件。
4. 降本提效:低報廢率、免二次修調,減少客戶后期裝配調試成本,穩定的批量交付能力保障項目進度。
二、行業核心痛點(機器人零件專屬)
工業機器人核心零部件普遍具備孔位密集、角度異形、多面特征疊加的結構特點,傳統三軸加工模式存在無法規避的工藝缺陷,也是多數加工廠難以解決的精度難題:
1. 基準誤差累積:三軸設備無法一次性完成多面、多孔、多角度加工,需要反復拆件、翻面、重新找正基準,每一次裝夾都會產生微小定位偏差,最終形成累積誤差,導致孔位偏移、角度超差、形位公差不達標。
2. 零件互換性差:多次裝夾造成單件尺寸偏差不一,批量生產零件精度參差不齊,無法滿足機器人整機標準化裝配需求,易出現裝配卡頓、間隙不均、定位失效等問題。
3. 薄壁結構易變形:機器人鋁合金薄壁殼體、支架類零件,多次裝夾受力不均,極易產生形變,進一步加劇精度誤差,報廢率高。
三、核心加工工藝與解決方案
針對工業機器人多孔、多角度零件的加工短板,我們摒棄傳統三軸多次裝夾工藝,采用美國Haas五軸聯動加工工藝,實現零件一次裝夾、全維度成型,從工藝源頭解決基準誤差問題:
1. 一次裝夾全工序加工:機器人零件所有多孔、斜面、異形角度、多面結構,單次定位裝夾即可完成全部切削,無二次找正、無重復定位,徹底消除多次裝夾產生的基準偏移與累積誤差。
2. 精準把控形位公差:依托恒溫車間加工環境+進口精密刀具,穩定控制零件孔位精度、角度精度、平面度、平行度,批量形位公差可穩定控制在0.01mm以內,關鍵精度可達0.003–0.005mm。
3. 專屬鋁合金工藝優化:深耕6061、7075等機器人常用鋁合金材質,精準把控材料切削應力,有效規避薄壁件、復雜結構件加工變形問題,保障零件整體精度穩定性。
4. 全維度精密檢測校驗:加工完成后通過德國蔡司三坐標檢測儀全域檢測,針對多孔位、多角度關鍵特征重點校驗,所有精度數據可溯源,確保每一件機器人零件精度合規、批量一致。
四、適配應用場景與零件類型
適配行業:全品類工業機器人設備研發、量產配套(協作機器人、工業機械臂、伺服機器人等)
核心適配零件(多孔/多角度復雜結構):
機器人關節殼體、關節連接支架
機器人執行器外殼、靈巧手結構件
減速器安裝座、傳動定位支座
機器人機架、滑軌、精密連接六面體零件
各類異形多孔、多斜面機器人鋁合金非標結構件
五、核心技術參數
加工材質:6061、6063、7075等工業機器人專用鋁合金
核心工藝:五軸一次裝夾成型(杜絕多次裝夾基準誤差),兼容四軸/三軸精密加工
加工精度:常規公差≤0.01mm,關鍵精密尺寸0.003–0.005mm
檢測精度:蔡司三坐標檢測,檢測誤差≤0.7μm
加工特性:適配多孔位、多角度、多斜面、薄壁、復雜異形結構件
定制方式:支持來圖定制、非標定制,適配研發打樣、小批量試產、大批量量產
品質保障:ISO9001質量體系認證,全流程精度數據可追溯
六、產品核心價值
1. 解決行業工藝痛點:徹底解決機器人多孔、多角度零件三軸多次裝夾基準誤差大、精度不穩定的核心問題,從工藝端提升零件精度與合格率。
2. 保障整機裝配精度:批量零件精度高度統一,互換性強,杜絕機器人整機裝配卡頓、定位偏差、運行抖動等質量問題。
3. 適配研發量產全階段:靈活響應機器人企業研發迭代、試樣驗證、批量生產需求,工藝可按需優化,適配不同結構復雜度的非標零件。
4. 降本提效:低報廢率、免二次修調,減少客戶后期裝配調試成本,穩定的批量交付能力保障項目進度。


 投訴建議

提交

0.005mm 精密件批量加工工藝解析
機器人零件:打樣到批量穩微米公差
五軸CNC攻克0.005mm精密加工難關
精密CNC 批量加工的微米級工藝難點
薄壁精密 CNC 加工變形控制解析