


線纜擠塑工藝SPC管控的落地實踐
電線電纜的絕緣層與護套質(zhì)量,直接決定產(chǎn)品的安全性能與使用壽命。而在整個制造流程中,擠塑工序——將絕緣材料或護套材料通過擠出機均勻包覆在導體外層——是影響產(chǎn)品最終品質(zhì)的核心環(huán)節(jié)。壁厚不均、偏心超標、表面缺陷等問題,不僅帶來材料浪費和返工成本,更可能在終端應用中引發(fā)安全隱患。
如何在大規(guī)模連續(xù)生產(chǎn)中保持擠塑工藝的穩(wěn)定性和一致性?這正是擠塑工藝SPC管控被越來越多線纜企業(yè)重視的根本原因。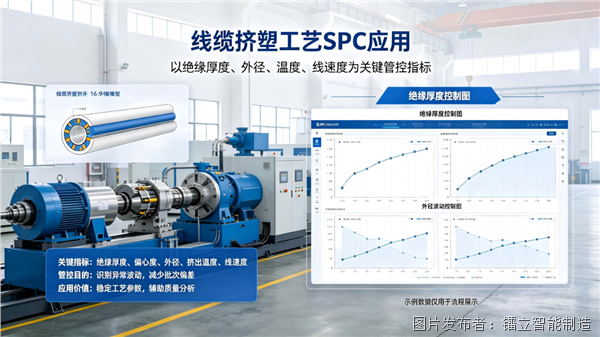
一、擠塑工藝的質(zhì)量管控難點
擠塑工序看似流程簡單——導體放線、材料塑化、擠出成型、冷卻定型——但其中的工藝參數(shù)交互復雜,質(zhì)量控制面臨多重挑戰(zhàn)。
壁厚均勻性難以把控。 擠出機的螺桿轉(zhuǎn)速、牽引速度、機頭模具間隙三者的配合精度直接決定絕緣層壁厚的均勻度。實際生產(chǎn)中,材料黏度隨溫度變化、螺桿磨損導致的壓力波動、模具熱膨脹等因素,都會使壁厚在微觀層面持續(xù)偏移。傳統(tǒng)做法是首件檢驗加定時抽檢,但抽檢間隔內(nèi)的質(zhì)量漂移往往無法被及時發(fā)現(xiàn)。
溫度波動帶來連鎖反應。 擠塑機的加熱 zone 通常分為機筒、機頭、模具等多個區(qū)域,各區(qū)域的溫度設定需要根據(jù)材料特性精確匹配。然而,環(huán)境溫度變化、冷卻水流量波動、材料批次差異等變量,都會打破熱平衡狀態(tài)。溫度偏差2-3℃看似微小,卻可能導致材料塑化不充分或過熱降解,直接影響絕緣層的機械性能和電氣性能。
材料收縮與后變形。不同配方的絕緣和護套材料在冷卻過程中收縮率差異顯著。如果冷卻段的溫度梯度和牽引速度匹配不當,產(chǎn)品出模后會出現(xiàn)偏心、縮徑、表面凹凸等缺陷,而這些缺陷往往在產(chǎn)品冷卻后才充分暴露,給事后追溯和工藝調(diào)整帶來很大困難。
這些難點的共同特征在于:它們都是動態(tài)變化的,而傳統(tǒng)的離線抽檢模式無法應對連續(xù)生產(chǎn)中的實時波動。這正是統(tǒng)計過程控制(SPC)方法介入的切入點。
二、SPC統(tǒng)計過程控制的原理與價值
SPC(Statistical Process Control,統(tǒng)計過程控制)是一種基于數(shù)理統(tǒng)計方法的過程管理工具,其核心理念是"預防為主"——通過對過程數(shù)據(jù)的持續(xù)采集和統(tǒng)計分析,在質(zhì)量偏差超出規(guī)格限之前識別出異常趨勢,從而實現(xiàn)在線預警和主動干預。
在擠塑工藝中,SPC的價值體現(xiàn)在三個層面:
實時監(jiān)控,讓過程"可視化"。 通過在擠出機關鍵節(jié)點部署傳感器,持續(xù)采集溫度、壓力、線速度、外徑等參數(shù),并以控制圖(如X?-R圖、X?-S圖)的形式實時展示,操作人員可以直觀看到工藝參數(shù)是否處于統(tǒng)計受控狀態(tài)。相比每小時一次的抽檢記錄,SPC將質(zhì)量監(jiān)控的顆粒度從"點"提升到了"線"。
異常預警,從"事后補救"到"事前預防"。 SPC控制圖設置了控制限(UCL/LCL),當連續(xù)數(shù)據(jù)點呈現(xiàn)特定異常模式——如連續(xù)7點單側分布(鏈狀)、連續(xù)6點遞增遞減(趨勢)、超出控制限等——系統(tǒng)自動觸發(fā)預警。這意味著在壁厚實際超差之前,操作人員已經(jīng)收到了調(diào)整信號。
工藝優(yōu)化,用數(shù)據(jù)驅(qū)動決策。 長期積累的SPC數(shù)據(jù)可以計算過程能力指數(shù)(Cp/Cpk),量化評估擠塑工序的穩(wěn)定程度。Cpk低于1.33的工序,說明過程波動過大,需要系統(tǒng)性排查原因并優(yōu)化;而Cpk達到1.67以上,則意味著工序高度穩(wěn)定,可以考慮放寬檢驗頻次、降低質(zhì)量成本。
三、SPC管控的落地實踐
理論層面的價值清晰,但SPC在擠塑工序中的真正落地,需要解決數(shù)據(jù)采集、分析建模和系統(tǒng)集成三個關鍵環(huán)節(jié)。
1.數(shù)據(jù)采集:從“人工記錄”到“自動收集”
擠塑工序的數(shù)據(jù)采集,首先要明確"采什么"和"怎么采"。關鍵質(zhì)量特性(CTQ)通常包括:絕緣層外徑、壁厚、偏心度、表面溫度等;關鍵過程參數(shù)(KPP)則包括各加熱區(qū)溫度、螺桿轉(zhuǎn)速、牽引速度、擠出壓力等。
在線測量方面,激光測徑儀可以實現(xiàn)外徑的非接觸式連續(xù)測量,精度可達±0.01mm;超聲波測厚儀可以在不停線的情況下實時監(jiān)測壁厚;紅外測溫傳感器用于監(jiān)控模具出口處的表面溫度。這些在線檢測設備與PLC或數(shù)據(jù)采集網(wǎng)關對接,以秒級頻率將數(shù)據(jù)上傳至上層系統(tǒng)。
對于離線檢測數(shù)據(jù)(如實驗室測量的拉伸強度、斷裂伸長率等),則通過手工錄入或設備接口的方式接入同一數(shù)據(jù)平臺,確保數(shù)據(jù)的完整性。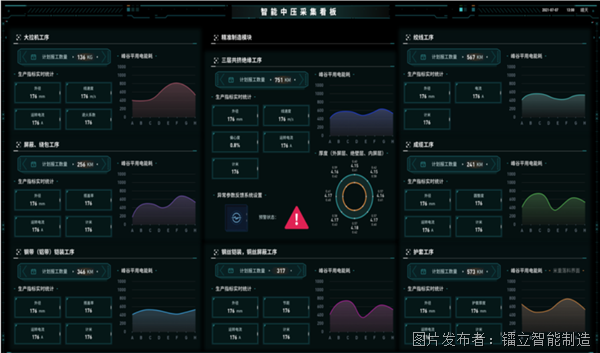
2.控制圖搭建:選擇合適的統(tǒng)計模型
不同類型的檢測數(shù)據(jù),需要匹配不同的控制圖模型:
計量型數(shù)據(jù)(外徑、壁厚等連續(xù)變量):采用X?-R圖(均值-極差控制圖)或X?-S圖(均值-標準差控制圖),監(jiān)控過程均值和離散程度的變化;
計數(shù)型數(shù)據(jù)(表面缺陷數(shù)量等離散變量):采用c圖或u圖,監(jiān)控單位產(chǎn)品上的缺陷數(shù);
偏心度等單值數(shù)據(jù):采用I-MR圖(單值-移動極差控制圖)。
在實際搭建過程中,需要首先采集至少25組以上的歷史數(shù)據(jù)來計算初始控制限,并根據(jù)數(shù)據(jù)分布特性進行正態(tài)性檢驗。如果數(shù)據(jù)不滿足正態(tài)分布,則需要采用數(shù)據(jù)轉(zhuǎn)換或非參數(shù)方法進行處理。
更為重要的是,控制限不等于規(guī)格限。控制限是基于過程實際波動計算得出的統(tǒng)計邊界,它反映的是"過程能做什么",而非"客戶要求什么"。混淆兩者會導致控制圖失去預警能力。
3.與MES系統(tǒng)集成:打通數(shù)據(jù)流與控制流
SPC系統(tǒng)獨立運行能發(fā)揮一定價值,但要實現(xiàn)真正的閉環(huán)管控,需要與線纜MES系統(tǒng)深度集成。這種集成的意義在于:
數(shù)據(jù)貫通。MES系統(tǒng)匯總了從排產(chǎn)計劃、原材料批次到成品檢驗的全流程數(shù)據(jù)。SPC的異常信號如果能關聯(lián)到具體的材料批次、設備編號、工藝參數(shù)設定值,就能更快地定位根因。例如,當壁厚控制圖出現(xiàn)異常趨勢時,通過MES系統(tǒng)追溯到當前使用的材料批次,可能會發(fā)現(xiàn)是新一批料的熔融指數(shù)偏高導致的擠出膨脹。
指令下達。 在高級應用場景中,SPC系統(tǒng)檢測到異常后,可以通過MES系統(tǒng)自動生成工藝調(diào)整建議,經(jīng)確認后下發(fā)至設備執(zhí)行層,實現(xiàn)"檢測-分析-決策-執(zhí)行"的閉環(huán)。當然,這需要建立在充分的工藝驗證基礎之上,避免自動調(diào)整引入新的波動。
績效可視化。 通過MES系統(tǒng)的看板模塊,管理層可以實時查看各產(chǎn)線、各工序的過程能力指數(shù)趨勢、異常事件統(tǒng)計、質(zhì)量成本分析等關鍵指標,將質(zhì)量管控從車間層面上升到管理決策層面。
四、實施效果與展望
從行業(yè)實踐來看,成功將SPC方法應用于擠塑工序的企業(yè)普遍反饋了顯著改善:過程能力指數(shù)Cpk從不到1.0提升至1.33以上,材料浪費降低10%-15%,因質(zhì)量問題的停機時間減少30%以上。更重要的是,企業(yè)建立了以數(shù)據(jù)為基礎的質(zhì)量文化,操作人員從"憑經(jīng)驗調(diào)機"轉(zhuǎn)變?yōu)?quot;看數(shù)據(jù)決策"。
隨著電線電纜智能制造的推進,SPC管控正在從單一工序的工具應用,發(fā)展為覆蓋拉線、絞線、擠塑、成纜等全流程的質(zhì)量管控體系。與線纜MES系統(tǒng)的深度融合,使得質(zhì)量數(shù)據(jù)不再孤立存在,而是融入從訂單到交付的全價值鏈中,為持續(xù)改進和工藝創(chuàng)新提供數(shù)據(jù)支撐。
擠塑工藝SPC管控的落地,不是一個單純的IT項目,而是工藝知識與數(shù)據(jù)技術的深度結合。它需要工藝工程師與數(shù)據(jù)團隊的緊密協(xié)作,需要分階段推進而非一步到位,更需要從上到下對"用數(shù)據(jù)說話"這一理念的認同。對于正在探索數(shù)字化轉(zhuǎn)型的線纜企業(yè)而言,從擠塑工序切入實施統(tǒng)計過程控制,是一條務實且見效顯著的路徑。


 投訴建議

提交
線纜設備聯(lián)網(wǎng)的三大難點與落地路徑
線纜工廠智能排產(chǎn)系統(tǒng)的落地方案
線纜車間無紙化改造的落地方案

線纜MES系統(tǒng)在擠塑工序的應用實踐
儲能PACK數(shù)字化建設方案