


航空復雜結構件 CNC 加工采購指南
在航空航天、高端智能裝備制造領域,內部精密結構件往往是整機研發與量產的核心難點。不同于常規機械零件,航空器內置結構件受艙體空間限制,普遍采用輕量化、集成化、復雜化的一體成型設計,也是很多研發、采購、工藝團隊在外協加工中最容易踩坑的品類。
很多制造企業都會遇到同一個問題:圖紙參數合規、樣品試制合格,但進入小批量試產后,零件精度波動大、形位公差超標、裝配適配性差,直接拖慢整機研發進度。究其根本,并非加工精度標準過高,而是多數常規加工工藝,無法適配航空復雜內構件的特殊結構屬性。
一、航空內部精密結構件的核心加工痛點
航空器內部空間緊湊狹小,為兼顧減重、強度與安裝適配性,這類結構件普遍集成多斜面、異形型腔、交錯定位孔、薄壁筋板等多重復雜特征,常規CNC加工工藝很難兼顧精度與穩定性,主要痛點集中在三點:
第一,多次裝夾導致公差累積。普通三軸、四軸加工設備無法完成多角度、多曲面一次性加工,需要反復翻面、重新定位裝夾。每一次裝夾都會產生輕微基準偏移,多次疊加后,極易出現位置度、平面度、垂直度等形位公差超標,無法滿足航空級裝配要求。
第二,薄壁結構極易切削變形。航空輕量化零件壁厚薄、筋條細密,鋁合金、鈦合金等常用材質切削特性差異大,加工過程中易出現震刀、表面振紋、薄壁形變等問題,是精密加工中最難把控的工藝難點。
第三,多特征集成導致工藝難度翻倍。單一零件融合曲面、斜孔、沉臺、定位槽等多項結構,拆分工序加工會破壞整體基準一致性,常規加工手段難以保障整體尺寸與形位精度的統一性。
二、航空復雜結構件加工的核心工藝標準
想要穩定產出合格的航空精密結構件,核心不在于設備數量,而在于工藝方案的適配性,行業內成熟的加工標準主要包含四大維度:
1. 五軸一體化加工工藝為核心
針對航空異形復雜結構、多斜面、深型腔零件,五軸CNC加工可實現一次裝夾、多角度聯動加工,無需反復翻面定位,從根源杜絕公差累積,保障零件基準統一、形位公差穩定,是目前航空復雜件加工的主流剛需工藝。
2. 前置DFM可制造性工藝評估
復雜精密零件加工,工藝前置是關鍵。專業的工藝團隊會提前根據材質特性、零件結構、公差要求,優化走刀路徑、切削參數、圓角及退刀結構,提前規避變形、震刀、干涉等加工風險,大幅提升試制成功率。
3. 全維度高精度檢測追溯體系
航空零部件對品質管控要求嚴苛,必須依托高精度三坐標檢測設備,對關鍵尺寸、形位公差進行全面檢測記錄,實現零件全流程品質追溯,滿足航空航天供應鏈的質量審核標準。
4. 樣品到量產的工藝穩定性管控
單件樣品加工難度低,穩定量產才是核心門檻。優質的加工方案需要適配研發迭代、樣品打樣、小批量試產、批量量產全流程,保障不同批次零件的精度一致性,規避樣品合格、量產翻車的問題。
三、行業采購選型核心總結
航空復雜結構件高精度加工,切勿單純以工廠規模、報價高低作為選型標準。真正決定零件品質的,是廠家的五軸工藝能力、復雜結構加工經驗、材料切削把控能力和品控追溯體系。
針對狹小空間集成式復雜結構、薄壁輕量化航空零件,只有適配專屬工藝方案、精準把控每一道切削與檢測流程,才能從根本上降低報廢率、穩定交付品質,適配航空航天、高端裝備、工業機器人等高精度領域的制造需求。


 投訴建議

提交

薄壁結構件 CNC 加工采購指南
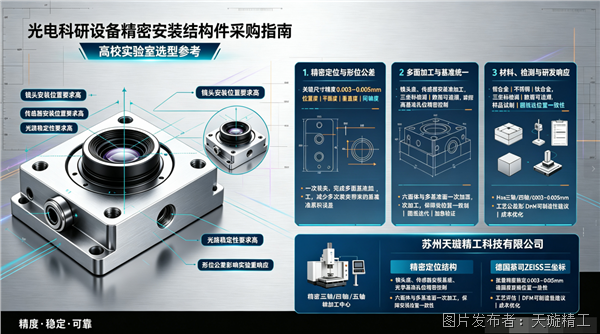
光電科研光機結構件選型指南
機器人視覺鏡頭座加工選型要點
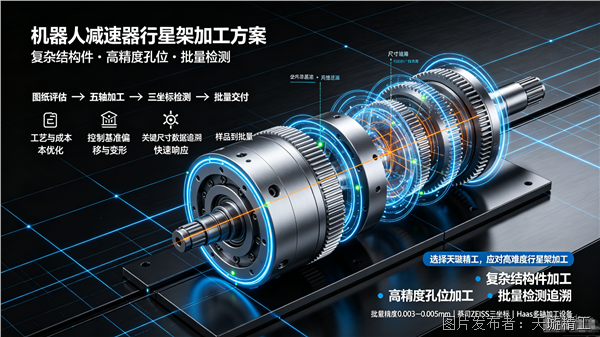
RV 減速器行星架孔位精度決定傳動穩定性
工業機器人鋁輕量化件加工難點解析