


礦用錨桿托盤自動化生產線中自動送料機操作要求
礦用錨桿托盤是井下巷道支護不可或缺的核心配件,市場需求量大,車間加工對生產連續性、成品尺寸精度都有著嚴苛標準,過去依靠人工手動搬運鋼板上料的生產模式,不僅需要投入大量人工成本,人工送料時板材擺放歪斜、磕碰劃傷工件的問題頻繁出現,操作人員近距離靠近液壓模壓設備,還存在擠壓、磕碰等安全風險。伴隨錨桿托盤加工行業智能化改造推進,自動化生產線搭配專用自動送料機已經成為行業主流配置,整套設備承擔鋼板原料輸送、精準定位送料的核心工序,送料環節操作是否標準,會直接影響錨桿托盤成型尺寸精度、整條生產線故障停機頻次,同時關系車間現場作業安全,本篇內容完整梳理自動送料機從開機調試、連續生產運行管控到停機清潔保養全流程標準化操作細則,一線操作人員可以對照內容規范日常作業行為,穩定整條錨桿托盤自動化生產線的持續加工效率。
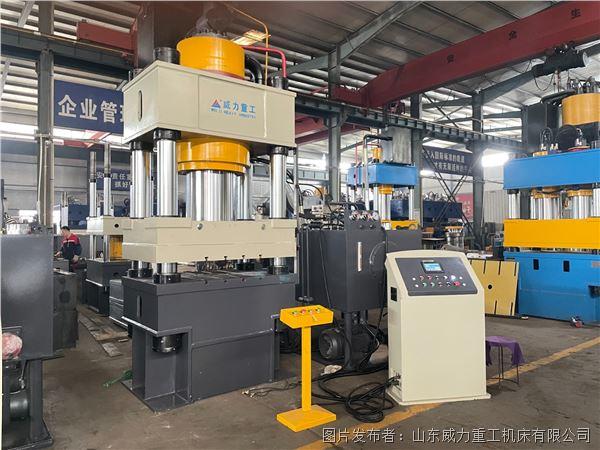
生產線每日正式投產之前,操作人員必須完整完成自動送料機全方位檢查與整機調試工作,嚴禁跳過調試步驟直接加載鋼板啟動送料程序。作業人員首先要斷開設備總供電電源,對送料機整體機架、輸送滾輪、兩側導向擋板進行目視全面檢查,仔細查看機架焊接處、擋板固定點位有沒有變形、開裂痕跡,逐一擰緊機架、滾輪、限位擋板位置所有出現松動的螺栓與卡扣配件,隨后清理料倉、輸送通道內部堆積的鋼板邊角料、金屬鐵屑以及油污雜質,料道內部殘留雜物會直接造成鋼板輸送過程偏移卡頓,甚至劃傷板材表面,影響后續錨桿托盤模壓成型效果。完成外觀清理檢查后,需要查看送料機潤滑系統油箱內部油液存量,油位低于標準刻度線時,及時補充設備原廠配套專用潤滑油,氣動驅動款式的自動送料機還要逐一檢查各處氣管接頭密封狀態,排查漏氣點位,根據當日加工鋼板厚度調整調壓閥壓力數值,加工厚規格鋼板時適度提升供氣壓力,薄板原料則調低壓力,避免輸送過程中板材受力擠壓出現彎折變形。設備前端的光電定位傳感器是保證送料尺寸精準的關鍵部件,操作人員需要用無塵軟布擦拭傳感器鏡頭表面附著的粉塵鐵屑,手動遮擋感應區域測試設備預警功能是否正常,確認感應信號傳輸穩定無延遲。全部靜態檢查工作結束后,閉合總電源啟動設備空載運行三到五分鐘,全程留意滾輪轉動狀態、機架震動幅度以及設備內部有無異常異響,通過配套控制柜輸入對應錨桿托盤板材規格的送料長度、輸送行進速度、往返輸送次數等參數,空載狀態下反復完成多次往返輸送測試,確認行程開關、限位擋板能夠精準觸發啟停信號,不會出現送料過位或者輸送不到位的情況,空載測試全程無異常,才代表開機調試工作全部完成,能夠投放鋼板進入正式生產。
設備進入連續模壓生產階段之后,操作人員不能長時間遠離操作控制臺,需要全程按照規范管控送料全流程,實時觀察設備運行各項狀態。向料架內部堆疊鋼板原料時,要保證每一張板材邊緣對齊料架導向基準邊,板材堆疊高度嚴格遵循設備標注上限標準,過高堆疊會造成底層板材受壓變形,輸送過程出現偏移卡料,板材之間夾雜鐵屑、毛刺也要提前清理干凈。送料機自動輸送鋼板向液壓機模壓工位行進過程中,操作人員要緊盯光電傳感器反饋信號、板材輸送軌跡,一旦發現鋼板偏離基準軌道、滾輪輸送卡頓、設備發出異常警報,需要第一時間按下急停按鈕切斷輸送程序,排查板材歪斜、雜物卡阻、氣壓油壓不足等故障根源,處理完畢之后再重啟設備恢復生產,禁止設備帶故障強行持續運行。日常更換不同規格錨桿托盤生產板材時,不能直接修改參數啟動送料,需要清空料架內部剩余板材,重新空載調試對應板材的送料行程與輸送速度,調試無誤后再投放原料生產。生產過程中定時留意潤滑系統供油狀態,長時間連續加工會加快潤滑油損耗,發現供油不足及時停機補充,同時定時擦拭傳感器鏡頭,避免生產中持續產生的鐵屑粉塵遮擋感應,造成送料尺寸出現偏差,產出不合格錨桿托盤工件。整條生產線運行期間,操作人員嚴禁將手部、工具伸入滾輪輸送通道與模壓對接區域,避免設備誤動作造成安全事故,非作業人員禁止觸碰控制柜操作按鍵,防止誤改參數引發批量工件尺寸不合格。
當日全部錨桿托盤加工任務結束后,操作人員需要遵循標準流程完成停機、清潔、保養全套操作,不能直接斷電結束作業。先清空料架內部剩余未加工鋼板,啟動空載送料程序把輸送通道內殘留板材完整送出,按下控制柜停機按鍵,關閉設備運行程序之后再斷開總電源、氣路總閥門,等待滾輪、傳動部件完全停止轉動再開展清潔工作。使用毛刷、高壓氣槍清理輸送通道、滾輪縫隙、料倉內部積存的鐵屑、油污,頑固油污搭配專用清潔劑擦拭干凈,避免金屬碎屑長期堆積磨損滾輪、劃傷板材。清潔完成后對整機傳動鏈條、滾輪軸承、導向滑塊補充潤滑油,檢查鏈條松緊程度,鏈條拉長松弛及時調節張緊裝置,氣管、油管出現老化開裂提前登記報備更換。同時檢查限位開關、光電傳感器線路有無磨損破皮,機架螺栓再次復檢緊固,記錄當日設備運行時長、出現的故障類型、配件損耗情況,完整填寫設備運行保養臺賬,方便后續維修人員跟進設備損耗狀態。規范完成整套停機保養工作,能夠有效降低自動送料機內部零部件磨損速度,減少生產線后續故障停機概率,延長送料機整體使用年限,持續保障礦用錨桿托盤自動化生產線穩定、安全、高精度運行。


 投訴建議

提交

框架式液壓機粉末冶金配重塊高壓壓制成型流程

新能源電池托盤生產設備 - 龍門液壓機成型工藝

單臂液壓機模具更換注意事項及優點

復材制品流水線內復合材料液壓機操作要求

伺服2000噸液壓機壓制高密度光伏石墨坩堝成型流程