


框架式熱模鍛成型液壓機(jī)是如何保障長(zhǎng)時(shí)間不間斷模鍛作業(yè)
在鍛造車間的實(shí)際生產(chǎn)當(dāng)中,大批量鍛件加工往往需要設(shè)備完成兩班乃至三班不間斷運(yùn)行。熱模鍛工況環(huán)境復(fù)雜,高溫工件輻射熱量、反復(fù)沖擊載荷、鍛造產(chǎn)生的側(cè)向偏載力,都會(huì)持續(xù)作用在設(shè)備整機(jī)之上,如果設(shè)備綜合性能不足,很容易出現(xiàn)機(jī)身變形、系統(tǒng)油溫過(guò)高、壓力不穩(wěn)、故障停機(jī)等問(wèn)題,直接打斷生產(chǎn)節(jié)奏,拉高企業(yè)的生產(chǎn)成本。框架式熱模鍛成型液壓機(jī)針對(duì)連續(xù)模鍛的工況特點(diǎn),從機(jī)身結(jié)構(gòu)、液壓系統(tǒng)散熱、電氣控制、配件選型、防護(hù)設(shè)計(jì)多個(gè)方面進(jìn)行優(yōu)化設(shè)計(jì),以此滿足工廠長(zhǎng)時(shí)間不間斷模鍛作業(yè)的實(shí)際需求。

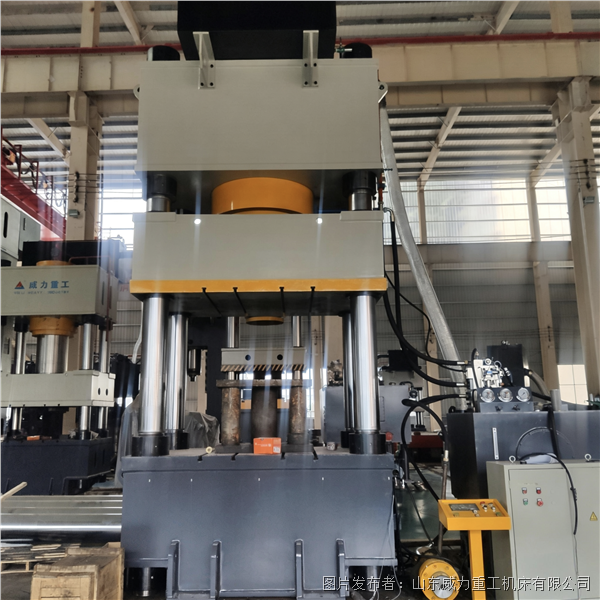
機(jī)身是設(shè)備承受鍛造載荷的基礎(chǔ),也是保障連續(xù)生產(chǎn)的第一道屏障。框架式熱模鍛成型液壓機(jī)采用整體閉式框架鋼板焊接機(jī)身,選用大厚度鋼板拼接焊接成型,焊接工序完成之后,需要進(jìn)行完整的振動(dòng)時(shí)效處理,消除焊接過(guò)程產(chǎn)生的內(nèi)部殘余應(yīng)力。如果殘余應(yīng)力得不到釋放,設(shè)備在成千上萬(wàn)次反復(fù)鍛造沖擊之下,機(jī)身就會(huì)慢慢發(fā)生形變,會(huì)直接改變滑塊導(dǎo)向精度,加劇模具損耗。經(jīng)過(guò)時(shí)效處理后的框架機(jī)身,可以持續(xù)承受熱鍛帶來(lái)的沖擊與偏載,長(zhǎng)時(shí)間連續(xù)作業(yè)下機(jī)身形變控制在合理范圍。滑塊配置四角八面可調(diào)斜楔導(dǎo)軌,導(dǎo)軌工作面做高頻淬火硬化處理,搭配高耐磨滑板,導(dǎo)向間隙可根據(jù)工況微調(diào),能夠抵消鍛造時(shí)產(chǎn)生的側(cè)向力,既保護(hù)模具,也降低滑塊部件磨損速度,減少因?qū)虿考p壞帶來(lái)的停機(jī)維修。
液壓系統(tǒng)的穩(wěn)定性直接決定設(shè)備能否長(zhǎng)時(shí)間運(yùn)轉(zhuǎn),高溫環(huán)境下連續(xù)作業(yè),油溫升高會(huì)帶來(lái)油液粘度下降、系統(tǒng)壓力漂移、密封件加速老化等一系列隱患。框架式熱模鍛成型液壓機(jī)采用集成式二通插裝閥液壓回路,油路集成化程度高,管路接頭數(shù)量少,有效減少泄漏故障點(diǎn)。設(shè)備配備獨(dú)立強(qiáng)制水冷散熱機(jī)構(gòu),在設(shè)備持續(xù)壓制過(guò)程當(dāng)中實(shí)時(shí)帶走液壓油產(chǎn)生的熱量,把油溫控制在合理工作區(qū)間,避免連續(xù)模鍛作業(yè)出現(xiàn)壓力波動(dòng)、動(dòng)作遲緩等現(xiàn)象。同時(shí)液壓系統(tǒng)配置大流量高壓油泵,滿足滑塊快進(jìn)、工進(jìn)壓制、保壓泄壓整套循環(huán)動(dòng)作,即便高頻次往復(fù)工作,也可以維持動(dòng)力輸出穩(wěn)定,核心閥組、密封件選用適配熱鍛工況的配件,耐受溫度范圍更廣,降低連續(xù)運(yùn)行下配件失效概率。

可靠的控制系統(tǒng)是連續(xù)生產(chǎn)的重要保障,設(shè)備搭載 PLC 觸控控制系統(tǒng),整套模鍛動(dòng)作流程可以提前編程設(shè)置,滑塊快進(jìn)、工進(jìn)、分段保壓、延時(shí)泄壓、自動(dòng)回程、頂出脫模全部實(shí)現(xiàn)自動(dòng)化運(yùn)行。針對(duì)批量生產(chǎn),系統(tǒng)可以存儲(chǔ)多套不同鍛件的工藝參數(shù),切換產(chǎn)品時(shí)直接調(diào)用預(yù)設(shè)程序,不用反復(fù)調(diào)試參數(shù),減少換型調(diào)試占用的生產(chǎn)時(shí)間。控制系統(tǒng)自帶運(yùn)行狀態(tài)監(jiān)測(cè),能夠?qū)崟r(shí)監(jiān)控系統(tǒng)壓力、油溫等關(guān)鍵數(shù)據(jù),一旦參數(shù)超出安全閾值,系統(tǒng)會(huì)做出預(yù)警提示。設(shè)備集成過(guò)載保護(hù)、壓力超限、緊急停機(jī)等多重連鎖防護(hù),當(dāng)鍛造出現(xiàn)異常載荷時(shí)及時(shí)保護(hù)整機(jī),避免部件損壞造成非計(jì)劃停機(jī)。
除硬件結(jié)構(gòu)之外,設(shè)備在出廠階段會(huì)進(jìn)行滿載試壓循環(huán)測(cè)試,模擬工廠連續(xù)模鍛的工作狀態(tài),排查設(shè)備潛在隱患。設(shè)備大量采用標(biāo)準(zhǔn)化通用配件,后期維護(hù)更換簡(jiǎn)單,日常保養(yǎng)流程簡(jiǎn)化,在生產(chǎn)間隙就可以完成基礎(chǔ)檢查維護(hù),不用長(zhǎng)時(shí)間停機(jī)拆解設(shè)備。

鍛造企業(yè)想要實(shí)現(xiàn)不間斷模鍛生產(chǎn),不能只看設(shè)備公稱壓力大小,機(jī)身抗疲勞能力、液壓散熱能力、控制系統(tǒng)可靠性缺一不可。框架式熱模鍛成型液壓機(jī)通過(guò)整機(jī)多維度的結(jié)構(gòu)優(yōu)化,應(yīng)對(duì)熱鍛車間嚴(yán)苛工況,幫助鍛造工廠實(shí)現(xiàn)大批量鍛件連續(xù)化生產(chǎn),減少停機(jī)損耗,提升整體生產(chǎn)效率。


 投訴建議

提交
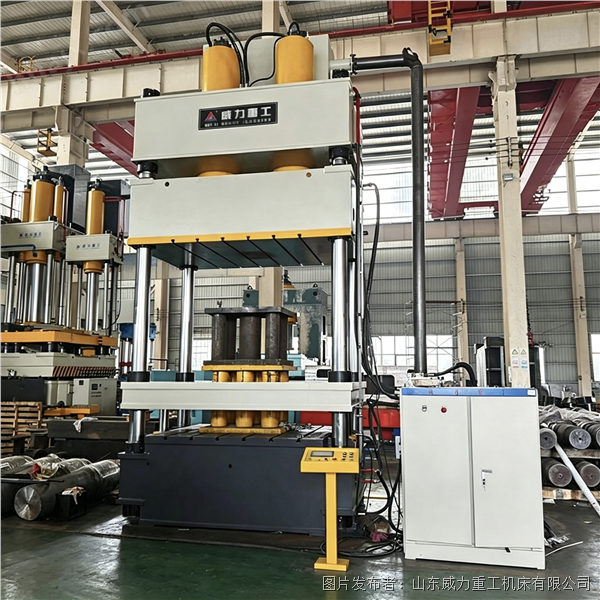
鋁合金零部件冷鍛成型設(shè)備常用冷鍛成型液壓機(jī)
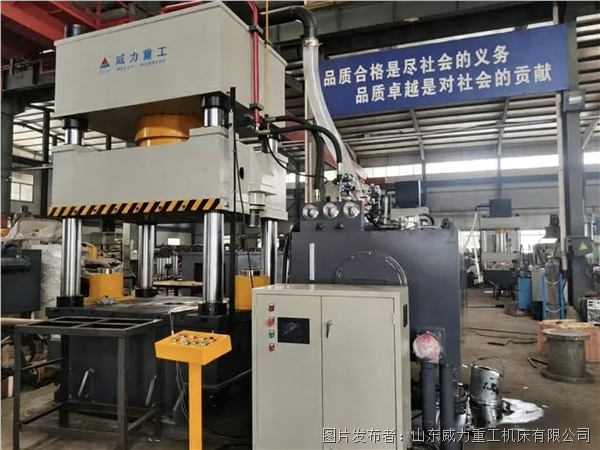
汽車輕量化碳纖防護(hù)板材依托熱壓成型液壓機(jī)高溫固化成型方案
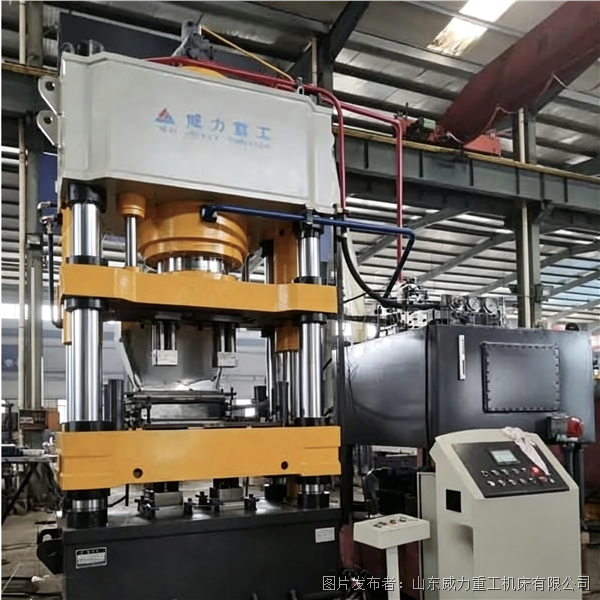
整套軟水鹽磚生產(chǎn)線粉末成型液壓機(jī)粉料高壓壓實(shí)成型工藝
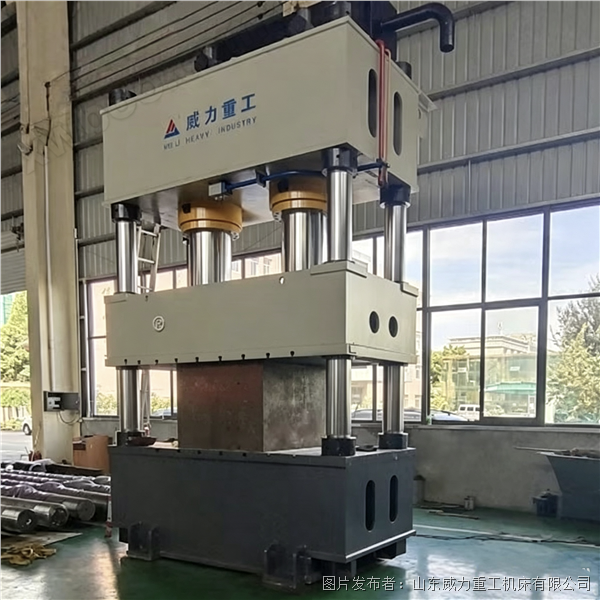
法蘭鍛造模具更換注意事項(xiàng)及鍛造液壓機(jī)配套使用優(yōu)勢(shì)
塑料托盤生產(chǎn)線搭配自動(dòng)送料機(jī)構(gòu)與模壓液壓機(jī)協(xié)同作業(yè)要求