


框架式閥門多向鍛造成型液壓機(jī)如何提升閥體鍛件金屬流線
閥體作為石油、化工、火電管路系統(tǒng)中的核心承壓部件,長(zhǎng)期在高溫、高壓介質(zhì)環(huán)境下運(yùn)行,閥體鍛件的質(zhì)量直接決定整套管路系統(tǒng)的運(yùn)行安全。金屬流線是金屬坯料在鍛造過程中晶粒順著受力方向形成的纖維組織,流線連續(xù)、完整的閥體,強(qiáng)度、韌性、抗疲勞性能都會(huì)顯著提升。傳統(tǒng)單向鍛造工藝在閥體毛坯加工中,僅依靠單一方向壓力擠壓坯料,金屬流動(dòng)方向受限,閥體拐角、通道位置容易出現(xiàn)金屬流線被切斷、扭曲、紊亂等問題。當(dāng)閥體承受內(nèi)部壓力沖擊時(shí),流線斷裂位置極易產(chǎn)生應(yīng)力集中,進(jìn)而出現(xiàn)裂紋、滲漏等故障,縮短閥門使用壽命。框架式閥門多向鍛造成型液壓機(jī)依托垂直主油缸與側(cè)向油缸協(xié)同施壓的特點(diǎn),改變金屬坯料的流動(dòng)方式,有效改善閥體鍛造金屬流線斷裂的行業(yè)難題。
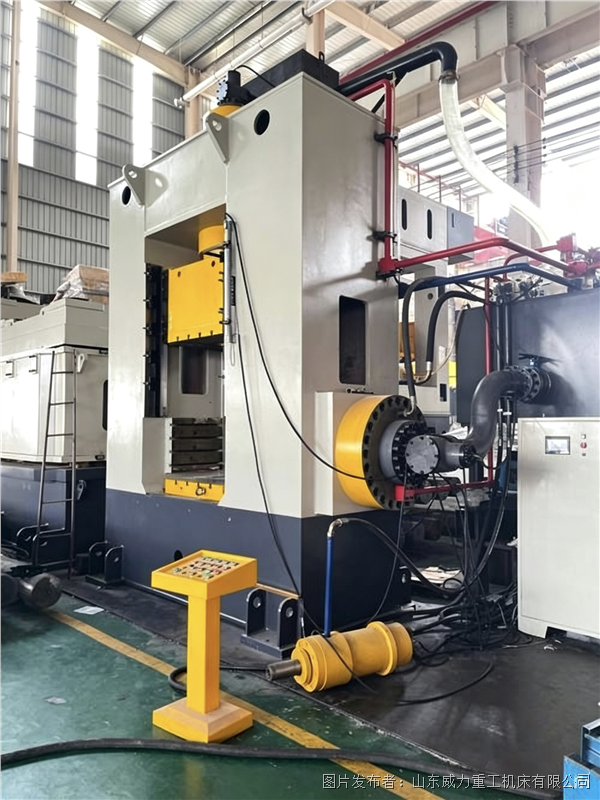
想要理解金屬流線的優(yōu)化邏輯,首先要對(duì)比單向模鍛與多向模鍛的成型差異。單向鍛造只有從上至下的主壓力,坯料在模具內(nèi)只能沿著單一方向延展,閥體的法蘭、流道等異形結(jié)構(gòu)處,金屬很難充分填充,為成型出閥體內(nèi)部通孔結(jié)構(gòu),后期需要大量機(jī)加工切削,直接把原本連續(xù)的金屬纖維切斷,鍛件承壓能力大打折扣。而框架式閥門多向鍛造成型液壓機(jī)搭載主缸與多組側(cè)向水平油缸,可實(shí)現(xiàn)多方向協(xié)同施壓,垂直壓力與側(cè)向擠壓力按照預(yù)設(shè)時(shí)序同步作用于高溫坯料,讓金屬材料沿著模具型腔輪廓多方位流動(dòng),坯料充分填滿型腔各處,閥體近凈成型,大幅減少后續(xù)機(jī)加工切削量,保留鍛件原生的金屬纖維走向。
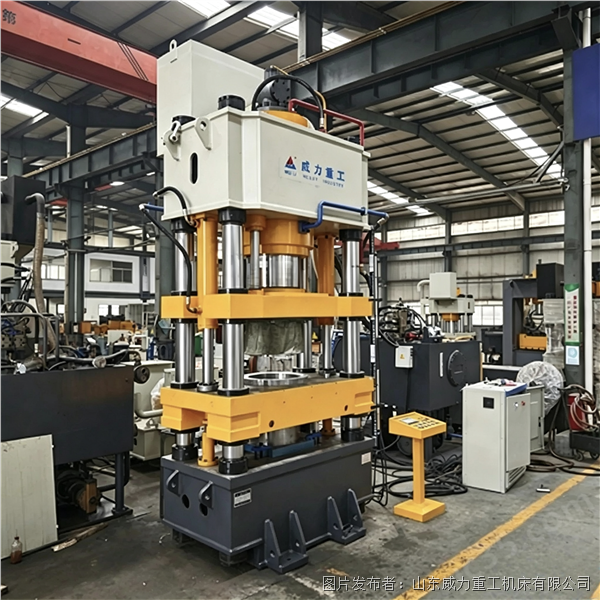
設(shè)備采用整體閉式框架機(jī)身,厚鋼板焊接后經(jīng)過振動(dòng)時(shí)效消除內(nèi)應(yīng)力,整機(jī)剛性強(qiáng),能夠承受多向擠壓產(chǎn)生的復(fù)雜偏載力,鍛造過程機(jī)身形變微小,保障每一次施壓的壓力穩(wěn)定。穩(wěn)定的壓力輸出是規(guī)整金屬流線的基礎(chǔ),壓力忽大忽小會(huì)造成金屬流動(dòng)快慢不均,出現(xiàn)流線交錯(cuò)紊亂。工作臺(tái)預(yù)留多組 T 型槽,方便固定多向鍛造專用模架,模具型腔可以貼合閥體完整輪廓,引導(dǎo)高溫金屬沿著設(shè)計(jì)方向均勻流動(dòng),避免局部金屬堆積、流動(dòng)受阻。
液壓系統(tǒng)采用集成插裝閥組,搭配 PLC 觸控控制系統(tǒng),可以精準(zhǔn)設(shè)定主缸、側(cè)向油缸的加壓時(shí)序、壓力大小、下壓速度以及保壓時(shí)間。鍛造作業(yè)時(shí),先通過主缸施加垂直預(yù)壓力,將高溫坯料定位壓緊,初步壓實(shí)坯料內(nèi)部空隙;隨后側(cè)向油缸同步伸出,從水平方向?qū)ε髁线M(jìn)行擠壓,推動(dòng)金屬向閥體流道、法蘭等異形位置填充,在多方向壓力共同作用下,金屬纖維順著閥體外形自然延伸、連續(xù)包裹閥體輪廓,不會(huì)出現(xiàn)強(qiáng)行拉扯造成的流線斷裂。壓力、位移雙檢測(cè)裝置實(shí)時(shí)采集鍛造數(shù)據(jù),工藝參數(shù)可存儲(chǔ),同規(guī)格閥體重復(fù)生產(chǎn)時(shí),每次金屬流動(dòng)狀態(tài)保持一致,鍛件質(zhì)量穩(wěn)定性高。
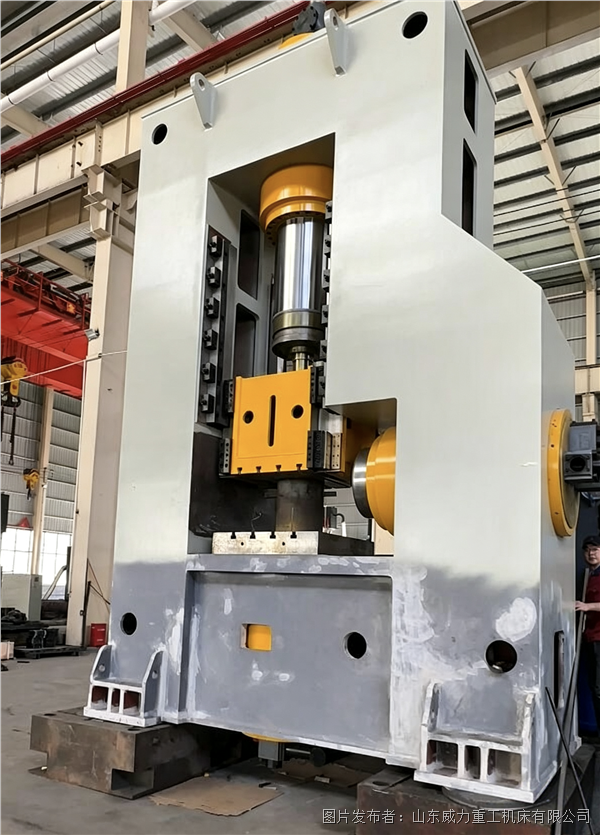
在實(shí)際閥體鍛造生產(chǎn)中,金屬流線斷裂大多集中在閥體流道轉(zhuǎn)角、法蘭根部位置,這些位置受力復(fù)雜,單向鍛造很難讓金屬完整填充。使用框架式閥門多向鍛造成型液壓機(jī)進(jìn)行閉塞多向模鍛,坯料在封閉模具內(nèi)成型,金屬被限制在型腔內(nèi)部,只能按照模具輪廓定向流動(dòng),成型后的閥體毛坯外形接近成品,僅少量表面需要精加工,不會(huì)切削破壞關(guān)鍵受力位置的金屬流線。連續(xù)完整的金屬流線,讓閥體各個(gè)部位力學(xué)性能均勻,提升閥體抗沖擊、抗疲勞能力,滿足高壓工況的使用要求。
設(shè)備自帶過載保護(hù)、行程限位、安全防護(hù)門、急停按鈕等多重防護(hù),載荷異常時(shí)自動(dòng)泄壓,保護(hù)模具與設(shè)備,適配鍛造車間長(zhǎng)時(shí)間連續(xù)熱鍛作業(yè)。廠家可根據(jù)閥體材質(zhì)、規(guī)格調(diào)整側(cè)向油缸推力、加壓時(shí)序,針對(duì)閘閥、截止閥、球閥等不同閥體,定制適配的多向鍛造工藝。
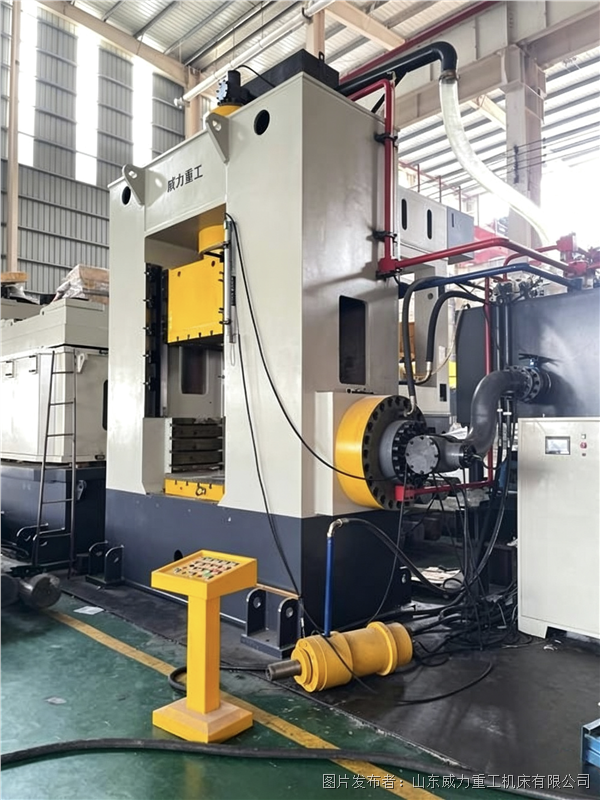
采用多向協(xié)同施壓的成型方式,框架式閥門多向鍛造成型液壓機(jī)從成型根源優(yōu)化閥體金屬纖維走向,改善金屬流線斷裂、紊亂的缺陷,減少后續(xù)切削加工對(duì)鍛件纖維組織的破壞,提升閥體鍛件整體品質(zhì),助力閥門制造企業(yè)生產(chǎn)更高標(biāo)準(zhǔn)的高壓閥體鍛件。


 投訴建議

提交
大直徑鋼管校直液壓機(jī)分段施壓工藝,減少管件校直回彈缺陷
金屬粉末冶金成型液壓機(jī)液壓系統(tǒng)原理與壓力控制技巧
框架式彎頭拉伸成型液壓機(jī)試模調(diào)試與參數(shù)設(shè)置
汽車散熱罩深拉伸成型工藝與液壓設(shè)備配套要點(diǎn)
紅沖熱鍛液壓機(jī)模具損壞的常見原因與規(guī)避維護(hù)方法