


煙道彎頭拉伸成型液壓機模具更換與調試操作要點
在通風排煙管件生產中,煙道彎頭拉伸成型液壓機是不銹鋼、碳鋼彎頭深拉伸加工的核心設備。模具作為直接決定彎頭成型質量的部件,模具拆裝、對位校準、間隙調試以及液壓墊壓邊參數設置,都會直接影響成品效果。很多車間在更換彎頭模具后,容易出現管件起皺、側壁拉裂、彎頭弧度偏移、壁厚不均勻等問題,大多是模具安裝不規范、液壓墊參數匹配不當造成。掌握標準化的模具更換與調試操作要點,能夠減少試模材料損耗,縮短設備停機時間,穩定煙道彎頭產品品質。
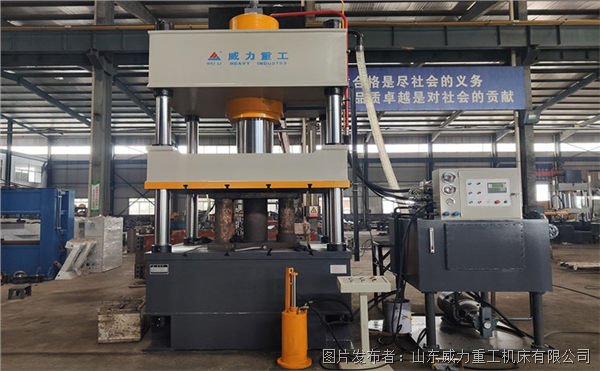
模具更換前,需要做好設備與安全準備工作。首先停機泄壓,將液壓機滑塊回程至最高位置,關閉設備總電源,釋放油路殘余壓力,防止誤操作帶來安全風險。清理工作臺面、滑塊下端面,去除鐵屑、油污、殘留廢料,保證模具安裝基準面干凈平整,雜物會造成模具安裝傾斜,直接導致拉伸時受力不均。根據新模具重量準備起重工具,核對上下模型號,確認模具規格、導向結構與待加工煙道彎頭匹配,檢查模具刃口、成型曲面有無磕碰損傷、裂紋,避免帶缺陷模具上機,造成批量廢品。
模具吊裝就位,先固定下模。將下模具平穩放置在工作臺定位區域,對齊模具定位基準,利用工作臺 T 型槽裝入螺栓初步鎖緊,不要一次性完全鎖死,預留微調空間。隨后吊裝上模,緩慢下降滑塊,使上模模腔與下模凸模緩慢合模,觀察導向柱、導套對位情況,保證上下模導向結構順利配合,無卡滯、偏移現象。對位完成后鎖緊上模固定螺栓,再次緩慢點動滑塊,多次輕合模,檢查上下模四周間隙是否均勻。確認對位無誤后,依次緊固下模全部螺栓,螺栓鎖緊力度保持一致,防止模具受力偏斜。
模具間隙調試是煙道彎頭拉伸的關鍵環節。薄板拉伸成型對模具間隙要求嚴苛,間隙過小,板材拉伸時摩擦力過大,彎頭側壁容易被拉斷;間隙過大,板材受壓后容易失穩起皺。調試時,根據板材厚度設定基礎間隙,采用塞尺多點檢測模具四周間隙,觀察合模狀態下間隙差值。針對煙道彎頭這種異型拉伸件,彎頭圓弧區域、直邊區域間隙需求存在差異,需要分區微調,保證板材流動順暢。間隙調試完成后,手動點動滑塊完成空行程往復運動,全程檢查有無刮模、磕碰、干涉問題,確認模具運動順暢。
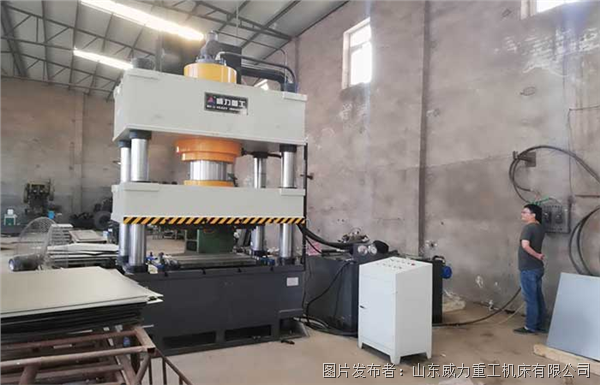
液壓墊參數調試是控制壓邊力,解決彎頭起皺開裂的核心。煙道彎頭拉伸成型依靠液壓墊提供穩定壓邊力,壓邊力太小,板材邊緣容易起皺;壓邊力過大,材料拉伸阻力上升,管件容易發生拉裂。先根據板材材質、板厚、彎頭尺寸,設定基礎壓邊壓力,壓力從低值逐步上調,禁止一次性直接設置高壓。采用小塊同材質板材進行試拉伸,觀察試坯成型狀態。如果彎頭法蘭位置出現褶皺,適當提高液壓墊壓邊力;若彎頭圓弧位置出現撕裂,則降低壓邊力,同時下調滑塊工進速度,減緩板材拉伸流動速率。反復小幅度調整參數,直到試坯成型無起皺、開裂,壁厚變化均勻,再保存這套工藝參數,用于批量生產。
試模完成后,還需要做成品尺寸校驗,測量彎頭圓弧、口徑、壁厚等指標,確認成品符合圖紙要求。在批量生產前,再次復查所有緊固螺栓,防止加工震動造成螺栓松動,定期檢查模具溫度、潤滑狀態,對模具成型曲面涂抹拉伸潤滑油,降低板材與模具之間的摩擦。
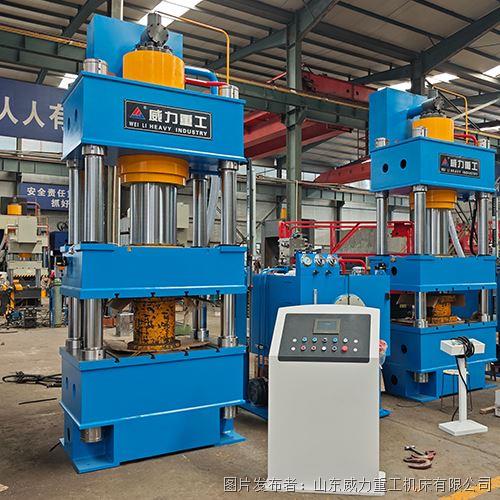
日常生產中,每次更換不同規格彎頭模具,都需要完整執行這套調試流程。操作人員需要做好記錄,把不同規格彎頭對應的模具間隙、液壓墊壓力、滑塊速度參數存檔,后續再次換模時可以直接調用,大幅縮短調試周期。規范執行模具更換與調試操作,不僅可以降低試模原料損耗,減少廢品率,也能降低模具非正常磨損,延長模具使用壽命,保障煙道彎頭拉伸成型液壓機長時間穩定生產。


 投訴建議

提交
蛭石粉末成型液壓機浮動模架雙面加壓成型原理
鋁筒件冷擠壓成型液壓機調試要點與常見故障處理
四柱式圓管擴口液壓機配套管件自動化送料工裝
風機導風圈模壓成型液壓機薄板拉伸翻邊成型工藝
多工位多向模鍛成型液壓機配套自動化送料生產線