


汽車零部件冷擠壓成型依靠液壓機提升零件強度
汽車底盤、傳動系統零部件長期承受交變載荷與沖擊負荷,零件強度、抗疲勞性能直接關系車輛行駛安全。傳統車削加工會切斷金屬原材料內部的金屬流線,零件受力位置容易出現應力集中,在反復荷載作用下發生斷裂失效。冷擠壓成型作為少無切削先進制造工藝,依托液壓機提供穩定高壓,在常溫狀態下讓金屬坯料發生塑性變形,原材料內部金屬流線可以完整保留,以此提升零部件整體力學性能,如今廣泛應用于新能源汽車與燃油車的萬向節、襯套、連接座、緊固件、齒輪坯等金屬配件生產。
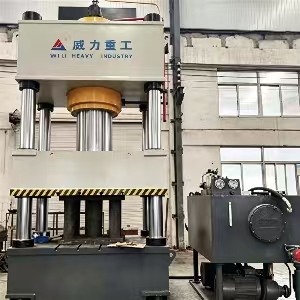
冷擠壓成型的核心原理,是在常溫環境下利用設備輸出持續穩定的壓力,推動金屬坯料在模具型腔中產生塑性流動,一次成型得到接近成品尺寸的零部件。整個加工過程不需要高溫加熱坯料,不會出現高溫帶來的晶粒粗大、氧化脫碳等問題,而液壓機就是這套工藝的核心載體。普通加工設備壓力輸出波動大,難以維持長時間穩壓,坯料變形不均勻,金屬流線容易發生斷裂、紊亂。冷擠壓專用液壓機擁有高剛性機身結構,抗偏載能力強,滑塊導向精度高,能夠輸出平穩、可控的擠壓力,保障坯料沿著模具型腔均勻流動,使金屬流線跟隨零件外形連續分布,不會被切削加工破壞。
在零部件加工生產前期,需要做好坯料預處理工作。生產人員選用符合材質標準的棒料,按照零件尺寸下料,對坯料表面進行車削打磨,去除表面氧化皮、毛刺,同時做磷化皂化潤滑處理。潤滑工序十分關鍵,能夠降低坯料與模具之間的摩擦阻力,減少擠壓過程模具磨損,防止零件表面產生劃痕、拉傷,保障金屬流動順暢。預處理完成后,將坯料放置在模具中心位置,啟動液壓機,滑塊緩慢下行,施加壓力對金屬坯料進行擠壓。設備控制系統可以分段調節擠壓速度,前期快速進給,接觸坯料后切換低速穩壓擠壓,按照工藝曲線持續保壓,讓金屬充分填充模具型腔。
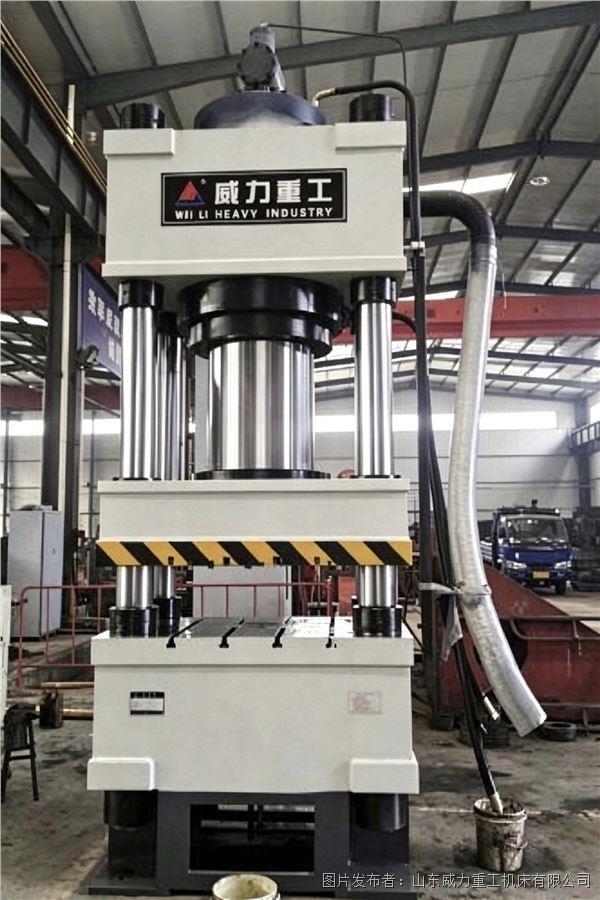
金屬材料在冷擠壓的高壓作用下會產生加工硬化效應,晶粒被細化、擠壓致密,零件的抗拉強度、硬度得到明顯提升。和切削加工件相比,冷擠壓成型后的零件內部組織更加密實,沒有切削造成的微觀缺口,抗疲勞壽命可以得到大幅提高。尤其是汽車底盤承重件,長期承受震動、沖擊載荷,連續完整的金屬流線可以讓應力沿著流線方向傳導,降低斷裂風險。而液壓機的性能直接決定成型效果,機身剛性不足、壓力不穩定,會造成零件壁厚偏差、流線扭曲,降低成品件的承載能力。專用冷擠壓液壓機配備 PLC 控制系統,壓力、行程、保壓時間都可以精準設定存儲,批量生產時工藝穩定,每一件零部件內部金屬組織狀態保持一致,產品質量重復性好。
擠壓工序完成之后,設備頂出油缸平穩推出工件,再進行后續的少量精整加工。冷擠壓毛坯僅需要簡單的端面、內孔精加工,大幅減少原材料消耗,材料利用率遠高于傳統切削工藝。成型后的零件還會開展硬度檢測、金相分析、疲勞測試等質檢項目,檢驗金屬流線分布、內部致密程度,只有力學指標達標的工件才會流入下道工序。
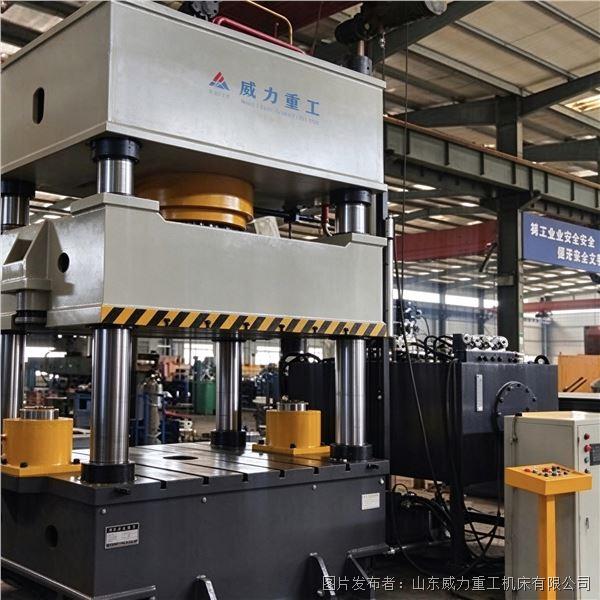
隨著汽車行業不斷發展,主機廠對零部件可靠性的要求持續提高,冷擠壓工藝的應用場景持續拓寬。依托液壓機實現的常溫高壓塑性成型工藝,不只是簡化零件加工工序、節約原料成本,更重要的是完整保留金屬流線,從材料組織結構層面提升汽車零部件強度與抗疲勞性能,為整車運行安全提供保障,也成為汽配制造企業升級生產線、提升產品市場競爭力的重要方向。


 投訴建議

提交
框架式厚壁三通熱壓成型液壓機加工高壓合金管件工藝
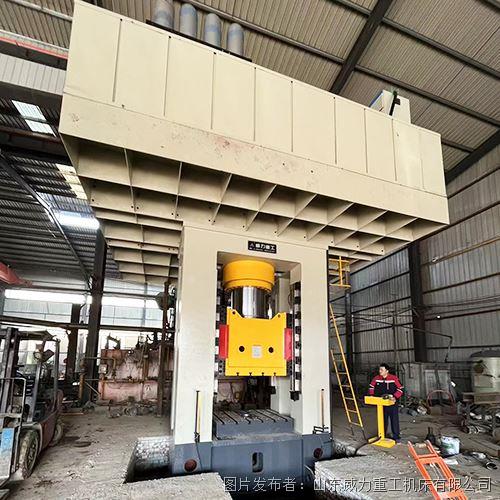
框架式火車輪鍛造成型液壓機鍛造輪坯金屬流動分析
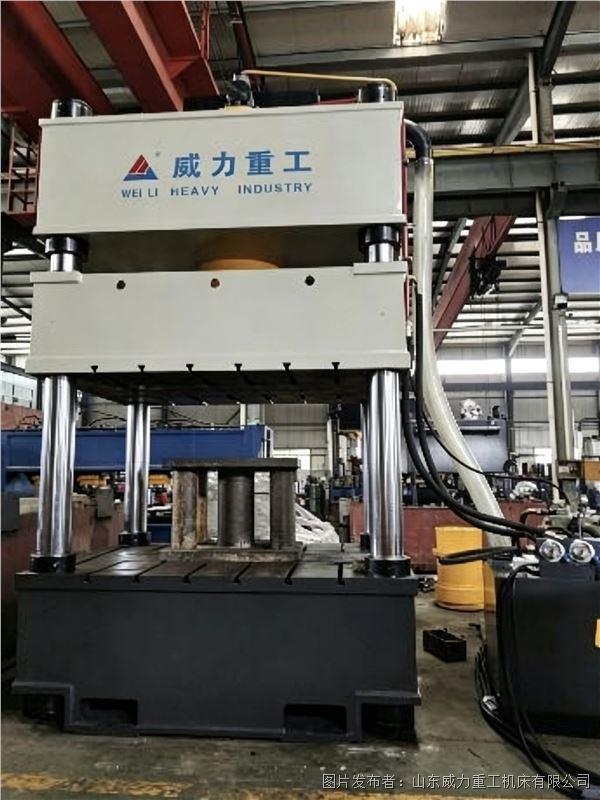
方形不銹鋼水箱板塊成型液壓機配套模具要求
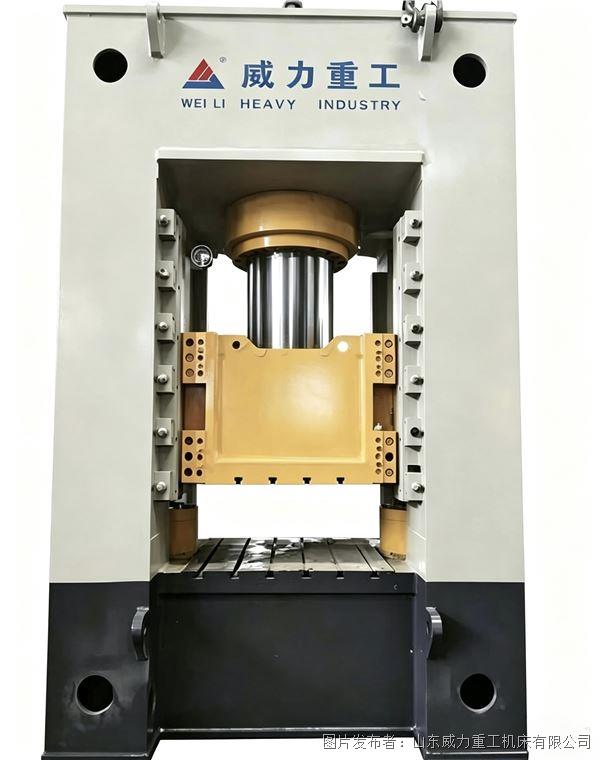
框架式深腔擠壓成型液壓機四角八面導向結構有哪些優勢
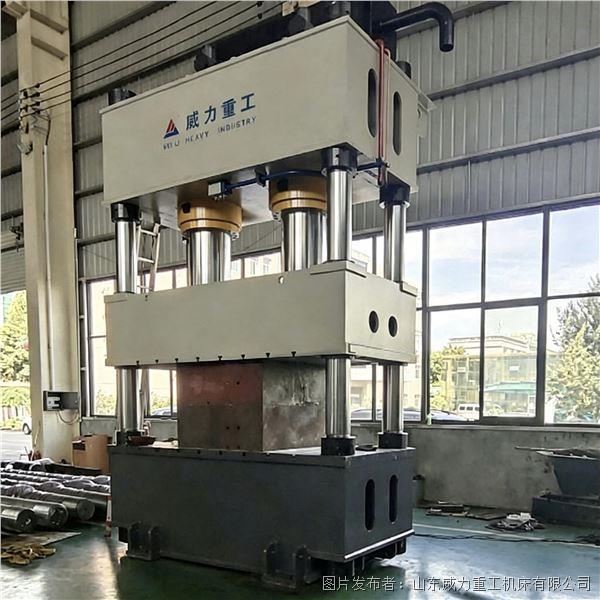
厚合金鋼板卷圓成型液壓機 解決厚板材回彈成型難題