


鍛造生產線提質改造,框架式三工位鍛造成型液壓機實用要點
在傳統鍛造生產線作業過程中,多數企業仍采用單工位單機分次加工模式,鍛件的預鍛、終鍛、沖孔工序需要拆分到多臺設備分步完成。工件反復搬運、多次裝夾定位,不僅極大增加了人工勞動強度,延長生產周期,還極易出現定位偏移、成型錯位、孔徑偏差等問題,導致鍛件報廢率居高不下,大幅提升企業的生產耗材成本與時間成本。隨著鍛造行業智能化、精細化升級提速,越來越多的鍛造企業開展生產線提質改造,引入框架式三工位鍛造成型液壓機,實現預鍛、終鍛、沖孔一體化連續加工,從工藝根源上解決鍛件質量缺陷,有效降低產品報廢率。
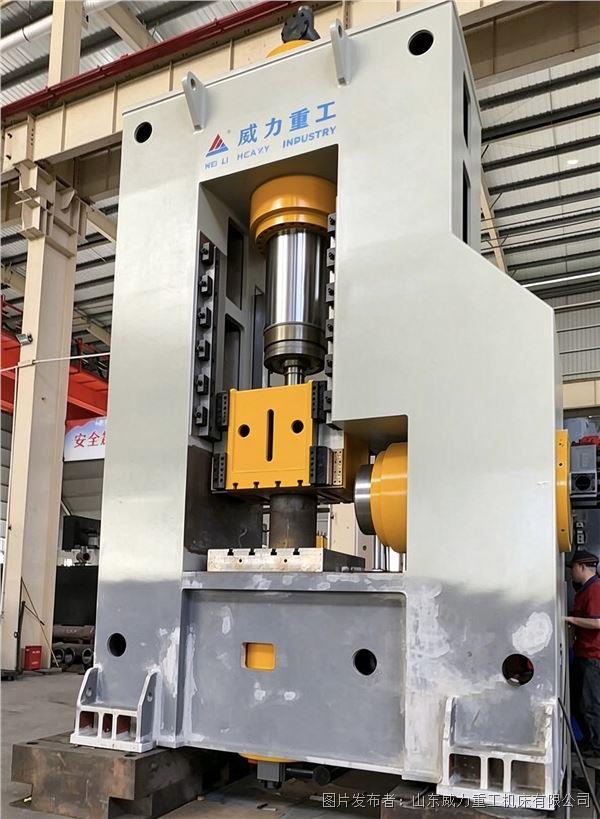
傳統分體式鍛造工藝存在諸多生產痛點,也是造成鍛件高報廢率的核心原因。多設備分工加工模式下,每一次工件裝夾都會產生細微定位誤差,多次累積后會出現鍛件成型厚度不均、弧度偏差、沖孔偏心等質量問題,大批量生產時廢品數量持續攀升。同時,高溫鍛件在轉運過程中會快速降溫,溫度不穩定會導致金屬材質塑形變差,極易出現鍛造開裂、成型不飽滿等缺陷。除此之外,多設備作業需要多名操作人員分工值守,人工成本高、生產效率低,且各工序銜接不穩定,嚴重制約鍛造生產線的規模化、標準化生產。而通過引入框架式三工位鍛造成型液壓機進行產線改造,可徹底顛覆傳統分體加工模式,實現一道工序、一次裝夾、一次成型,全方位優化鍛造生產工藝。
框架式三工位鍛造成型液壓機最大的改造優勢,就是實現了預終鍛沖孔一體化連續作業,也是企業降本提質的核心關鍵。該設備搭載自主可控的三工位自動輪換工作臺,操作人員只需將高溫坯料放置在初始工位,設備即可通過電控系統自動切換工位,依次完成預鍛整形、終鍛定型、精準沖孔三道核心工序,全程無需人工二次挪動、裝夾工件。一次性裝夾定位徹底杜絕了多次定位產生的誤差,讓每一件鍛件的成型精度、尺寸參數高度統一,從根本上解決沖孔偏移、成型變形、配件不對稱等常見質量問題,大幅降低鍛件報廢概率。
在設備結構與工藝適配方面,框架式三工位鍛造成型液壓機采用閉式整體框架焊接機身,經過專業時效去應力處理,機身結構剛性強、穩定性高,長期高溫重載鍛造作業不易發生形變。搭配高精度四角八面導向結構,滑塊下壓運行平穩、抗偏載能力優異,能夠保障預鍛、終鍛過程壓力均勻輸出,避免局部壓力過大造成鍛件開裂、壓力不足導致成型殘缺的問題。設備液壓系統壓力輸出精準可控,工作人員可根據鍛件材質、規格、工藝需求,靈活調節鍛造壓力、保壓時間與運行速度,適配汽配、礦山配件、機械零部件等各類異形鍛件的精細化鍛造需求,有效提升成品合格率。
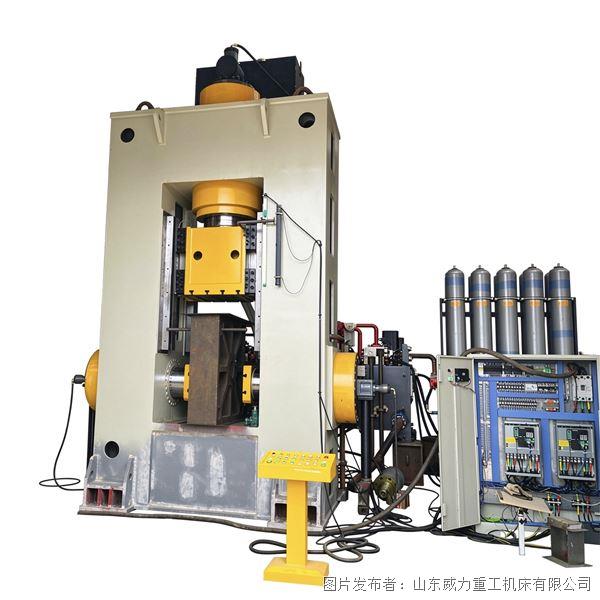
從實際生產改造效果來看,搭載一體化鍛造工藝的生產線,相較于傳統生產線優勢十分明顯。首先,鍛件報廢率大幅降低,一體化成型工藝規避了轉運、二次裝夾帶來的各類質量缺陷,成品合格率可提升95%以上,極大減少了原材料浪費,為企業節約大量生產成本。其次,生產效率顯著提升,三道工序無縫銜接,省去工件轉運、設備調試、重復定位等冗余流程,單班產能可提升30%以上。同時,設備自動化程度高,無需多人值守,有效降低人工成本,簡化生產管理流程。
為持續保障提質改造成效,企業在設備使用過程中,需落實標準化操作與日常維護規范。生產前做好設備空載試運行,檢查工位輪換、滑塊運行、壓力輸出是否正常;生產中根據坯料實際工況微調工藝參數,杜絕超壓、超負荷作業;生產后及時清理模具與工作臺鐵屑雜物,做好設備潤滑、油路檢查與防塵防護,保障設備長期穩定運行,持續維持高質量、低報廢的生產狀態。
總而言之,依托框架式三工位鍛造成型液壓機完成生產線提質改造,推行預終鍛沖孔一體化成型工藝,是當前鍛造行業降廢增效、轉型升級的最優方案之一。不僅徹底解決了傳統鍛造工藝的質量短板,降低生產損耗,還能有效提升生產線自動化水平與生產產能,助力鍛造企業在激烈的行業競爭中,實現品質與效益的雙重提升。


 投訴建議

提交
礦道電纜鉤自動化生產線折彎液壓機操作要求
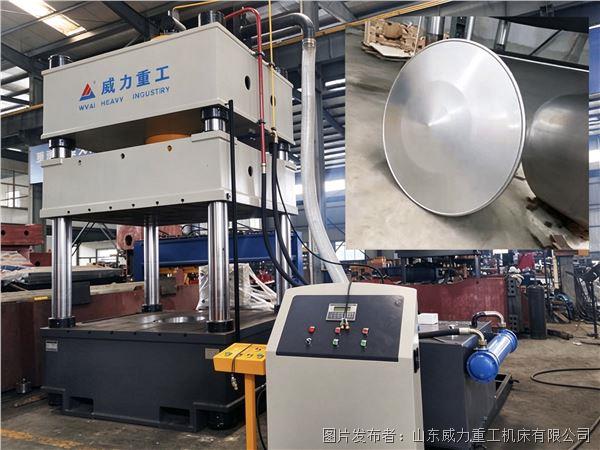
不銹鋼桶蓋批量生產工藝 拉伸液壓機應用實踐解析
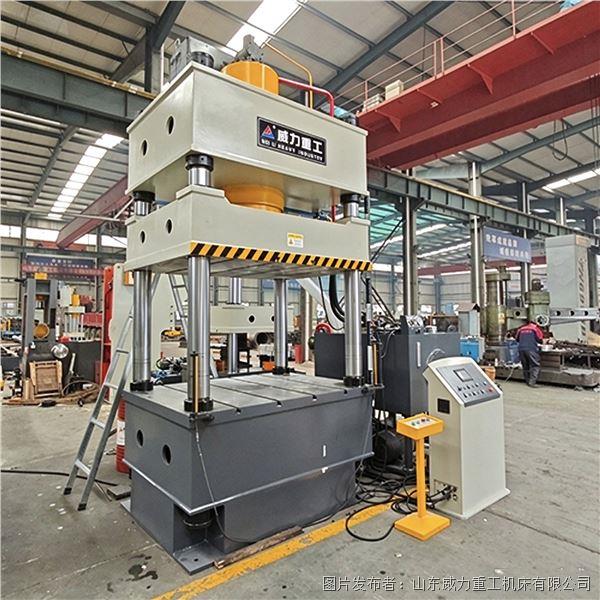
四柱式五金配件壓型液壓機助力鈑金零部件高效成型
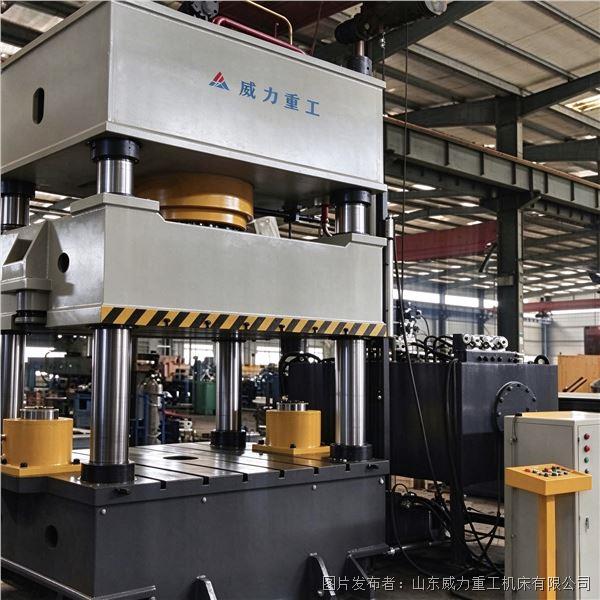
玻璃鋼水泵模壓液壓機,復合材料泵殼一次熱壓成型
金屬薄板塑性成型研究,深拉伸液壓機加工工業鋁桶實踐