


稀有粉末壓塊成型液壓機壓力控制精度對成品的作用
在稀有金屬、稀土、超導及靶材粉末的壓塊生產過程中,原料本身價值昂貴,一旦坯體出現裂紋、密度不均、尺寸偏差,就會造成大量貴重粉體報廢。稀有粉末壓塊成型液壓機的壓力控制精度,是決定壓坯成品品質與生產穩定性的核心要素,壓力控制的細微波動,都會直接反映在最終坯體的物理性能上。
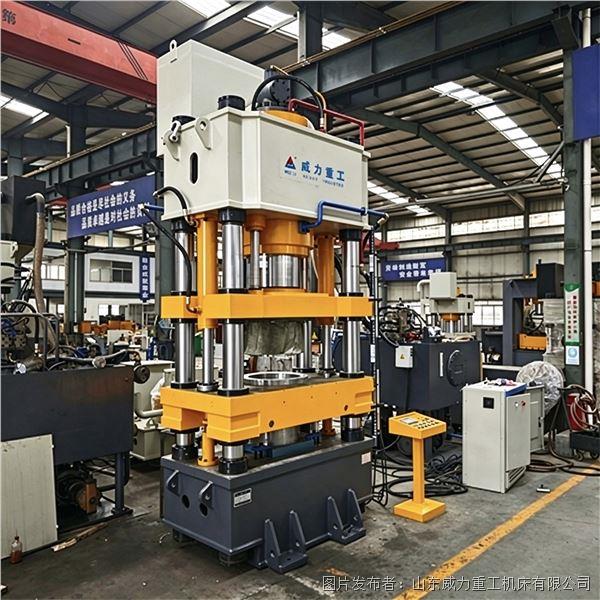
稀有粉末是由大量細小顆粒堆積而成,顆粒之間存在大量間隙,壓制過程分為預壓排氣、主壓致密、保壓定型、分段泄壓多個階段。如果液壓機壓力控制精度不足,加壓時壓力忽大忽小,粉體受壓不均衡,坯體不同位置密度差異變大。密度偏低區域坯體強度不足,脫模或者后續燒結階段極易掉渣破損;局部壓力過大,則會在坯體內部產生巨大內應力,靜置后出現隱形裂紋,這類裂紋肉眼很難發現,到后續加工環節才會暴露,帶來不必要的原料損失。
高精度壓力控制系統,可以實現多段程序加壓。預壓階段輸出低壓,緩慢壓縮粉末,將粉體間隙內包裹的空氣逐步排出,避免空氣鎖在坯體內部形成氣孔。進入主壓階段,設備穩定輸出設定壓力,壓力誤差保持在較小范圍,整塊坯體各個位置粉體被均勻壓實。保壓環節是成型關鍵,壓力控制精度高的液壓機可以持續補壓,抵消粉體蠕變帶來的壓力衰減,維持恒定壓力,讓粉末顆粒充分咬合、重排,獲得密度均勻的壓坯。壓制完成之后平緩分段泄壓,緩慢釋放坯體內應力,防止瞬間卸壓造成坯體崩裂。
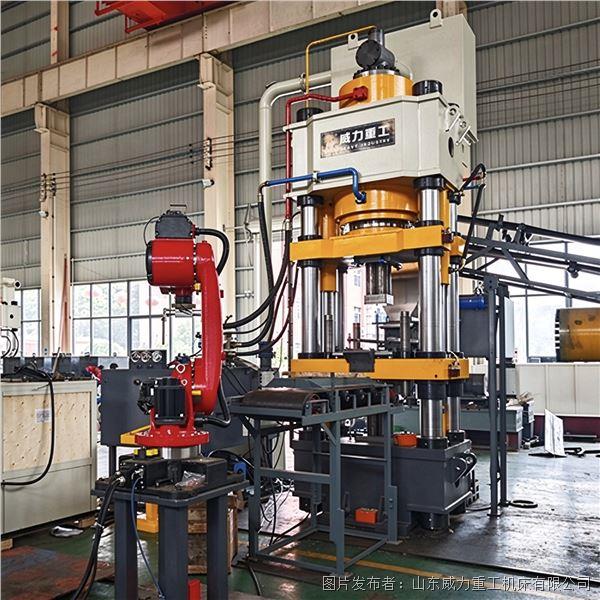
反之,壓力控制精度差的普通液壓機,壓力波動大,無法穩定完成保壓工序。壓力達不到設定值,坯體整體疏松,成型強度不足;壓力瞬間超壓,坯體內應力急劇上升,脫模直接開裂。批量生產工況下,每一件坯體壓制壓力不一致,成品之間密度、尺寸差別大,產品一致性差,無法滿足新材料行業對坯體的標準化要求。
稀有粉末品類繁多,稀土粉末、ITO 靶材粉體、硬質合金粉末物理特性各不相同,對壓制壓力的需求差異明顯。高精度液壓系統可以靈活設置不同階段壓力參數,適配多種稀有粉體成型工藝。穩定的壓力輸出,還能減少模具受到的沖擊載荷,降低模具損耗,延長模具使用壽命,間接降低生產線綜合生產成本。
在整套粉末壓制生產流程中,壓力控制精度不單單影響坯體外觀,還會改變坯體內部微觀結構,直接影響后續燒結工序的成品質量。壓力穩定均勻的壓坯,燒結時收縮率統一,燒結后工件尺寸穩定,減少燒結變形、翹曲等問題。
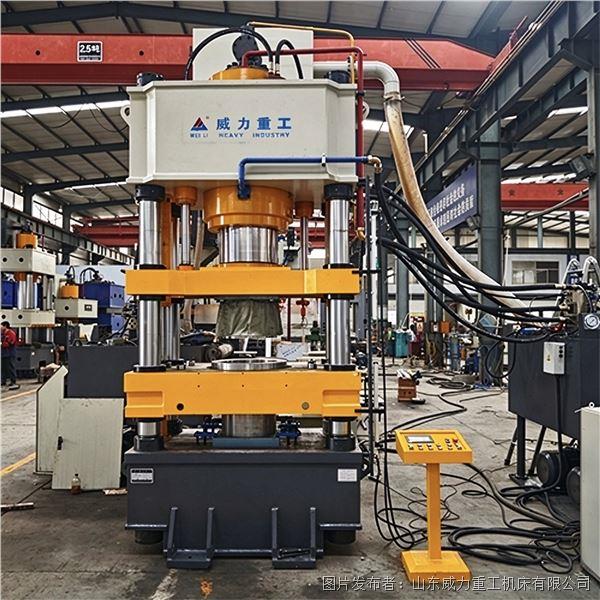
綜上,稀有粉末壓塊成型液壓機壓力控制精度,是稀有粉體壓塊生產不可忽視的核心指標。高精度壓力調控,能夠減少坯體密度偏差,抑制分層開裂缺陷,提高坯體一致性,降低稀有粉體原料損耗,為粉末冶金、新材料靶材生產提供穩定可靠的成型保障。


 投訴建議

提交
冷擠壓工藝制備滅火器鋁殼體 框架式液壓機的技術特點
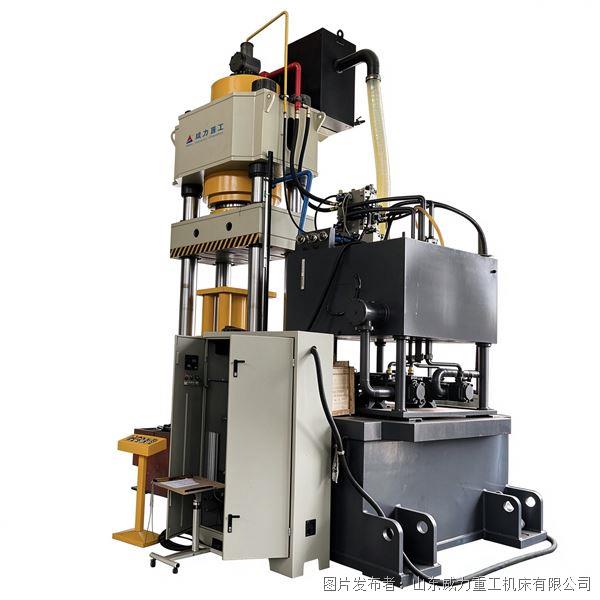
金屬圓棒熱鍛成型液壓機機身剛性對鍛件的影響
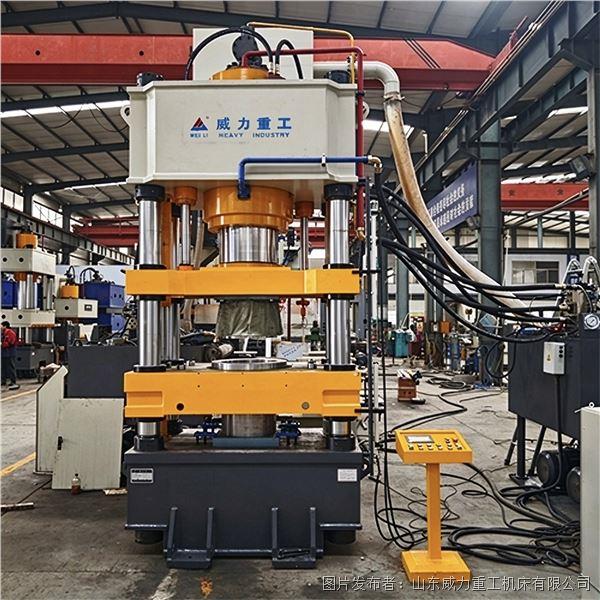
四柱伺服粉末液壓機解決氧化銦壓坯密度不均難題
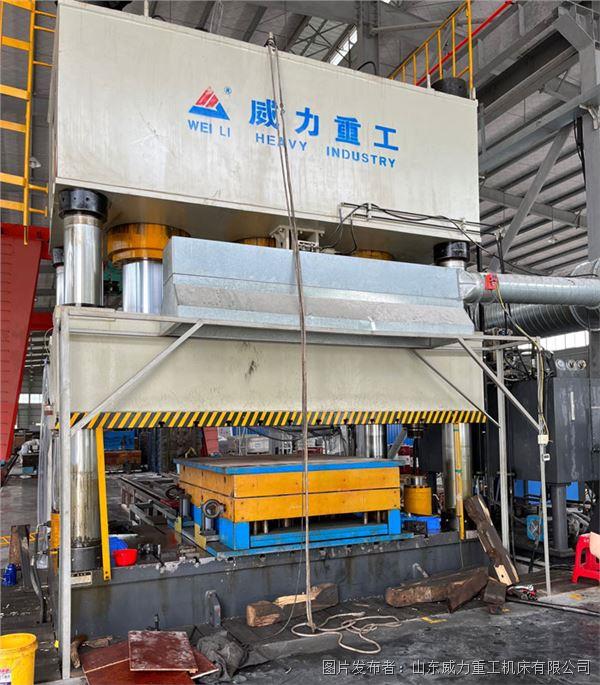
SMC電池外殼模壓成型工藝 四柱液壓機應用解析
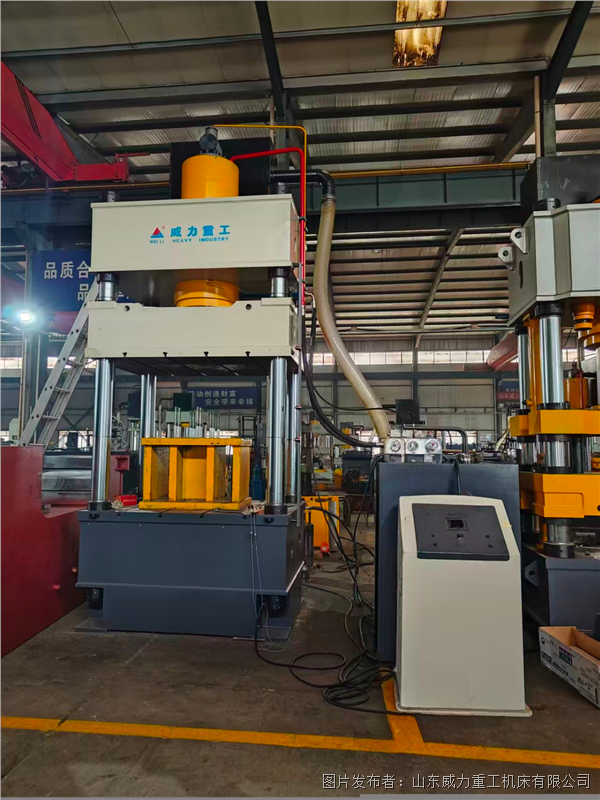
四柱液壓機在汽車離合器壓盤拉伸校平成型中的應用