


【新機型】尼得科機床推出量產用內齒輪磨齒機“ZI35A”
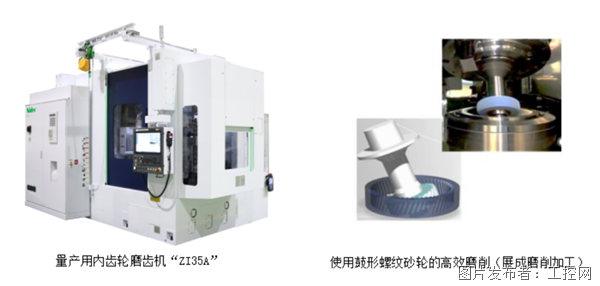
尼得科機床株式會社(以下簡稱“本公司”)面對工業機器人及汽車等領域對大型齒圈(內齒輪)高精度化需求的日益增長,開發了可對最大外徑為350mm的內齒輪進行高速、高精度加工的新型量產用內齒輪磨齒機“ZI35A”。
本機型基于獲得多項專利、全球較早推出的現有機型“ZI25A”*1加工系統,進一步提升了對大直徑齒輪的加工適應能力。此外,還新研發并標配了旨在穩定加工精度的“工作臺軸調節功能”。除了工件*2裝卸等自動化功能外,通過新升級的操作面板與人機交互軟件,大幅提升了操作便利性。該機型在拓展大直徑內齒輪加工領域的同時,亦將為生產現場的降本增效、自動化及省力化做出貢獻。
另外,在JIMTOF2026(日本國際機床展覽會)上,將現場演示使用協作機器人自動更換砂輪芯軸,展示下一代齒輪加工解決方案。
【主要特點】
1. 支持大直徑內齒輪的高精度、高效能加工
1. 最大外徑擴大至350mm
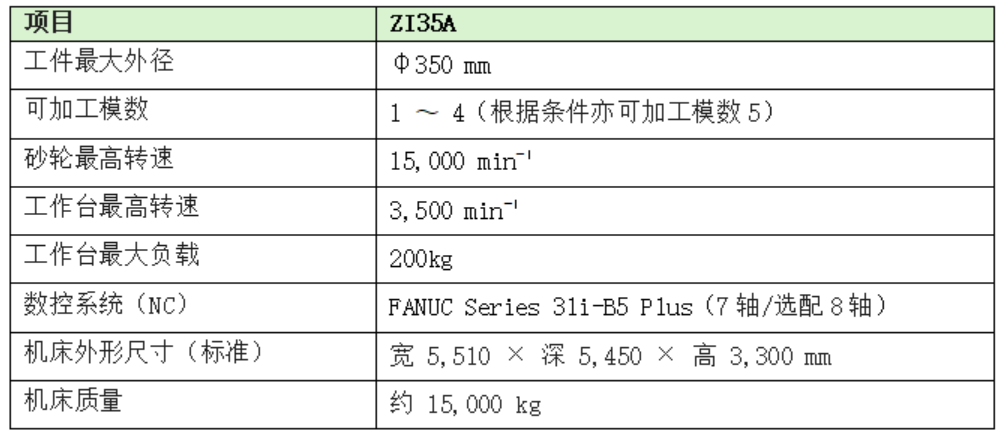
支持齒輪外徑達350mm,模數范圍1~4。相比現有機型(ZI25A),適用外徑擴大了100mm,從而能夠加工機器人減速機及汽車用大型齒圈。
2. 可承受更大負載的高剛性結構
采用可承受最大200kg負載的大型高剛性工作臺。在工作臺最高轉速3,500 min?1、砂輪軸最高轉速15,000 min?1的高速旋轉條件下,仍能實現穩定的高精度加工。此外,支持最大20kg工件的自動搬運,滿足批量加工需求。
3. 憑借獨創展成磨削技術實現高精度與高效能加工
除了砂輪軸與工作臺軸高精度同步的展成磨削外,還采用了本公司專利技術——砂輪寬度方向由中央向兩端直徑連續縮小的鼓形蝸桿砂輪。通過將砂輪軸與工件軸的軸交角大幅設定為20~35度,提高了滑動速度(磨削速度),實現了高效能加工。
4. 簡化砂輪及修整器*3的精度管理
無需將砂輪從機床上拆下即可進行修整(重塑)。除了標準修整齒輪方式外,還可選配專用修整裝置。修整器軸的最大轉速提升至傳統方式約2倍的6,000 min?1,結合高機械剛性,實現了修整精度的提升與長壽命化,簡化了砂輪及修整器的精度管理。
5. 保障長時間連續加工的熱變形補償裝置(選配)
提供測量夾具外徑的測頭式熱變形補償裝置作為選配件。在加工前測量夾具外徑并補償砂輪與齒輪的中心距,從而抑制長時間連續加工時的BBD*4變化,確保跨幫距的穩定性。
2. 操作性與維護性的提升
1. 標配新開發的“工作臺軸優化功能”
全新開發并標配了可自動優化工作臺軸伺服參數的“工作臺軸調節功能”。該功能可輕松將吸收因更換夾具或工件而產生的慣性(轉動慣量)變化所需的伺服參數優化至專家級水平,有效抑制工作臺軸振蕩及加工精度下降等故障。
2. 全新升級操作面板與人機交互軟件,提升用戶體驗
采用21.5英寸大型液晶屏,擴大了人機交互軟件的顯示畫面。通過利用AE傳感器*5實現自動對齒、修整狀態常顯示化以及積極采用軟按鍵,大幅提高了操作人員的可視性與操作性。此外,通過將切削液箱狀態以及砂輪軸、工作臺軸的溫度數據在屏幕上可視化,有助于準確掌握運行狀態并提高可維護性。
【主要規格】
注釋:
*1 ZI25A: 初代“ZI20A”的后繼機型,繼承了第1-(3)項中的磨削技術。
*2 工件: 加工對象(齒輪)。
*3 Dressing / 修整: 修整砂輪表面以恢復其切削鋒利度及幾何形狀的工序,所用工具/裝置稱為修整器。
*4 BBD(Between Balls Diameter,跨棒距): 將兩個量棒(或量球)放入齒輪對角線的齒槽內,測量兩球間距離的方法,是評價齒輪齒厚及加工精度的指標之一。
*5 AE傳感器: 砂輪與工件或修整器接觸時,用于檢測微小彈性波(Acoustic Emission,聲發射)的傳感器。


 投訴建議

提交

AIDC產業觀察:能源屬性凸顯,全棧能源方案重構算力基建底層邏輯
匯川技術首創液冷架構輪式人形,堅定推動具身智能工業落地
新一代智能制造,如何真正創造價值?匯川技術劉東旭分享三個核心判斷
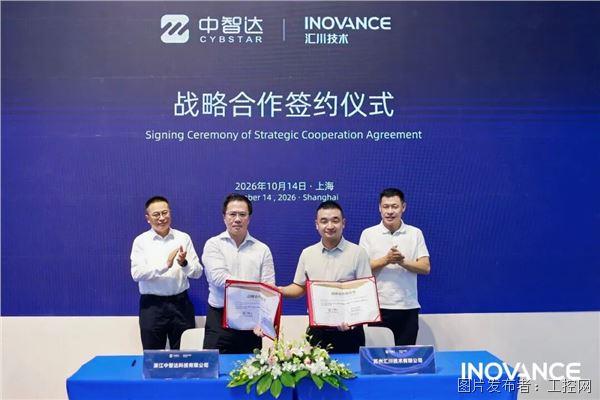
匯川技術×中智達|戰略簽約共推工業AI落地
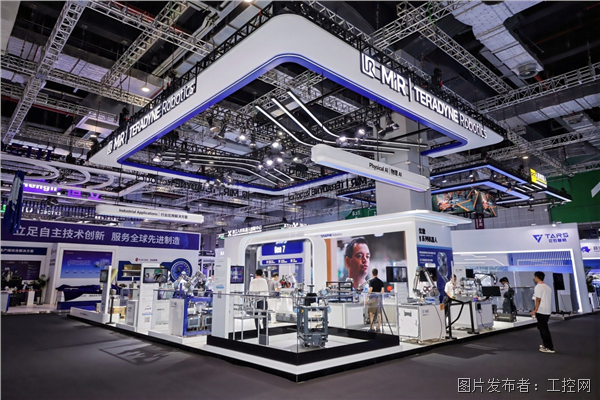
泰瑞達機器人亮相2026中國工博會,將優傲機器人第七代平臺引入中國