


注塑機(jī)模具保護(hù)新思路:無(wú)線(xiàn)位移實(shí)時(shí)感知
▌ 問(wèn)題背景:一次模具損壞的代價(jià)
一副精密注塑模具的制造成本少則數(shù)十萬(wàn),多則數(shù)百萬(wàn)。導(dǎo)致模具損壞的高頻原因之一:合模時(shí)異物(注件殘留、金屬碎片、機(jī)械手未及時(shí)退出)未被及時(shí)發(fā)現(xiàn),模具在噸級(jí)合模力下強(qiáng)行閉合,造成型腔壓潰、導(dǎo)柱彎曲。
傳統(tǒng)模具保護(hù)方案的缺陷:
? 液壓壓力監(jiān)控:響應(yīng)速度慢,壓力異常時(shí)模具已發(fā)生形變;
? 光電對(duì)射方案:盲區(qū)多,對(duì)薄片狀殘留物漏檢率高;
? 有線(xiàn)位移傳感器:移動(dòng)模板上布線(xiàn)磨損快,反復(fù)插拔接頭故障率高。

▌ 無(wú)線(xiàn)LVDT模具保護(hù)方案
將無(wú)線(xiàn)位移傳感器安裝于動(dòng)模板導(dǎo)柱端部,實(shí)時(shí)監(jiān)測(cè)動(dòng)模板在合模過(guò)程中的位移曲線(xiàn):
? 正常合模:位移-時(shí)間曲線(xiàn)光滑,斜率均勻,最終位移值穩(wěn)定落在設(shè)定公差帶內(nèi);
? 異物入侵:位移曲線(xiàn)在低速合模段出現(xiàn)提前減速或停滯,系統(tǒng)立即觸發(fā)報(bào)警并反向開(kāi)模;
? 模具磨損趨勢(shì):統(tǒng)計(jì)每次合模終點(diǎn)位移值,長(zhǎng)期漂移量反映導(dǎo)柱磨損或模板形變程度。
▌ 無(wú)線(xiàn)方案的獨(dú)特優(yōu)勢(shì)
對(duì)比有線(xiàn)方案,無(wú)線(xiàn)LVDT在注塑機(jī)上的最大價(jià)值在于:安裝在往復(fù)運(yùn)動(dòng)的動(dòng)模板上無(wú)需拖鏈電纜,消除了線(xiàn)纜因反復(fù)彎折而斷裂的故障根源。傳感器通過(guò)藍(lán)牙將實(shí)時(shí)位移值發(fā)送至機(jī)臺(tái)控制系統(tǒng),延遲 ≤ 10ms,滿(mǎn)足合模保護(hù)的響應(yīng)時(shí)間要求。

【技術(shù)選型建議】 注塑機(jī)合模行程通常在100~600mm范圍。選擇量程時(shí)建議覆蓋全行程,以實(shí)現(xiàn)全程曲線(xiàn)監(jiān)控而非僅保護(hù)合模末段。分辨率要求:標(biāo)準(zhǔn)精度級(jí)別0.1mm即可滿(mǎn)足異物檢測(cè)需求,無(wú)需過(guò)度堆砌精度造成成本浪費(fèi)。 |
▌ 效益總結(jié)
引入無(wú)線(xiàn)位移模具保護(hù)系統(tǒng)后,模具意外損壞事故率可降低80%以上,平均每年減少模具維修停機(jī)時(shí)間約120小時(shí),投資回收周期通常在6~12個(gè)月之內(nèi)。


 投訴建議

提交

風(fēng)機(jī)塔筒振動(dòng)監(jiān)測(cè)
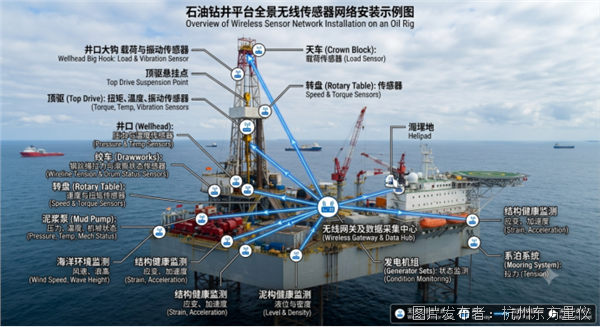
石油鉆探現(xiàn)場(chǎng)的無(wú)線(xiàn)位移監(jiān)測(cè)實(shí)戰(zhàn)
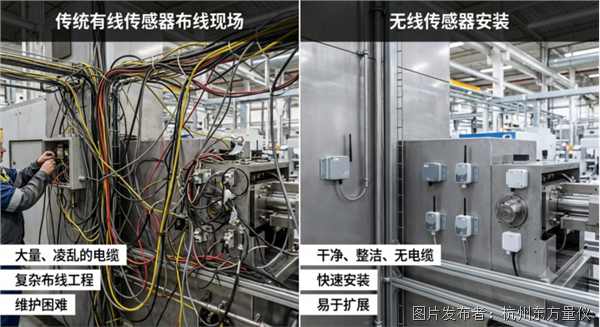
無(wú)線(xiàn)位移傳感器重新定義工業(yè)測(cè)量
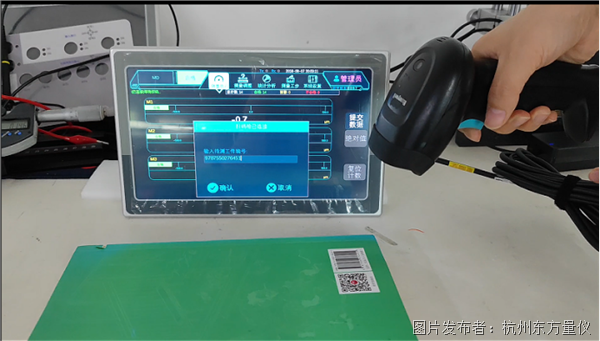
掃碼槍+批次號(hào)+檢測(cè)人,產(chǎn)品追溯一碼到底
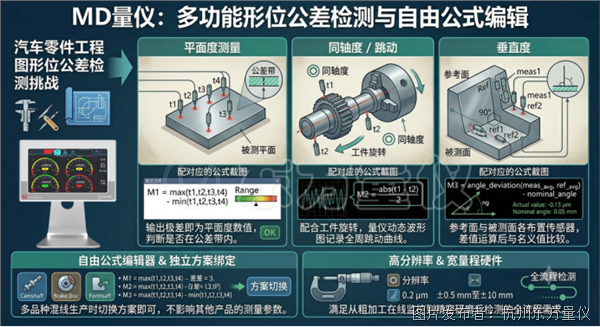
平面度、平行度、同軸度——一臺(tái)量?jī)x全覆蓋