


機(jī)器人運動部件采購:規(guī)避裝配間隙風(fēng)險
工業(yè)機(jī)器人、協(xié)作機(jī)器人的運動機(jī)構(gòu)性能,取決于大量精密運動部件之間的配合精度。很多采購項目單件檢測數(shù)據(jù)很漂亮,但批量裝配后出現(xiàn)運動間隙、卡頓、回差過大、重復(fù)定位精度不達(dá)標(biāo)的問題,根源不在于單件最高精度,而在于批量零件尺寸一致性失控。本文面向機(jī)器人整機(jī)廠商,梳理運動機(jī)構(gòu)零部件采購關(guān)鍵要點,幫助選型、審圖、供應(yīng)商評估,降低裝配失效風(fēng)險,保障機(jī)器人整機(jī)運動性能穩(wěn)定。
一、機(jī)器人精密運動部件的核心應(yīng)用場景
工業(yè)機(jī)器人與協(xié)作機(jī)器人內(nèi)部,大量運動機(jī)構(gòu)依靠多組金屬零件互相耦合聯(lián)動,典型零部件包含行星架、關(guān)節(jié)連接法蘭、靈巧手基座、手腕殼體、傳動安裝座、擺臂結(jié)構(gòu)件等。
這類零件承擔(dān)力傳遞、回轉(zhuǎn)擺動、往復(fù)運動功能,多個零件層層裝配配合,零件之間的配合公差直接決定機(jī)器人關(guān)節(jié)回差、重復(fù)定位精度、運行噪音、負(fù)載能力以及整機(jī)使用壽命。
協(xié)作機(jī)器人對安全柔順控制要求更高,運動部件微小間隙會直接影響力控反饋精度;重載工業(yè)機(jī)器人則要求長期往復(fù)工況下,尺寸穩(wěn)定,避免使用一段時間后間隙放大,出現(xiàn)抖動、定位偏移。
二、整機(jī)廠商最頭疼痛點:多零件配合,尺寸偏差帶來運動間隙
不少采購會陷入一個誤區(qū):只看樣件的單件精度,忽略批量一致性。
樣件完美,批量翻車:打樣階段單件精度可以做到極高,手板樣品檢測全部合格,進(jìn)入批量供貨,每一件零件微小尺寸離散偏差累積,多零件裝配疊加,就形成肉眼不易察覺的運動間隙。
間隙帶來連鎖故障:裝配間隙過大,機(jī)器人出現(xiàn)關(guān)節(jié)回差、抖動、定位不準(zhǔn);間隙過小,零件裝配卡死,裝配困難,返工率飆升。
公差鏈累積效應(yīng):運動機(jī)構(gòu)往往是 5?10 個零件串聯(lián)配合,每個零件出現(xiàn)微米級波動,公差鏈疊加后,整機(jī)運動性能直接降級。
來料檢測成本高:如果供應(yīng)商批量一致性差,整機(jī)廠需要投入大量人力全檢每一批來料,拉長生產(chǎn)周期,拉高制造成本。
售后隱患:零件批次尺寸波動,前期出廠測試合格,長時間交變負(fù)載運行后磨損加劇,間隙逐步擴(kuò)大,引發(fā)終端客戶售后問題。
核心認(rèn)知:機(jī)器人運動機(jī)構(gòu)零部件,比起單件極限精度,批量尺寸一致性才是量產(chǎn)穩(wěn)定的第一要務(wù)。單件做到 0.003mm 并不難,難點在于幾百、幾千件量產(chǎn)時,關(guān)鍵配合尺寸穩(wěn)定收斂在公差帶內(nèi),尺寸離散小。
三、機(jī)器人運動機(jī)構(gòu)零件采購評估要點
1. 不要只考核樣件,重點核查批量制程能力
打樣樣件僅代表加工上限,選型時可要求供應(yīng)商提供同類機(jī)器人零件過往批量 CPK 制程能力數(shù)據(jù),優(yōu)先選擇 CPK≥1.33 的供方。 明確提出需求:關(guān)鍵配合尺寸,嚴(yán)格管控批次內(nèi)部尺寸波動范圍,而非僅僅保證單件圖紙公差達(dá)標(biāo)。
2. 工藝能力匹配零件結(jié)構(gòu)特點
機(jī)器人運動件大量存在薄壁、異形、復(fù)雜六面體結(jié)構(gòu),若裝夾與應(yīng)力釋放處理不當(dāng),加工完成后零件會發(fā)生緩慢形變,后期裝配便會產(chǎn)生間隙。 優(yōu)先選擇熟悉薄壁件、復(fù)雜結(jié)構(gòu)件加工工藝的工廠,具備五軸一次裝夾加工能力,減少多次裝夾帶來的基準(zhǔn)偏移;同時關(guān)注應(yīng)力釋放處理工藝,規(guī)避時效變形引發(fā)的尺寸漂移。
3. 檢測能力不能只依賴抽樣抽檢
運動配合類關(guān)鍵尺寸,需要完整可追溯的檢測記錄。 供應(yīng)商應(yīng)當(dāng)配備高精度計量設(shè)備,可針對關(guān)鍵尺寸輸出批量檢測報告,實現(xiàn)品質(zhì)可追溯;具備機(jī)床在線探針補(bǔ)償能力,實時修正加工偏差,降低批次尺寸離散。
4. 圖紙階段引入 DFM 可制造性評審
在圖紙設(shè)計階段,就對接加工方工藝團(tuán)隊開展可制造性評估。優(yōu)化公差分配,識別公差鏈疊加風(fēng)險,避免圖紙公差設(shè)計理想化,造成批量生產(chǎn)難以落地。 專業(yè)的工藝評估,可以在不降低整機(jī)性能的前提下完成成本優(yōu)化,從前期減少裝配間隙隱患。
5. 嚴(yán)格執(zhí)行打樣?小批量?大批量驗證流程
遵循:樣品確認(rèn)→小批量試產(chǎn)裝配驗證→大批量供貨的驗證邏輯。 小批量階段重點驗證裝配效果、間隙實測、零件互換性,而不是只參考單零件尺寸報告。大量裝配類問題,只有多件組裝之后才會充分暴露。
四、供應(yīng)商選擇:優(yōu)先看重批量一致性,而非單件精度炫技
市面上不少機(jī)加工廠,可以將單個樣品加工至 0.003?0.005mm 高精度,但一旦進(jìn)入幾十上百件批量生產(chǎn),尺寸離散度會明顯拉大。 對于機(jī)器人整機(jī)量產(chǎn),這是致命短板。機(jī)器人運動機(jī)構(gòu)零部件的核心價值,是成千上萬件零件的表現(xiàn)穩(wěn)定,保障零件互換性,讓裝配后的運動間隙可控,減少整機(jī)調(diào)試返工。


 投訴建議

提交

靈巧手零件|機(jī)加工供應(yīng)商選型要點
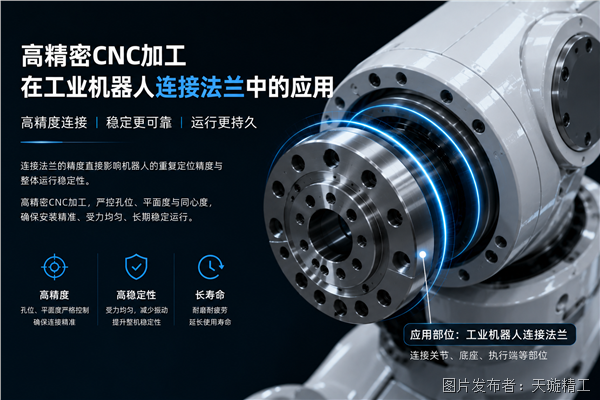
機(jī)器人連接法蘭采購選型要點
協(xié)作機(jī)器人關(guān)節(jié),量產(chǎn)重在尺寸一致性
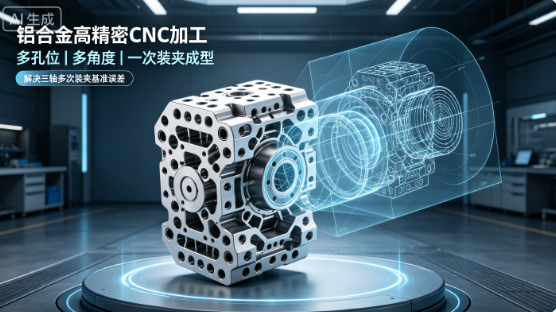
鋁合金機(jī)器人零件消除多次裝夾偏差
0.005mm 精密件批量加工工藝解析