


汽車方向盤殼體縫隙測(cè)量
方向盤是駕駛員視線和手部高頻接觸的區(qū)域,也是安全氣囊、按鍵、喇叭、撥片等功能的集成載體。殼體之間的縫隙與段差,直接關(guān)系到外觀感知質(zhì)量、安全氣囊展開、功能操作、NVH異響和整車裝配一致性。傳統(tǒng)塞尺、間隙尺測(cè)量存在效率低、依賴人工、復(fù)雜曲面難貼合等問(wèn)題。
光子精密GL-8000系列3D線激光輪廓測(cè)量?jī)x,以非接觸、高精度、高速度的方式,為方向盤殼體縫隙測(cè)量提供了自動(dòng)化、數(shù)據(jù)化的檢測(cè)方案。
一、為什么方向盤殼體間必須進(jìn)行縫隙測(cè)量
方向盤殼體通常由氣囊蓋、飾板、按鍵模塊、下護(hù)罩、轉(zhuǎn)向柱護(hù)罩等多件裝配而成。殼體之間的縫隙,并不是簡(jiǎn)單的“外觀縫”,而是尺寸鏈末端的重要質(zhì)量特性。測(cè)量它,本質(zhì)上是為了確認(rèn)設(shè)計(jì)允許的縫隙在每臺(tái)車上都被控制在公差內(nèi)。
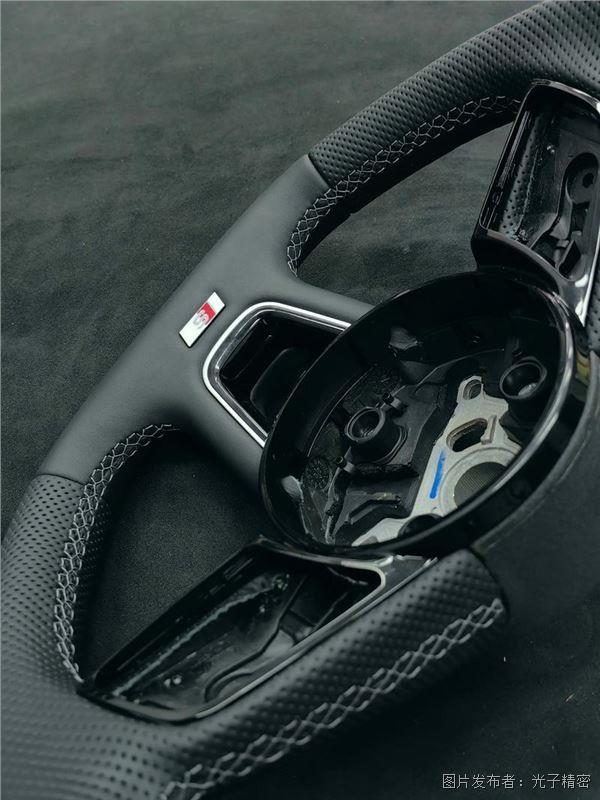
簡(jiǎn)單說(shuō):
縫隙過(guò)小 → 干涉、摩擦、異響、卡滯、氣囊展開受阻;
縫隙過(guò)大 → 外觀差、松曠、晃動(dòng)、藏污、鉤掛、導(dǎo)向不良。
因此,方向盤殼體縫隙測(cè)量不是單純“量一條縫”,而是驗(yàn)證設(shè)計(jì)公差、裝配質(zhì)量、安全可靠性和批量一致性的關(guān)鍵質(zhì)量控制手段。
二、傳統(tǒng)測(cè)量方式的局限
傳統(tǒng)縫隙測(cè)量多采用塞尺、間隙尺、卡板或人工目視。這些方式存在明顯不足:
接觸式測(cè)量,可能劃傷皮紋或飾面;
依賴人工經(jīng)驗(yàn)和手法,重復(fù)性差;
難以貼合方向盤復(fù)雜曲面和空間曲線;
效率低,通常只能抽檢,難以全檢;
數(shù)據(jù)記錄和追溯困難,不利于Cpk分析。
因此,行業(yè)需要一種非接觸、高精度、高速度、可自動(dòng)生成數(shù)據(jù)的測(cè)量方案。
三、光子精密GL-8000系列3D線激光輪廓測(cè)量?jī)x
GL-8000系列是面向精密制造推出的3D線激光輪廓測(cè)量?jī)x,其核心指標(biāo)能夠滿足方向盤殼體縫隙檢測(cè)的微米級(jí)精度要求。
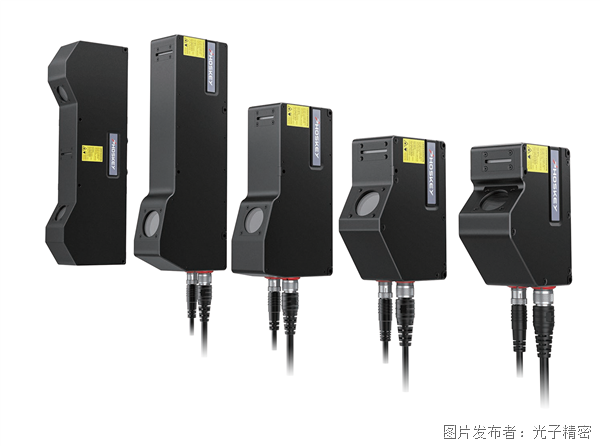
在測(cè)量精度方面,Z軸/X軸最高可達(dá)μm級(jí),具體以型號(hào)規(guī)格為準(zhǔn)。在采樣速度方面,最高可達(dá)49kHz,即每秒49000條輪廓。在輪廓點(diǎn)數(shù)方面,每幀輪廓包含4096點(diǎn),高密度采樣可捕獲細(xì)微幾何特征。在線性精度方面,達(dá)到±0.03% of F.S.,全線寬線性精度為±0.006% of F.S.。在激光波長(zhǎng)方面,采用405nm藍(lán)色激光,抗環(huán)境光干擾能力強(qiáng)。在動(dòng)態(tài)范圍方面,具備原生單幀HDR與多幀HDR雙重技術(shù),可解決金屬反光、塑料反光等材質(zhì)難題。在防護(hù)等級(jí)方面,達(dá)到IP67,適應(yīng)車間粉塵油污環(huán)境長(zhǎng)期運(yùn)行。在算法平臺(tái)方面,采用自研Phoskey Vision,支持2D/3D融合檢測(cè),可自動(dòng)計(jì)算GD&T參數(shù)。
該系列包含GL-8020、GL-8040、GL-8060、GL-8080、GL-8160、GL-8300等多個(gè)型號(hào),覆蓋從微小零件到大型覆蓋件的不同測(cè)量范圍。
四、如何通過(guò)GL-8000系列檢測(cè)方向盤殼體縫隙
1. 測(cè)量對(duì)象與難點(diǎn)
方向盤殼體接縫處呈現(xiàn)多維空間曲線特征,而非簡(jiǎn)單直線縫隙。傳統(tǒng)塞尺或卡板難以貼合復(fù)雜曲面,且重復(fù)性差、數(shù)據(jù)追溯困難。同時(shí),塑料反光、皮紋表面、金屬飾條等材質(zhì)也會(huì)影響測(cè)量穩(wěn)定性。
2. 傳感器部署
將GL-8000傳感頭安裝在生產(chǎn)線的裝配工藝段,或搭載于機(jī)械手、五軸運(yùn)動(dòng)系統(tǒng)上。既可固定工位掃描,也可由運(yùn)動(dòng)機(jī)構(gòu)帶動(dòng)圍繞方向盤進(jìn)行多角度掃描。
3. 激光掃描
向方向盤殼體接縫處投射均勻的藍(lán)色激光線,以最高49kHz的頻率高速采集截面輪廓數(shù)據(jù)。每幀輪廓包含4096個(gè)數(shù)據(jù)點(diǎn),能夠完整還原縫隙兩側(cè)的曲面形態(tài)。HDR技術(shù)可有效應(yīng)對(duì)塑料反光、皮紋表面和金屬飾條反光。
4. 點(diǎn)云生成與特征提取
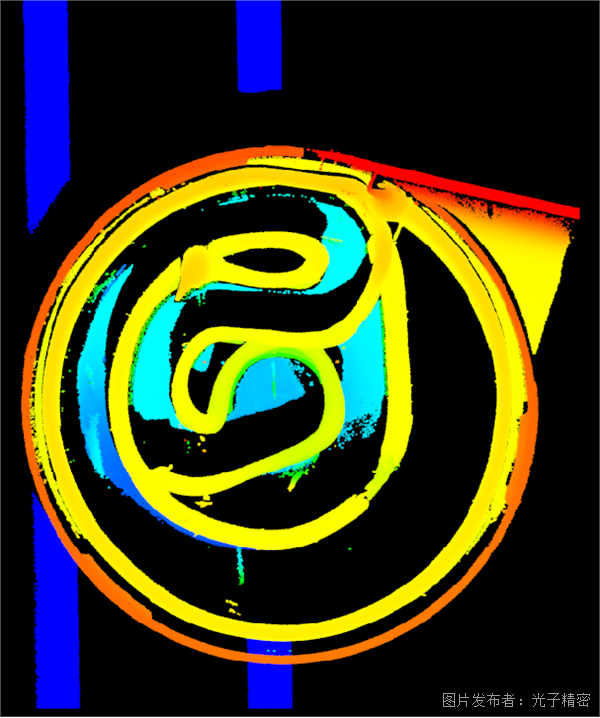
通過(guò)Phoskey Vision算法平臺(tái),將連續(xù)輪廓拼接為三維點(diǎn)云,自動(dòng)識(shí)別縫隙邊緣特征,計(jì)算縫隙寬度、深度、段差等關(guān)鍵尺寸。測(cè)量項(xiàng)目可包括:
縫隙寬度;
縫隙深度;
段差(高度差)
5. 判定與輸出
將測(cè)量值與預(yù)設(shè)公差比對(duì),實(shí)時(shí)判定合格或不合格,生成三維圖像和尺寸報(bào)告。數(shù)據(jù)可支持追溯與分析,并可聯(lián)動(dòng)產(chǎn)線完成不良品自動(dòng)剔除。
五、方案優(yōu)勢(shì)
精度層面,亞微米級(jí)重復(fù)精度遠(yuǎn)優(yōu)于人工塞尺的分辨力,能夠捕捉方向盤縫隙的微小偏差。
速度層面,49kHz掃描頻率可適配產(chǎn)線節(jié)拍,實(shí)現(xiàn)全檢而非抽檢。
材質(zhì)適應(yīng)層面,HDR技術(shù)有效應(yīng)對(duì)方向盤殼體常見(jiàn)的塑料反光、皮紋表面以及可能的金屬飾條反光問(wèn)題。
自動(dòng)化層面,Phoskey Vision支持自動(dòng)計(jì)算GD&T參數(shù),可大幅提升檢測(cè)報(bào)告生成效率,并支持?jǐn)?shù)據(jù)追溯。
環(huán)境適應(yīng)性層面,IP67防護(hù)等級(jí)確保在焊裝、總裝車間的粉塵和溫變環(huán)境下穩(wěn)定運(yùn)行。
汽車方向盤殼體縫隙測(cè)量,是兼顧外觀、安全、功能、NVH和裝配一致性的關(guān)鍵質(zhì)量控制環(huán)節(jié)。縫隙過(guò)小會(huì)帶來(lái)干涉、摩擦、異響和卡滯風(fēng)險(xiǎn);縫隙過(guò)大則導(dǎo)致外觀差、松曠、晃動(dòng)和導(dǎo)向不良。
光子精密GL-8000系列3D線激光輪廓測(cè)量?jī)x,以非接觸、高精度、高速度、強(qiáng)材質(zhì)適應(yīng)性和自動(dòng)化數(shù)據(jù)能力,將方向盤縫隙檢測(cè)從“人工抽檢、憑經(jīng)驗(yàn)判斷”升級(jí)為“在線全檢、數(shù)據(jù)驅(qū)動(dòng)”的精密管控模式。它不僅能提升檢測(cè)效率和一致性,更能為安全氣囊展開、感知質(zhì)量和整車可靠性提供重要保障。
方向盤殼體縫隙必須測(cè),因?yàn)樗P(guān)乎安全、外觀、功能與一致性;而GL-8000系列3D線激光輪廓測(cè)量?jī)x,為這一測(cè)量提供了一套高精度、高節(jié)拍、可追溯的自動(dòng)化解決方案。


 投訴建議

提交

光刻機(jī)汞燈石英厚度檢測(cè)
AI服務(wù)器分歧管孔距精度升級(jí)
PCB AOI檢測(cè)設(shè)備的Z軸定位多重方案
汽車蝸牛喇叭涂膠工藝中的3D視覺(jué)檢測(cè)方案
光子精密賦能光模塊精密檢測(cè)的八大關(guān)鍵工序