


導熱膏厚度平面檢測
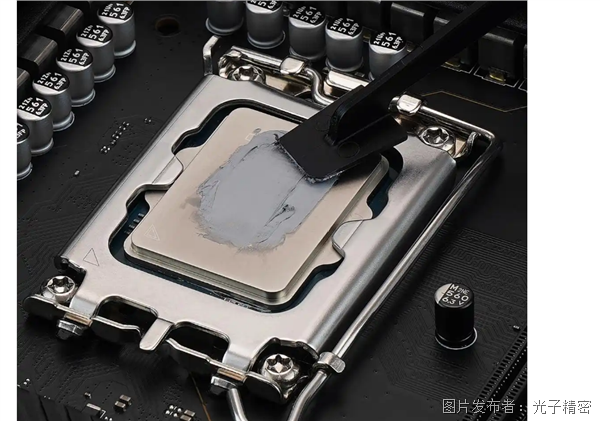
在電腦風扇模組、CPU散熱器等電子散熱系統中,導熱膏(Thermal Interface Material, TIM)是連接發熱芯片與散熱器之間的關鍵橋梁。它的核心作用是填充兩個固體表面因微觀粗糙度而形成的空氣間隙——空氣的導熱系數僅0.026 W/m·K,遠低于導熱膏本身,若不加以填充,界面熱阻將急劇攀升。
然而,導熱膏的散熱效能并非“涂了就行”。真正決定散熱成敗的,是涂覆厚度是否被精確控制在合理窗口內。厚度失控的后果十分直接:過厚則熱阻增大、散熱效率下降;過薄則填充不完全、產生氣泡或干裂;涂覆不均勻則局部熱點集中,芯片壽命驟降。對于電腦風扇模組而言,芯片與散熱器之間的間隙通常極為緊湊,導熱膏厚度的微小偏差就可能引發結溫的大幅波動。
二、導熱膏過薄與過厚的雙重風險
導熱膏的厚度控制存在一個“區間”——既不能太厚,也不能太薄。
過薄的風險:當BLT低于50μm時,容易出現填充不完全、氣泡或干裂。更關鍵的是,當BLT小于約50μm時,導熱膏中的填料顆粒可能發生“架橋”效應,導致局部空洞或導熱網絡斷裂,反而使熱阻不降反升。行業研究表明,穩定的局部BLT值很難低于20μm。
過厚的風險:導熱膏的導熱系數(通常為0.6~8 W/m·K)遠低于銅、鋁等金屬散熱材料。涂抹過厚會形成額外的熱阻層,阻礙熱量傳遞。同時,過厚的膏層在裝配壓力下容易在邊緣堆積,造成厚度不均。
此外,涂覆不均勻比單純的厚度偏差危害更大。厚度不均會導致接觸面熱阻分布不均,某些區域出現厚粘合層和滯留氣泡,這些不一致性會造成熱點集中,熱量在局部區域積聚而無法有效散發。行業標準建議導熱硅脂的有效厚度控制在20μm到100μm之間,在保證填充空隙的同時最小化熱阻。
厚度檢測在產線質量控制中的核心價值
在量產場景中,導熱膏厚度檢測的價值不僅在于“判定合格與否”,更在于工藝閉環控制。手動涂抹時厚度波動常達±50μm,而自動化涂布系統可將波動控制在±15μm以內。通過在線厚度檢測,可以實時反饋點膠量、壓力和固化工藝參數,實現從“抽樣質檢”向“全流程數據化管控”的轉變。厚度數據的持續采集還可以用于SPC統計過程控制,提前預警工藝漂移,避免批量性不良。
三、導熱膏厚度檢測的技術難點
導熱膏的厚度檢測在工程實踐中面臨三重挑戰的疊加。
第一,材質特性的挑戰。 導熱膏多為灰黑色軟性材質,對光線的吸收率高、反射率極低。黑色材料的反射率可能僅有15%,這直接導致光學傳感器接收到的回波信號微弱,在3D點云中表現為表面點云稀疏、噪聲大,甚至出現深度空洞。
第二,周邊結構的干擾。 導熱膏周邊分布著銅箔(高反光)、泡棉(多孔吸光)和臺階縫隙(深度不連續),這些結構在傳感器視場內制造了復雜的反射環境。當激光束投射到導熱膏與銅箔的邊界時,光束可能部分照射到導熱膏、部分照射到銅箔——在點云中表現為位于兩個物體邊緣之間的“飛點”或位置偏移的錯誤點。
第三,軟性材質的形變風險。 導熱膏為軟性材質,接觸式測量(如探針式厚度計)會在膏體表面留下壓痕或導致膏體位移,破壞測量對象的同時引入測量誤差。因此,非接觸式測量是唯一可行的技術路線。
四、GL-8000系列3D線激光輪廓測量儀的技術適配性
1. 設備核心參數與檢測需求的匹配
光子精密GL-8000系列基于激光三角反射原理工作,采用3D專用High Speed CMOS傳感器,其核心參數與導熱膏厚度檢測需求高度匹配:
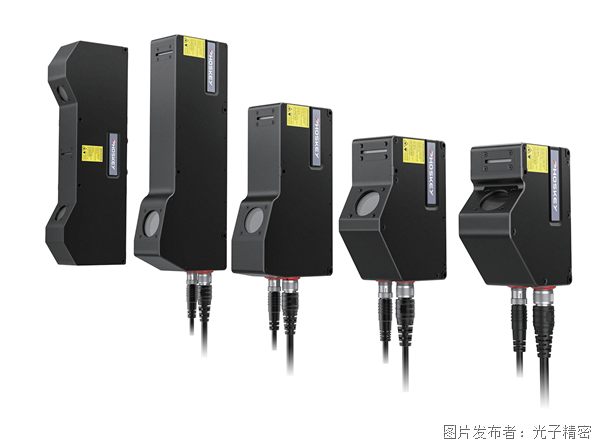
精度層面:Z軸重復精度最高達0.3μm,線性精度達±0.03% of F.S.,全線寬線性精度±0.006% of F.S.。導熱膏行業常規控制BLT在0.02~0.10mm(20~100μm)之間,以GL-8000系列亞微米級的Z軸重復精度,可以充分分辨厚度偏差是否在公差范圍內。
采樣密度:每條輪廓可采集4096個數據點,采樣速度最高可達49kHz(每秒49000條輪廓)。高密度輪廓采樣確保導熱膏涂覆邊緣的細節特征不被遺漏,同時49kHz的掃描速度可適配產線全檢節拍,實現從抽樣質檢向全流程數據化管控的轉變。
材質適應性:GL-8000系列搭載原生單幀HDR與多幀HDR雙重技術,可對同一場景進行多重曝光,分別捕捉反光強區域和反光弱區域的圖像數據,再通過智能融合算法生成完整數據。內置雜反光抑制功能,可有效消除多重反射導致的點云飛點。針對導熱膏灰黑色弱反光材質與周邊銅箔高反光材質共存的場景,HDR技術是核心解決方案。
2. 邊緣混疊問題的針對性應對
導熱膏與周邊銅箔、泡棉交界處的邊緣混疊,是影響分割精度的最大障礙。GL-8000系列從硬件到算法提供了多層次的應對手段:
多幀HDR合成——從源頭改善弱反光區域點云質量。對導熱膏區域采用高曝光增益捕捉弱反射信號,對銅箔區域采用低曝光避免飽和,通過智能融合生成完整點云數據。在Phoskey Vision軟件中啟用多幀HDR模式,可根據實際場景調整曝光幀數。
雜反光抑制——消除邊緣飛點。針對銅箔邊緣的鏡面反射產生的異常噪點,GL-8000系列內置的雜反光抑制功能可在采集階段即進行過濾,結合形狀保持過濾功能,在排除反射光波動干擾的同時保持導熱膏區域的原始形狀輪廓。
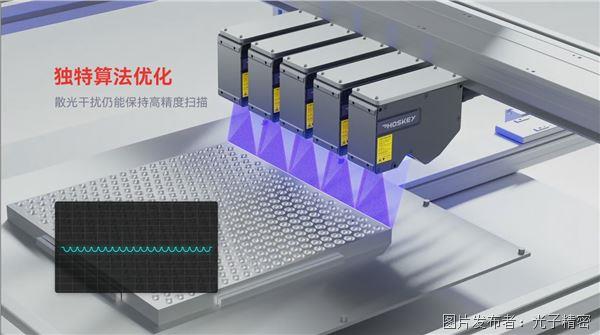
2D/3D融合分割——利用顏色差異輔助邊界識別。GL-8000系列自研Phoskey Vision算法平臺支持2D/3D融合檢測。導熱膏(灰黑色)與周邊銅箔(金屬色)、泡棉(深色)在2D圖像中存在明顯的灰度差異,可利用2D圖像的邊緣檢測結果生成掩膜,引導3D點云中導熱膏有效測量區域的分割,顯著降低邊緣混疊對分割精度的影響。
多視角數據融合消除遮擋盲區。若導熱膏位于臺階縫隙或狹窄空間內,單視角掃描可能存在遮擋盲區。GL-8000系列支持多相機靈活拼接,可通過多視角數據融合互補缺失區域,消除因遮擋導致的邊緣混疊。
五、基于GL-8000的導熱膏厚度檢測完整流程
1. 設備標定與曝光參數優化
完成九點標定和Z軸標定,將傳感器坐標系對齊到實際物理空間。在Phoskey Vision軟件中調整多幀HDR參數,調參時觀察橫截面輪廓圖——若輪廓線光滑連續,說明曝光參數匹配良好;若出現斷點或跳變,需調整曝光或激光強度。
2. 點云采集與預處理
開啟雜反光抑制和形狀保持過濾功能,執行濾波、降噪和數據分割等預處理任務。GL-8000系列的高效數據預處理算法可自動執行這些操作,確保點云數據的完整性和準確性。
3. 點云分割與厚度計算
對導熱膏厚度檢測的點云分割,建議采用以下流程:
基準面擬合:利用RANSAC算法提取散熱器或芯片基準平面,作為厚度計算的參考基準面。RANSAC對噪聲和離群點具有較好的魯棒性,適合處理導熱膏邊緣存在飛點的場景。
深度區域投影:在基準面確定后,將點云沿法向量方向投影,基于高度閾值快速分離導熱膏區域。導熱膏厚度通常在20~100μm,與周邊銅箔、泡棉在高度上存在明顯差異,閾值法可高效完成粗分割。
連通域分析與邊緣修正:對粗分割后的導熱膏區域進行連通域分析,剔除面積過小的孤立噪點區域。對于邊緣混疊導致的區域斷裂,可采用形態學閉運算或“膠水”合并算法進行修正。
厚度計算以基準面為參考,輸出平均厚度、最大/最小厚度及厚度均勻性等參數。Phoskey Vision平臺可自動計算22項GD&T參數,檢測報告生成效率提升80%。
4. 精度驗證與環境控制
建議采用已知厚度的標準量塊或已標定的導熱膏樣品進行精度驗證,評估系統重復性和準確性。實踐表明,僅通過標定優化,重復性精度可從±15μm改善至±3μm。
環境振動是微米級測量精度的主要干擾源,建議將傳感器安裝在大理石平臺或獨立減振基座上,并在軟件中啟用低通濾波以抑制振動噪聲。導熱膏為軟性材質,溫度變化可能導致其厚度微小變化,建議在恒溫環境下檢測。


 投訴建議

提交

汽車方向盤殼體縫隙測量
光刻機汞燈石英厚度檢測
AI服務器分歧管孔距精度升級
PCB AOI檢測設備的Z軸定位多重方案
汽車蝸牛喇叭涂膠工藝中的3D視覺檢測方案