


高溫耐材產業升級 耐火磚壓制成型液壓機推動成型工藝革新
隨著我國鋼鐵冶金、水泥回轉窯、玻璃窯爐以及鋰電新能源產業持續擴張,下游領域對高溫耐火材料的綜合性能提出更為嚴苛的標準。耐火制品作為各類高溫窯爐的核心內襯材料,其抗熱震穩定性、抗熔渣侵蝕能力、高溫強度,直接關系到窯爐設備的運行安全與服役周期。過去國內不少耐材生產企業依舊沿用傳統機械式壓磚設備,這類設備壓力輸出波動大,加壓模式單一,粉料排氣不充分,生產出來的磚坯普遍存在內部密度分布不均、分層、裂紋、邊角缺損等諸多問題,燒結之后成品次品率居高不下,大量原材料被浪費,已經無法匹配當下耐材行業高質量、精細化的發展方向。在此行業背景之下,耐火磚壓制成型液壓機得到大規模普及應用,依托可控高壓成型技術,推動整個耐火粉料成型工藝實現深度革新,成為耐材制造企業轉型升級的關鍵生產裝備。

耐火磚坯體的成型質量,是決定最終耐火制品性能的第一道關口。耐火粉料由多種粗細粒度的骨料、細粉、結合劑混合配制而成,物料顆粒之間會裹挾大量空氣。如果壓制過程中氣體無法順利排出,高壓下氣體被封閉在坯體內部,在保壓、脫模乃至后續高溫燒結階段,內部氣體膨脹就會引發坯體分層、橫向裂紋、鼓泡等缺陷。不同品類耐火原料的物理特性差異較大,鎂碳磚、剛玉制品、碳化硅匣缽、磷酸鹽結合磚,物料流動性、壓縮比各不相同,老式壓磚機固定的沖擊加壓模式,不能針對物料特性靈活調整工藝參數,面對配方復雜、異形結構的耐火構件,生產短板被進一步放大,很多企業只能依靠降低生產速度、人工篩選坯體的方式控制次品,間接拉高了人力與生產成本。
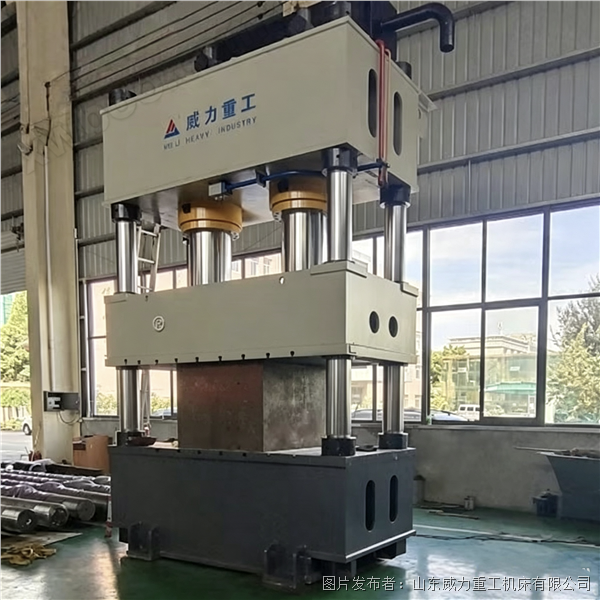
耐火磚壓制成型液壓機針對耐火粉料成型的行業痛點進行專項結構與工藝優化,區別于傳統機械壓磚機的單次沖擊加壓,設備完整實現低壓預壓、間歇排氣、分級升壓、長時間穩壓保壓、平穩雙向脫模的整套工藝流程。壓制初始階段采用低壓預壓,緩慢壓實松散粉料,讓物料間隙中的空氣逐步向外釋放;經過多次排氣動作之后再逐級升高壓制壓力,對坯體進行高壓致密成型。雙向加壓結構使坯體上下兩端同步受力,有效縮小坯體上下、中心與邊緣的密度差值,不論是常規標準耐火磚,還是弧度復雜、壁厚不均的異型耐火預制件,都可以獲得密度均勻的坯體,從工藝源頭減少分層開裂缺陷。

設備機身采用鑄鋼焊接一體結構,加工完成后經過振動時效工藝消除鑄造與焊接產生的內應力,在日復一日高頻次、大壓力的連續壓制工況下,機身變形量小,長期使用依舊可以保證很高的導向精度。加粗鍍鉻導向立柱配合耐磨導向套,抗偏載能力強,壓制異形坯體承受偏心載荷時運行依舊平穩。工作臺表面加工標準 T 型槽,模具定位裝夾便捷快速,企業可快速切換不同規格模具,一套設備兼容高鋁磚、鎂碳磚、粘土磚、耐火匣缽、擋渣板等多種制品生產,實現柔性多品種生產。
液壓系統配置獨立外置泵站,采用插裝閥集成油路,壓力響應迅速,輸出壓力穩定,管路接頭少,降低漏油故障概率,便于車間日常檢修維護。整套壓制流程由 PLC 觸控控制系統管控,預壓壓力、保壓時長、排氣次數、滑塊運行速度全部可以根據物料配方進行設定、存儲,不同產品的工藝方案直接調用,無需每次重新調試,大幅降低對操作工經驗的依賴。配套雙向頂出油缸,脫模速度可調,磚坯受力柔和,避免脫模瞬間磕碰造成掉角破損,進一步提升坯體合格率。
在實際工廠應用場景當中,耐火磚壓制成型液壓機適配不同規模耐材企業的生產模式。中小型耐材廠家可以采用單機生產模式,靈活切換多品類小批量訂單;大型耐材生產企業可對接自動布料系統、自動出坯機構,組成全自動耐火磚成型生產線,減少人工接觸粉料,改善車間作業環境,同時提升單位時間產出效率。

耐材產業升級不只是設備硬件的更新迭代,更是成型工藝理念、生產管控模式的全面升級。耐火磚壓制成型液壓機立足于耐火粉料真實生產工況,解決坯體致密度不足、分層開裂等長期困擾行業的難題,有效降低原料損耗,提升成品品質。高質量的耐火制品產出,又反向賦能鋼鐵冶煉、鋰電煅燒、建材生產等下游行業,為國內高溫工業穩定發展筑牢材料基礎,助力耐材行業向精細化、高效化方向穩步邁進。


 投訴建議

提交
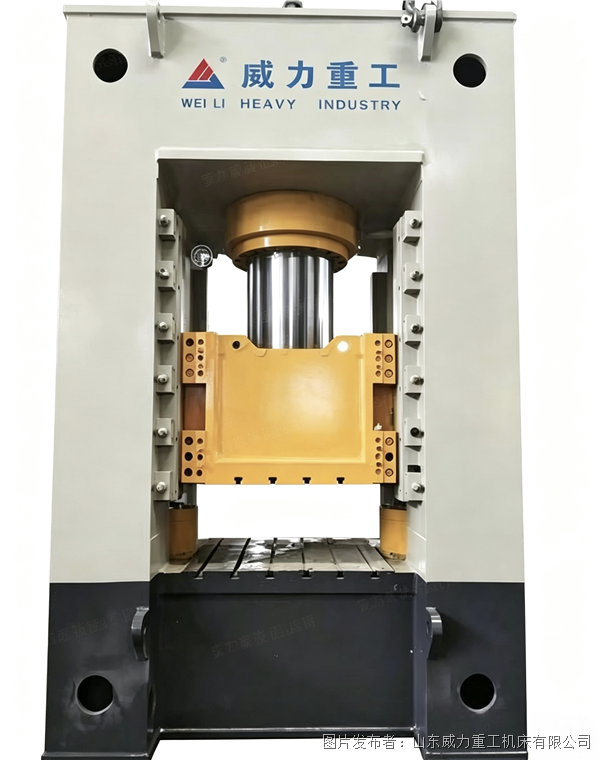
框架式熱模鍛成型液壓機是如何保障長時間不間斷模鍛作業
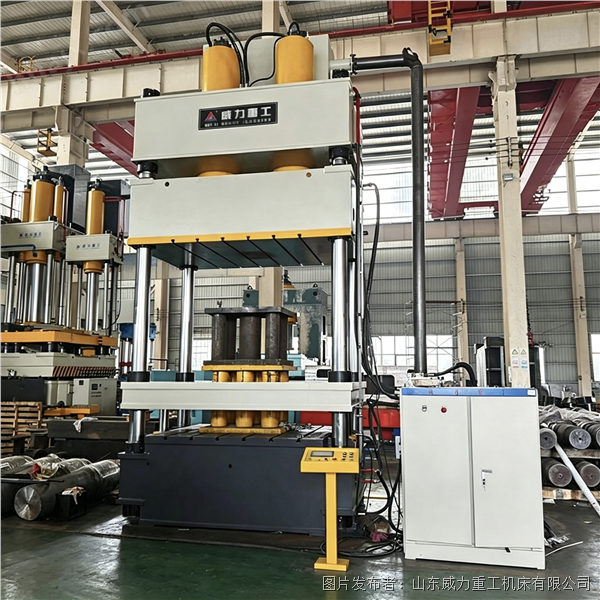
鋁合金零部件冷鍛成型設備常用冷鍛成型液壓機
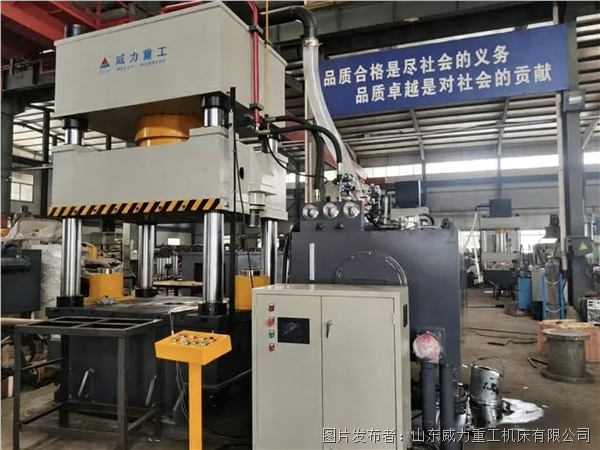
汽車輕量化碳纖防護板材依托熱壓成型液壓機高溫固化成型方案
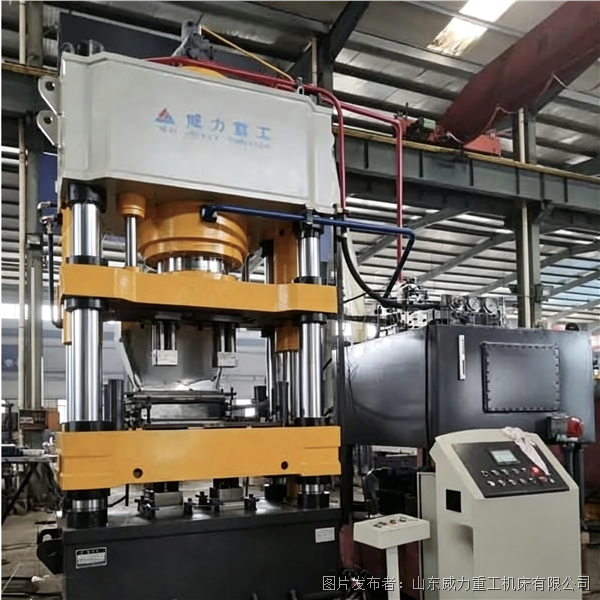
整套軟水鹽磚生產線粉末成型液壓機粉料高壓壓實成型工藝
法蘭鍛造模具更換注意事項及鍛造液壓機配套使用優勢