


框架式有色金屬冷擠壓成型液壓機(jī)擠壓精度控制要點(diǎn)
有色金屬冷擠壓屬于常溫塑性成型工藝,銅、鋁坯料在高壓作用下發(fā)生金屬流動(dòng),一次性成型復(fù)雜結(jié)構(gòu)零部件,廣泛用于新能源接線端子、汽車五金連接件、銅套鋁襯套等產(chǎn)品生產(chǎn)。這類工件對(duì)尺寸公差、壁厚均勻度要求嚴(yán)苛,一旦精度控制不到位,極易出現(xiàn)工件回彈、壁厚不均、同軸度超差等缺陷,造成批量廢品。框架式有色金屬冷擠壓成型液壓機(jī)依靠機(jī)身、液壓系統(tǒng)、導(dǎo)向結(jié)構(gòu)協(xié)同配合,從多維度控制擠壓精度,穩(wěn)定工件成型質(zhì)量,滿足企業(yè)批量精密加工需求。
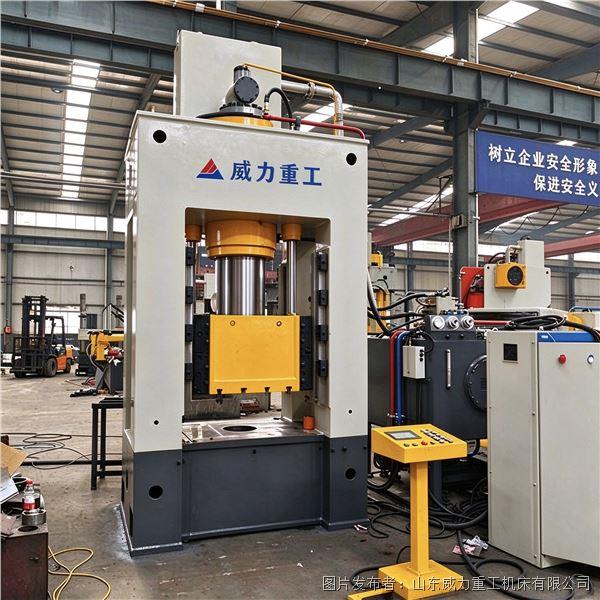
機(jī)身剛性是保障擠壓精度的基礎(chǔ)條件。冷擠壓瞬間成型壓力大,偏心受力情況較為常見,如果機(jī)身剛性不足,受壓后會(huì)產(chǎn)生微量形變,直接傳遞到工件上,造成成品尺寸偏差。框架式機(jī)身采用厚鋼板焊接,完成焊接后進(jìn)行振動(dòng)時(shí)效處理,消除焊接產(chǎn)生的殘余內(nèi)應(yīng)力,機(jī)身整體剛度高,抗偏載能力強(qiáng)。在高壓冷擠壓工況下,機(jī)身變形量被控制在極小范圍,不會(huì)因?yàn)槌掷m(xù)高壓發(fā)生彈性形變,保證模具型腔相對(duì)位置穩(wěn)定,避免工件在擠壓過程中出現(xiàn)偏擺,從硬件層面減少壁厚偏差問題。
滑塊導(dǎo)向系統(tǒng)直接決定模具對(duì)中性。框架式有色金屬冷擠壓成型液壓機(jī)配備長(zhǎng)行程精密導(dǎo)向機(jī)構(gòu),導(dǎo)向副經(jīng)過淬火磨削加工,間隙可以精準(zhǔn)調(diào)整。滑塊在下行擠壓全過程保持平穩(wěn)垂直運(yùn)動(dòng),抑制滑塊左右偏移,保證上模、下模同軸。如果導(dǎo)向間隙過大,滑塊容易發(fā)生傾斜,擠壓時(shí)坯料金屬流動(dòng)不均勻,工件一側(cè)壁厚偏大、一側(cè)偏小;間隙過小則會(huì)增大摩擦,加劇導(dǎo)向副磨損。設(shè)備出廠時(shí)會(huì)對(duì)導(dǎo)向間隙標(biāo)定,生產(chǎn)過程定期檢查維護(hù),保證滑塊運(yùn)行的直線度,讓模具合模位置始終保持一致。
液壓系統(tǒng)負(fù)責(zé)壓力與保壓精度控制,是冷擠壓成型的核心。冷擠壓成型不是瞬間加壓完成,需要穩(wěn)定的壓力輸出和設(shè)定時(shí)長(zhǎng)的保壓階段,讓金屬充分流動(dòng)、釋放內(nèi)應(yīng)力,減少工件成型后的回彈。該機(jī)型配備集成插裝閥液壓油路,壓力響應(yīng)靈敏,壓力波動(dòng)小,可以實(shí)現(xiàn)定壓、定程兩種控制模式。操作人員通過 PLC 觸控面板設(shè)定擠壓壓力、保壓時(shí)長(zhǎng)、泄壓速度,系統(tǒng)可以穩(wěn)定維持設(shè)定壓力,不會(huì)出現(xiàn)壓力驟升驟降。保壓階段壓力穩(wěn)定,坯料內(nèi)部應(yīng)力充分釋放,成型完成后工件回彈量可控,有效控制成品尺寸。
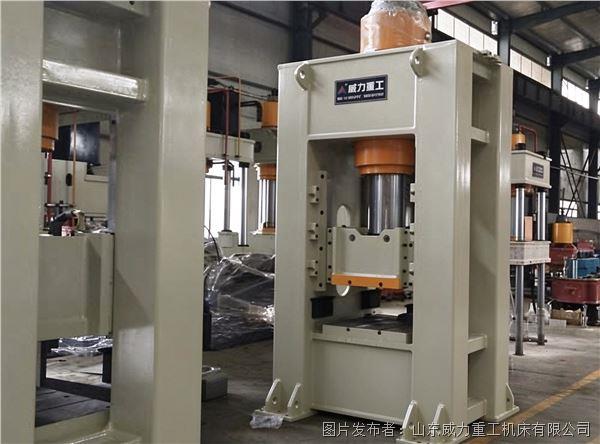
除硬件結(jié)構(gòu)之外,工藝參數(shù)匹配也會(huì)影響擠壓精度。坯料材質(zhì)、表面潤(rùn)滑、模具溫度都會(huì)影響金屬流動(dòng)狀態(tài)。在冷擠壓加工前,坯料需要做磷化皂化處理,降低坯料與模具之間的摩擦阻力,讓金屬材料均勻向型腔流動(dòng),防止局部材料堆積造成工件壁厚不均。模具加工精度、模具裝配找正同樣不可忽視,模具安裝時(shí)保證上下模具中心對(duì)齊,裝配完成后進(jìn)行試壓,微調(diào)參數(shù),減少試生產(chǎn)階段的尺寸誤差。
整機(jī)設(shè)置多重監(jiān)測(cè)與保護(hù)裝置,進(jìn)一步保障長(zhǎng)期生產(chǎn)精度。壓力傳感器實(shí)時(shí)采集油路壓力數(shù)據(jù),一旦壓力超出設(shè)定區(qū)間,系統(tǒng)自動(dòng)預(yù)警,防止超壓帶來的機(jī)身形變與工件報(bào)廢;行程傳感器精準(zhǔn)記錄滑塊位置,保障每次壓制行程一致。在連續(xù)批量生產(chǎn)時(shí),長(zhǎng)時(shí)間作業(yè)會(huì)帶來油溫變化,油溫過高會(huì)改變液壓油粘度,影響壓力穩(wěn)定性,設(shè)備配套冷卻裝置,維持液壓油溫度在合理區(qū)間,保證多批次工件成型尺寸統(tǒng)一。
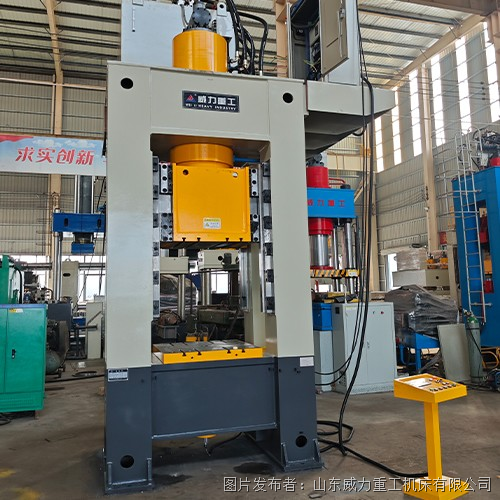
綜合來看,有色金屬冷擠壓成型精度,是機(jī)身剛性、滑塊導(dǎo)向、液壓壓力、保壓工藝、坯料預(yù)處理等多方面共同作用的結(jié)果。合理利用框架式有色金屬冷擠壓成型液壓機(jī)的結(jié)構(gòu)優(yōu)勢(shì),做好設(shè)備維護(hù)、工藝參數(shù)調(diào)試,就可以有效控制銅鋁擠壓件壁厚偏差,減少回彈、尺寸超差缺陷,穩(wěn)定批量生產(chǎn)的工件質(zhì)量,提升成品合格率,降低企業(yè)原材料損耗。


 投訴建議

提交
快速龍門移動(dòng)工作臺(tái)式液壓機(jī)移動(dòng)工作臺(tái)操作優(yōu)勢(shì)
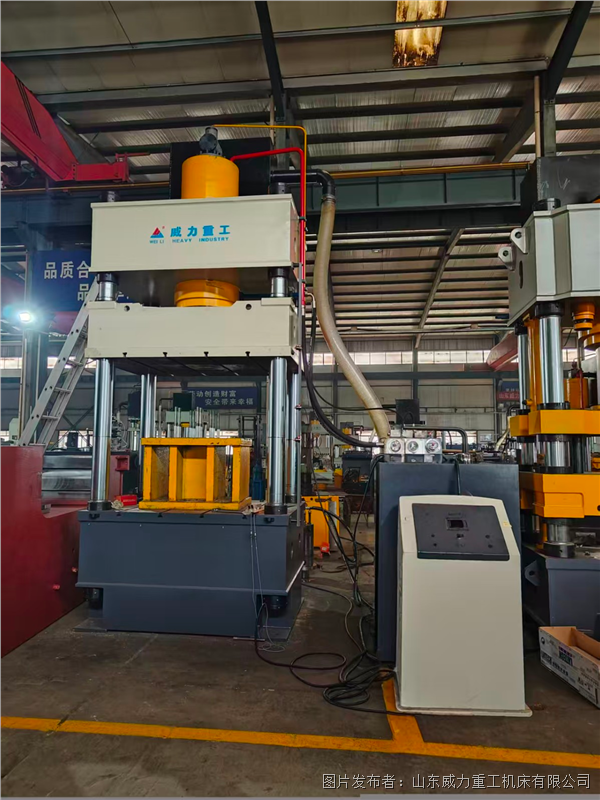
汽車鈑金件壓制成型液壓機(jī)機(jī)身剛性對(duì)成型質(zhì)量的影響
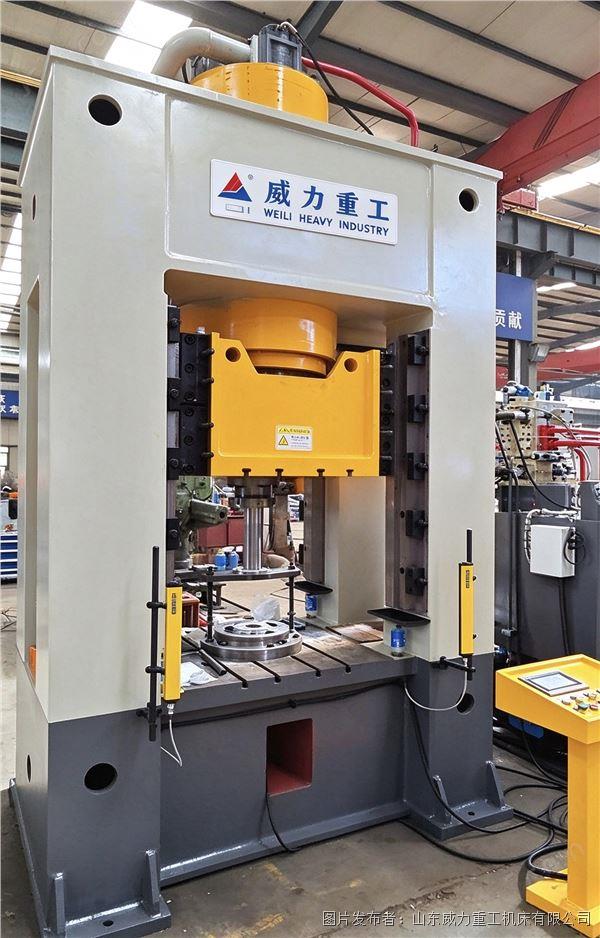
框架式液態(tài)熱模鍛成型液壓機(jī) 實(shí)現(xiàn)鋁合金鑄件一次鑄鍛成型
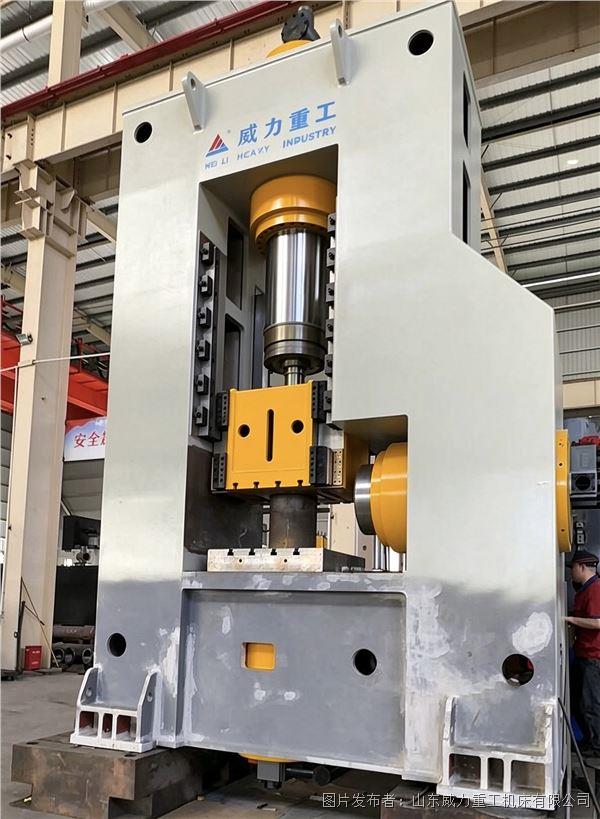
鍛造生產(chǎn)線提質(zhì)改造,框架式三工位鍛造成型液壓機(jī)實(shí)用要點(diǎn)
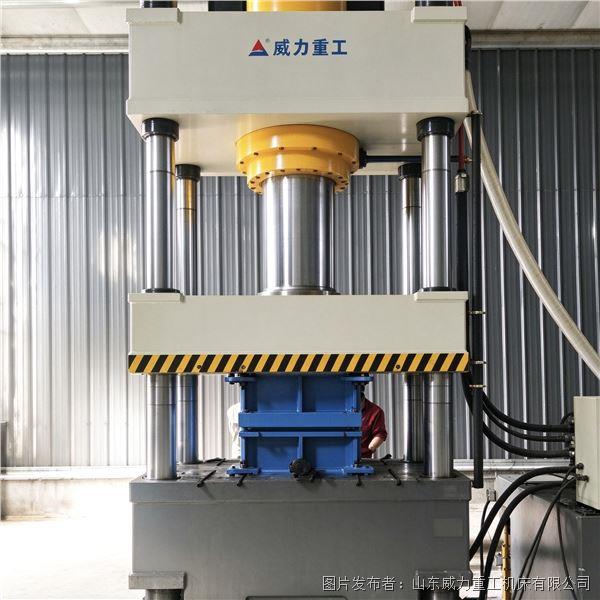
礦道電纜鉤自動(dòng)化生產(chǎn)線折彎液壓機(jī)操作要求