


礦用錨桿托盤批量成型,四柱液壓機沖壓工藝應用案例
在煤礦、隧道等地下巷道支護工程中,錨桿與錨索支護體系是保障圍巖穩定、防范巷道變形坍塌的關鍵手段,而錨桿蝶形托盤作為支護系統的核心受力配件,產品質量直接關系井下施工安全。隨著礦山支護配件行業規模化生產需求持續提升,傳統單工序簡易沖壓設備存在成型精度差、工件回彈量大、生產效率偏低等短板,難以滿足大批量、高一致性托盤工件生產要求。四柱液壓機憑借強大的成型壓力、穩定的保壓性能與可靠的機身剛性,成為當前錨桿托盤批量成型生產的主流裝備,不少支護配件生產企業通過引入該類設備,實現蝶形托盤壓窩、沖孔一體化加工,有效保障工件成型尺寸穩定。
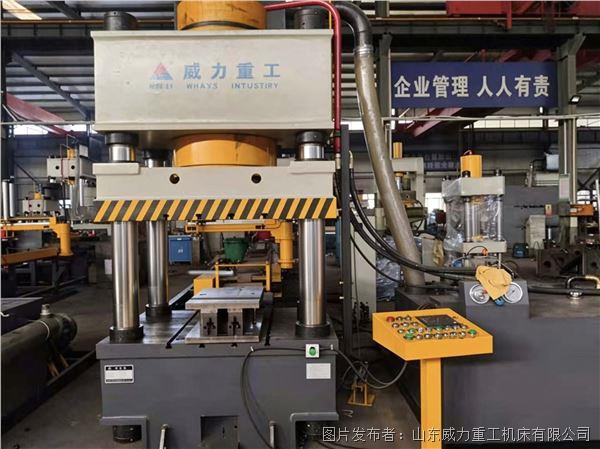
錨桿蝶形托盤成型屬于板材冷沖壓塑性變形工藝,加工工序包含板材下料、定位、壓窩成型、沖孔、整形、出料。壓窩工序是整個加工的核心,鋼板在壓力作用下產生形變形成蝶形曲面,若壓力輸出不穩定、機身剛性不足,成型后的托盤極易出現曲面回彈、托盤底面翹曲、受力面不平整等缺陷。托盤投入井下使用后,這類缺陷會造成錨桿受力分布不均,降低支護承載能力,存在安全隱患。傳統沖壓設備單次加壓缺少保壓階段,板材塑性變形不充分,成品工件尺寸波動大,不良品占比偏高,在大批量連續生產場景下,生產成本會持續增加。
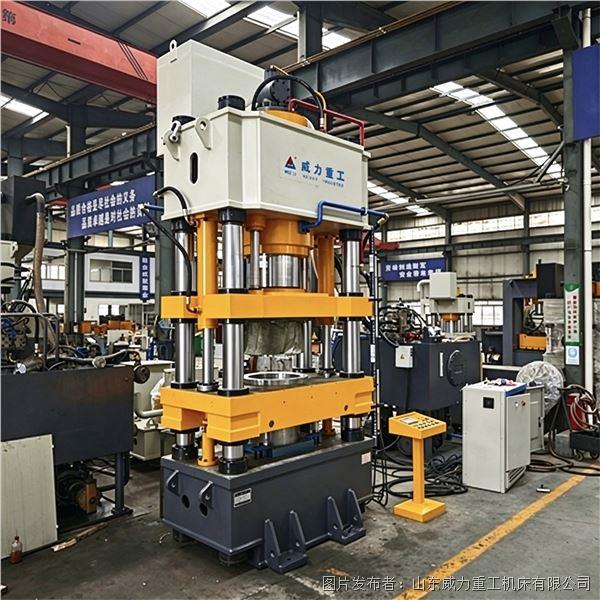
四柱液壓機采用三梁四柱厚鋼板焊接機身結構,焊后經過振動時效消除焊接產生的內應力,整機剛性高,抗偏載能力強,在持續反復沖壓載荷下,機身形變量極小。四根高強度鍛鋼立柱經過調質、淬火鍍鉻處理,搭配加長耐磨導向套,保障滑塊上下運行的垂直度,在壓窩、沖孔復合加工時,模具受力均勻,減少模具偏磨,長期生產依舊可以維持穩定的成型精度。設備液壓系統采用集成插裝閥組,油路結構緊湊,壓力輸出響應平穩,支持多段動作自動循環,依次完成快速下行、低速加壓、延時保壓、泄壓回程。保壓階段能夠維持恒定壓力,讓鋼板充分完成塑性變形,降低板材回彈,保證蝶形曲面弧度、平面度達到行業標準,從設備層面解決托盤成型回彈難題。
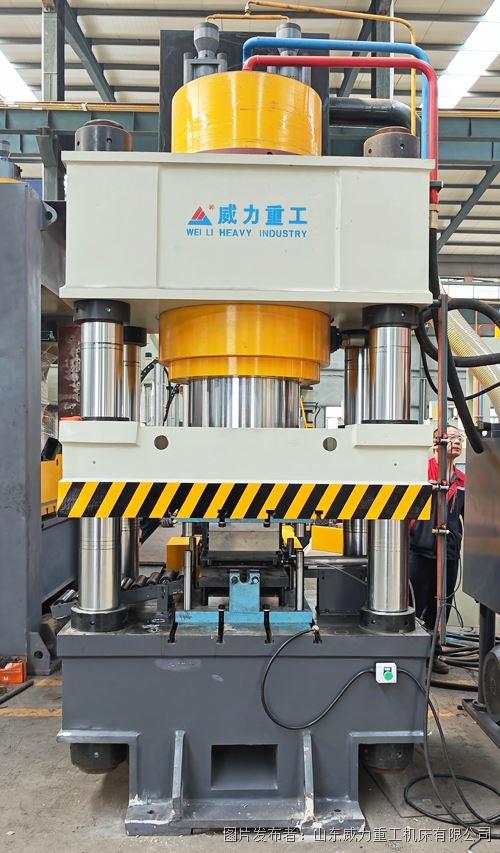
在這條錨桿托盤生產線的實際案例中,企業選用四柱液壓機完成蝶形托盤一體化加工,可同時完成壓窩成型與沖孔兩道工序,省去工件二次裝夾定位環節。操作人員將裁剪完成的鋼板放置工作臺模具內,設備啟動后滑塊下行加壓,在設定壓力下保持一段時間保壓定型,一次性完成托盤蝶形壓窩與中心孔沖孔加工,加工完成后頂出油缸將工件頂出,方便工人取件,也可搭配自動送料機構實現板材自動上料、成品自動出料。整套加工流程簡化,減少人工裝夾帶來的定位誤差,大幅提升生產節拍,適合托盤大批量連續生產。
設備搭載 PLC 觸控控制系統,操作人員可以在人機交互界面設置沖壓壓力、滑塊行程、保壓時長、回程速度等各項工藝參數,不同規格錨桿托盤的工藝參數能夠存儲保存。生產 120×120 小規格薄板托盤或者 300×300 大尺寸厚板錨索托盤時,直接調取預設工藝方案,快速完成模具調試,縮短產品換型時間,適配多規格支護托盤柔性生產。設備配套過載保護、行程限位、緊急停止等多重安全防護裝置,一旦壓力超出設定閾值,系統自動泄壓保護設備、模具,急停按鈕可隨時中斷設備動作,保障車間操作人員的生產安全。
從實際生產數據來看,使用四柱液壓機一體化沖壓工藝之后,該企業錨桿托盤工件尺寸一致性明顯提升,工件回彈、翹曲等缺陷問題顯著減少,產品成品率得到提高。一體化成型工藝減少二次加工工序,降低人工投入,單位時間產能提升,有效降低單件托盤的生產制造成本。產出的蝶形托盤經過力學檢測,承載性能、平面度均滿足礦用支護產品相關標準,可廣泛供給各大礦山巷道支護工程項目。
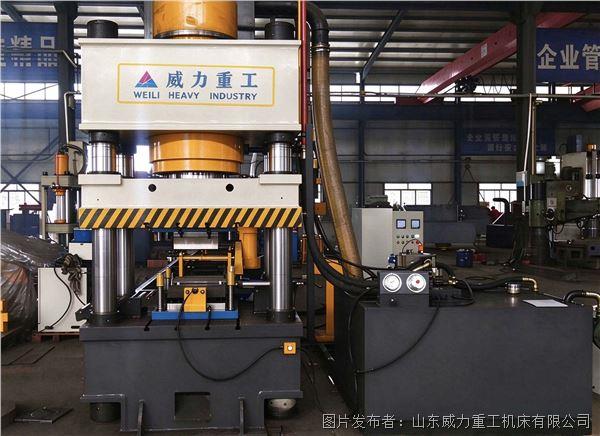
綜合來看,四柱液壓機應用在錨桿蝶形托盤批量生產中,依靠穩定壓力輸出、優良機身剛性與可調控保壓工藝,實現壓窩沖孔一體化成型,保障工件尺寸穩定。對于礦用支護配件制造企業,選擇適配噸位的四柱液壓機,優化沖壓成型工藝,是提升托盤產品品質、擴大批量產能、控制生產成本的有效途徑。在巷道支護需求持續增長的背景下,四柱液壓機沖壓成型工藝,將會在錨桿、錨索托盤生產行業得到更加廣泛的應用。


 投訴建議

提交
深拉伸液壓機如何解決薄板起皺拉裂問題
稀有粉末壓塊成型液壓機壓力控制精度對成品的作用
冷擠壓工藝制備滅火器鋁殼體 框架式液壓機的技術特點
金屬圓棒熱鍛成型液壓機機身剛性對鍛件的影響
四柱伺服粉末液壓機解決氧化銦壓坯密度不均難題