


多向鍛造成型液壓機(jī)進(jìn)行熱鍛工件加工成型工藝
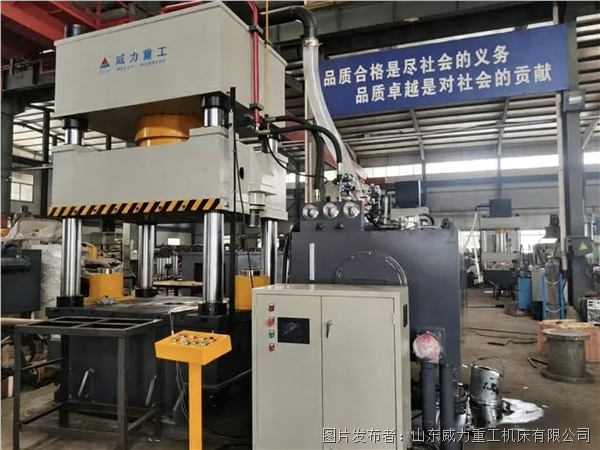
在精密鍛件加工行業(yè),傳統(tǒng)單向沖壓液壓機(jī)僅能完成豎直方向擠壓成型,工件側(cè)向位置極易出現(xiàn)缺料、壁厚不均、內(nèi)部組織疏松等缺陷,后續(xù)需投入大量人力開展二次切削打磨,整體生產(chǎn)效率偏低。山東威力重工機(jī)床有限公司深耕鍛造液壓設(shè)備研發(fā)制造多年,自主打造的多向鍛造成型液壓機(jī)可同步實現(xiàn)垂直方向與水平側(cè)向同步施壓,適配各類異形結(jié)構(gòu)工件熱鍛加工,一次成型即可完成復(fù)雜腔體、側(cè)孔、凹凸結(jié)構(gòu),大幅精簡加工步驟,目前該設(shè)備已廣泛應(yīng)用于汽車零部件、五金閥體、傳動軸接頭、工程機(jī)械配件等產(chǎn)品生產(chǎn)。只有合理把控整套熱鍛工藝,才能充分發(fā)揮設(shè)備自身性能,穩(wěn)定提升鍛件成品品質(zhì),下面結(jié)合山東威力重工機(jī)床有限公司設(shè)備實操經(jīng)驗,完整拆解整套熱鍛成型工藝要點(diǎn)。

熱鍛溫度是決定工件內(nèi)部金相結(jié)構(gòu)的核心要素,也是整套工藝中首要管控的環(huán)節(jié)。原材料進(jìn)入加工工序前,需通過中頻加熱爐整體加溫,不同材質(zhì)鋼材對應(yīng)的鍛造溫度區(qū)間存在明顯區(qū)分,普通碳素鋼材適宜鍛造溫度維持在 950-1150℃,合金鋼材質(zhì)則需提升至 1100-1250℃。溫度過低,金屬延展性大幅下降,側(cè)向擠壓過程中工件表層容易產(chǎn)生裂紋;溫度過高,鋼材會出現(xiàn)過燒問題,晶粒粗大化,成品韌性顯著下降。工件加熱完成后要快速轉(zhuǎn)運(yùn)至模具型腔,最大限度縮短轉(zhuǎn)運(yùn)時長,避免表層溫度快速流失。山東威力重工機(jī)床有限公司設(shè)計的多向鍛造成型液壓機(jī),在工作臺周邊預(yù)留充足操作空間,方便高溫工件快速入模,同時設(shè)備配套模具預(yù)熱輔助接口,可對模具提前均勻預(yù)熱,規(guī)避工件與模具溫差過大,造成鍛件表面瞬間開裂的生產(chǎn)故障。
側(cè)向施壓方式是多向鍛造設(shè)備區(qū)別于普通單向壓機(jī)的核心優(yōu)勢,也是山東威力重工機(jī)床有限公司設(shè)備的核心設(shè)計亮點(diǎn)。設(shè)備搭載主缸垂直下壓結(jié)構(gòu),搭配兩組或四組獨(dú)立側(cè)向油缸,可從工件四周同步推進(jìn)施壓,生產(chǎn)人員能根據(jù)工件異形結(jié)構(gòu)自由設(shè)置油缸施壓順序。

針對外側(cè)帶有凸起結(jié)構(gòu)的零件,可設(shè)定側(cè)向油缸先完成橫向預(yù)擠壓,讓側(cè)邊金屬充分填充型腔,再由主缸向下整體壓實定型;對于內(nèi)部帶有通孔的工件,可調(diào)整程序讓垂直主缸先行下壓,側(cè)向機(jī)構(gòu)后續(xù)完成沖孔塑形。設(shè)備液壓系統(tǒng)可獨(dú)立調(diào)節(jié)每一組油缸的輸出壓力、進(jìn)給速度,不會出現(xiàn)單側(cè)壓力過載,引發(fā)模具偏移、金屬局部堆積等問題。熱鍛工況下金屬流動速度快,壓力輸出必須平穩(wěn)勻速,山東威力重工機(jī)床有限公司為設(shè)備配備集成式分段調(diào)壓油路,低速進(jìn)給階段保障金屬緩慢填滿型腔,高速回程縮短單批次生產(chǎn)節(jié)拍,適配工廠連續(xù)化熱鍛生產(chǎn)線。在完整施壓流程末尾,設(shè)備會自動預(yù)留固定保壓時長,消除工件內(nèi)部氣孔,讓金屬組織更為致密,鍛件抗拉、抗壓等力學(xué)性能同步提升。
工件去毛刺處理分為模內(nèi)除毛刺與后期切邊打磨兩種模式,山東威力重工機(jī)床有限公司針對熱鍛工藝優(yōu)化模具配套結(jié)構(gòu),在多向同步擠壓過程中,模具配合間隙經(jīng)過精密銑削加工,大部分飛邊毛刺會被直接擠壓至廢料槽內(nèi),鍛件主體邊緣殘留毛刺厚度極小,工件脫模后僅需簡單修整即可。若工件結(jié)構(gòu)復(fù)雜,邊角位置留存少量多余邊角料,可在工件未完全冷卻狀態(tài)下,放置配套切邊工裝,借助設(shè)備小幅壓力一次性完成切邊工序。相較于工件完全冷卻后打磨,高溫狀態(tài)下毛刺硬度更低,工裝刀具損耗更小,還能省去一道工件重新加溫工序。鍛件加工完成后,操作人員需第一時間將工件送入緩冷箱,禁止直接露天急速冷卻,防止表層應(yīng)力集中出現(xiàn)開裂,冷卻結(jié)束后依次開展除銹、無損探傷檢測,排查工件表層與內(nèi)部細(xì)微裂紋,及時篩選剔除不合格工件,保障出廠鍛件全部達(dá)標(biāo)。

日常連續(xù)化生產(chǎn)過程中,模具長期處于高溫高壓工況,磨損速度較快,需要定時向模具型腔內(nèi)部噴涂耐高溫專用潤滑藥劑,降低工件與模具之間的摩擦系數(shù),既能改善鍛件表面光潔度,又能有效延長模具使用周期。整套熱鍛工藝想要長期穩(wěn)定落地運(yùn)行,設(shè)備機(jī)身剛性、溫控輔助配套、液壓壓力調(diào)節(jié)、自動化進(jìn)給節(jié)奏必須相互匹配。依托山東威力重工機(jī)床有限公司多向鍛造成型液壓機(jī)獨(dú)特的多方位同步施壓結(jié)構(gòu),各類異形鍛件無需拆分多次沖壓成型,車間人工投入、原材料損耗同步降低,幫助鍛造加工企業(yè)有效控制綜合生產(chǎn)成本,在精密五金、汽車配件鍛造領(lǐng)域擁有極高的實用價值與廣闊應(yīng)用前景。


 投訴建議

提交
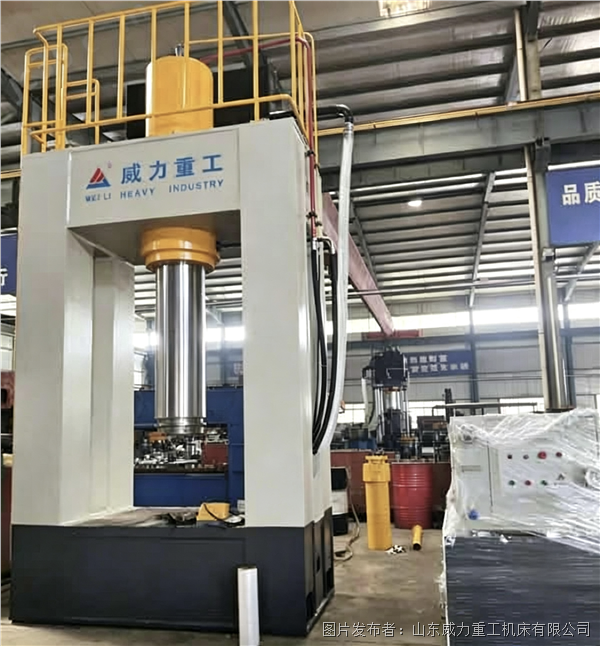
閥門制造產(chǎn)業(yè)提質(zhì)升級 龍門式閥體裝配壓裝成型液壓機(jī)賦能精密裝配
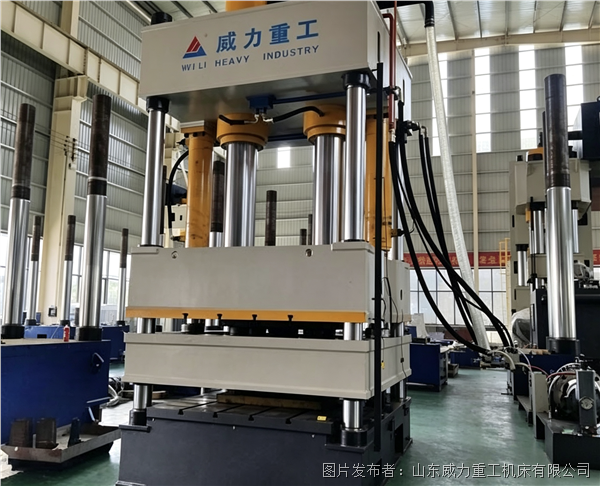
高溫耐材產(chǎn)業(yè)升級 耐火磚壓制成型液壓機(jī)推動成型工藝革新
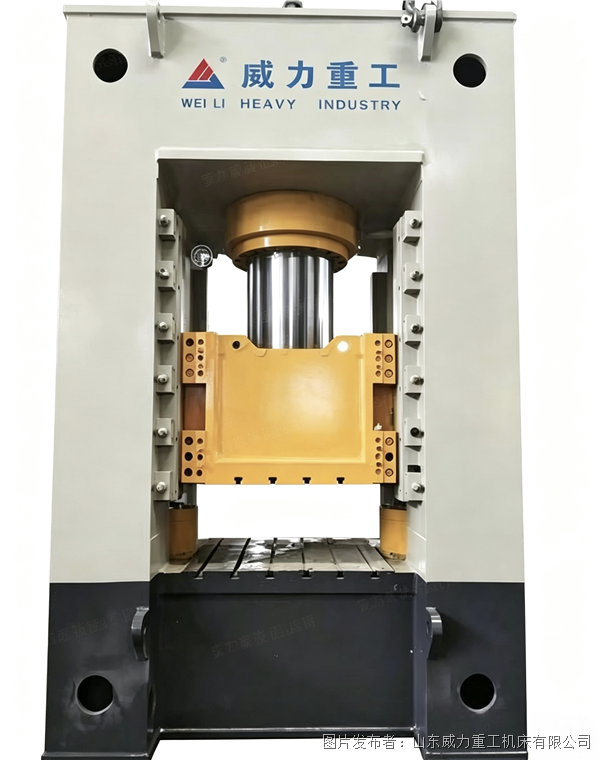
框架式熱模鍛成型液壓機(jī)是如何保障長時間不間斷模鍛作業(yè)
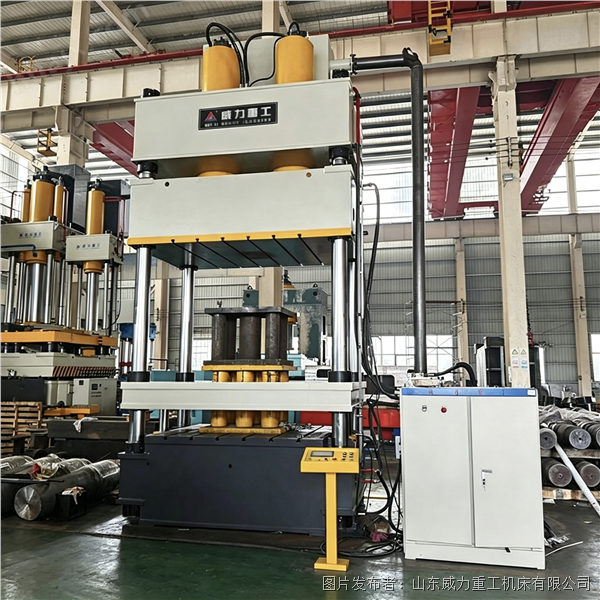
鋁合金零部件冷鍛成型設(shè)備常用冷鍛成型液壓機(jī)
汽車輕量化碳纖防護(hù)板材依托熱壓成型液壓機(jī)高溫固化成型方案