


復合材料技術升級:大噸位液壓機實現新能源電池殼一體模壓成型
在新能源汽車與儲能產業持續發展的背景下,動力電池系統對殼體材料提出輕量化、絕緣、耐腐蝕的多重要求,SMC、BMC 玻纖復合材料逐步替代傳統金屬材料,成為電池包殼體、電池防護蓋板的主流選擇。復合材料電池殼采用一體模壓成型工藝,能夠減少零部件數量,提升殼體整體結構強度,降低電池包自重,而這項工藝落地,離不開高性能大噸位模壓液壓機作為核心生產裝備。
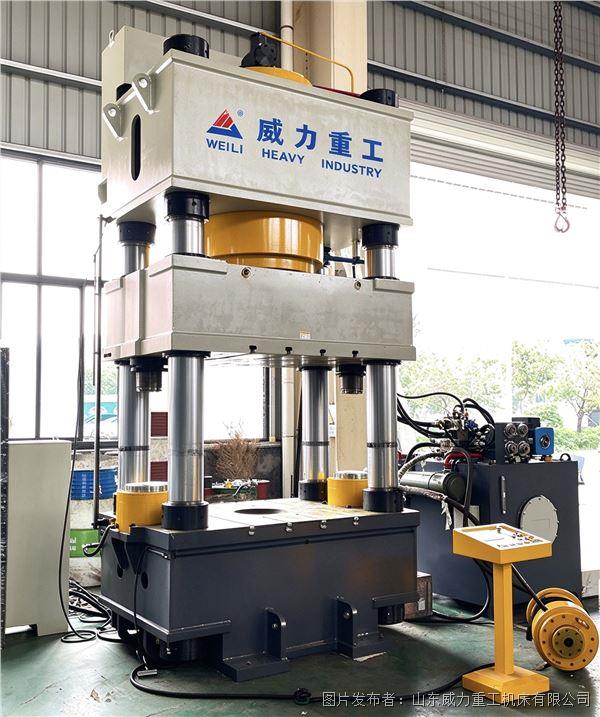
復合材料模壓成型過程對設備綜合性能要求嚴苛。將預浸料放入模具后,需要設備提供穩定且均勻的壓力,配合多次排氣動作排出模腔內部氣體,再通過長時間恒溫保壓,讓樹脂充分流動固化。如果設備機身剛性不足,重載下出現形變,會造成殼體壁厚不均;壓力控制不穩定,容易產生氣孔、缺料、翹曲變形等缺陷,直接影響電池殼體的密封性能與結構安全。普通中小噸位液壓機壓力儲備不足,無法滿足大面積電池箱體的成型需求,大噸位四柱模壓液壓機憑借高剛性機身與數字化壓力調控系統,解決了復材電池殼量產的多項痛點。
設備采用三梁四柱重型焊接機身結構,橫梁、滑塊與工作臺選用厚鋼板焊接加工,焊后進行振動時效處理,消除焊接產生的殘余內應力。在長時間持續保壓工況下,機身變形量極小,抗偏載能力強,能夠保障大面積模具各個區域受力均勻。高強度鍛鋼立柱經過調質、淬火、鍍鉻處理,搭配加長導向套,保證滑塊垂直平穩下行,避免模具偏移,保障成型工件尺寸一致性。寬大工作臺可搭載大型模壓模具,滿足乘用車電池蓋板、儲能大型電池箱體一體成型需求,省去多塊板材拼接工序,提升殼體整體密閉性。
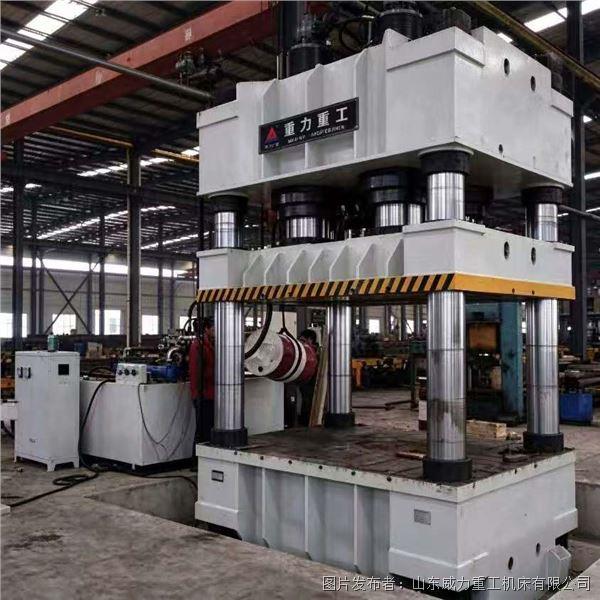
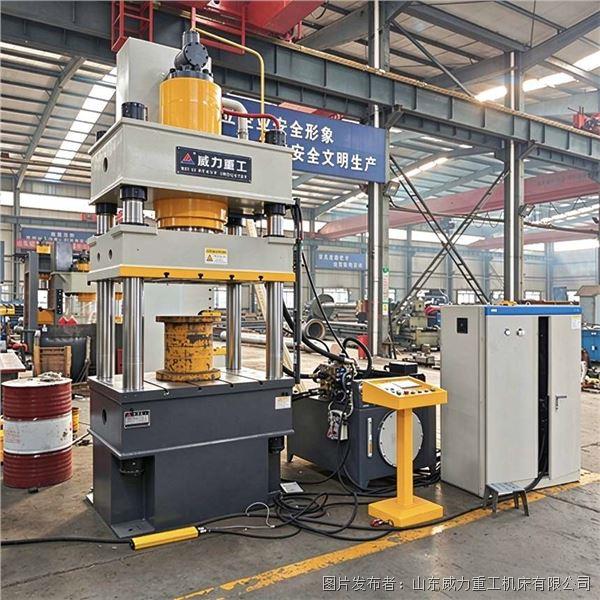
液壓系統采用集成插裝閥組,管路簡潔,壓力響應平穩,可完成快速合模、低速加壓、多次排氣、恒壓保壓、自動回程整套自動化工序。分段加壓模式可以控制樹脂流動速率,防止材料流速過快造成缺料;多次排氣能夠排出材料固化過程中析出的氣體,減少產品氣泡缺陷。整機搭載 PLC 數控系統,操作人員可在觸控面板設置模壓壓力、保壓時長、排氣次數、合模速度等工藝參數,多套產品工藝方案可存儲保存,更換電池殼體規格時直接調取參數,縮短換產調試周期,適配多型號輕量化電池殼體柔性生產。整機配備壓力過載保護、行程限位、急停防護裝置,保障車間生產、模具與操作人員安全。
在實際生產場景中,該類大噸位模壓液壓機既可以單機獨立生產,也能夠對接自動化送料、脫模機構,接入完整復材生產線。經過模壓成型后的復合材料電池殼體,成品缺陷率明顯下降,殼體尺寸穩定,絕緣、抗沖擊性能滿足新能源行業檢測標準。標準化的成型工藝降低了人工干預,單件生產周期縮短,有效提升零部件工廠產能。
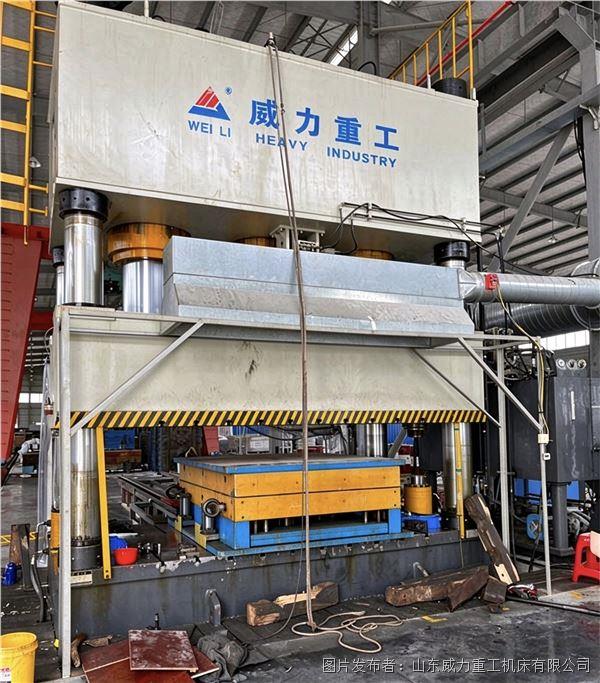
隨著新能源產業不斷推進,輕量化復合材料殼體的市場需求持續上漲,大噸位模壓液壓機作為核心成型裝備,會持續優化壓力控制、溫控配套等功能,不斷提升復材制品成型品質,為新能源電池零部件的規模化、高質量生產提供可靠的裝備支撐。


 投訴建議

提交
電機鐵芯批量裝配,四柱式壓裝液壓機在電機生產線的應用
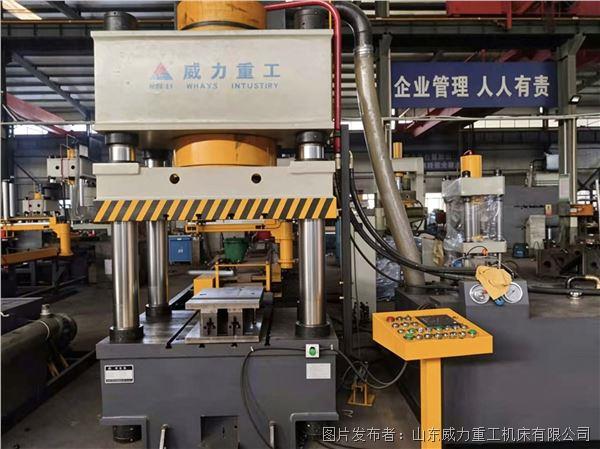
礦用錨桿托盤批量成型,四柱液壓機沖壓工藝應用案例
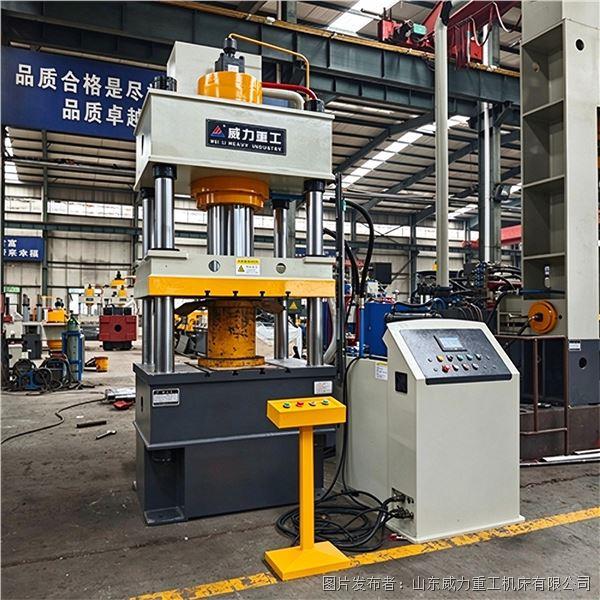
深拉伸液壓機如何解決薄板起皺拉裂問題
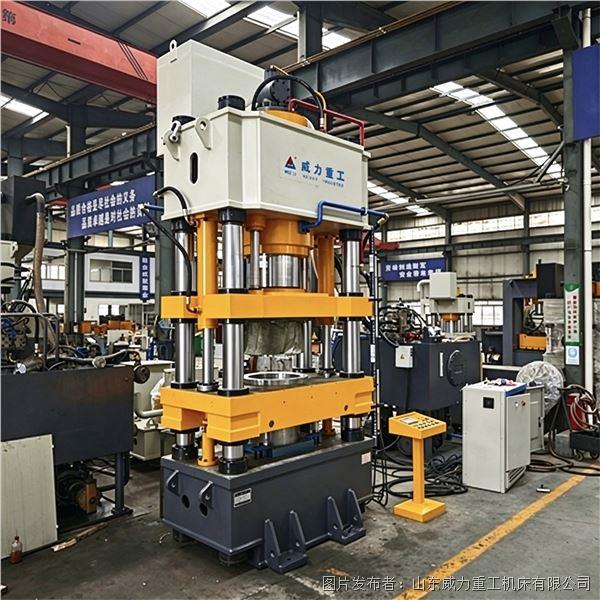
稀有粉末壓塊成型液壓機壓力控制精度對成品的作用
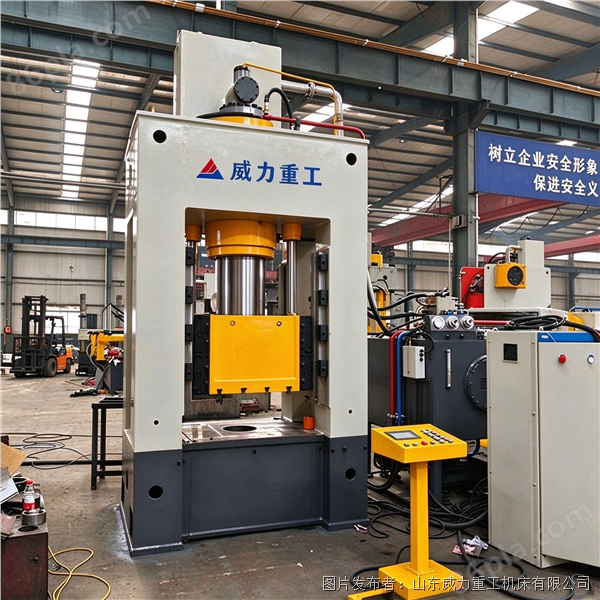
冷擠壓工藝制備滅火器鋁殼體 框架式液壓機的技術特點